 EN

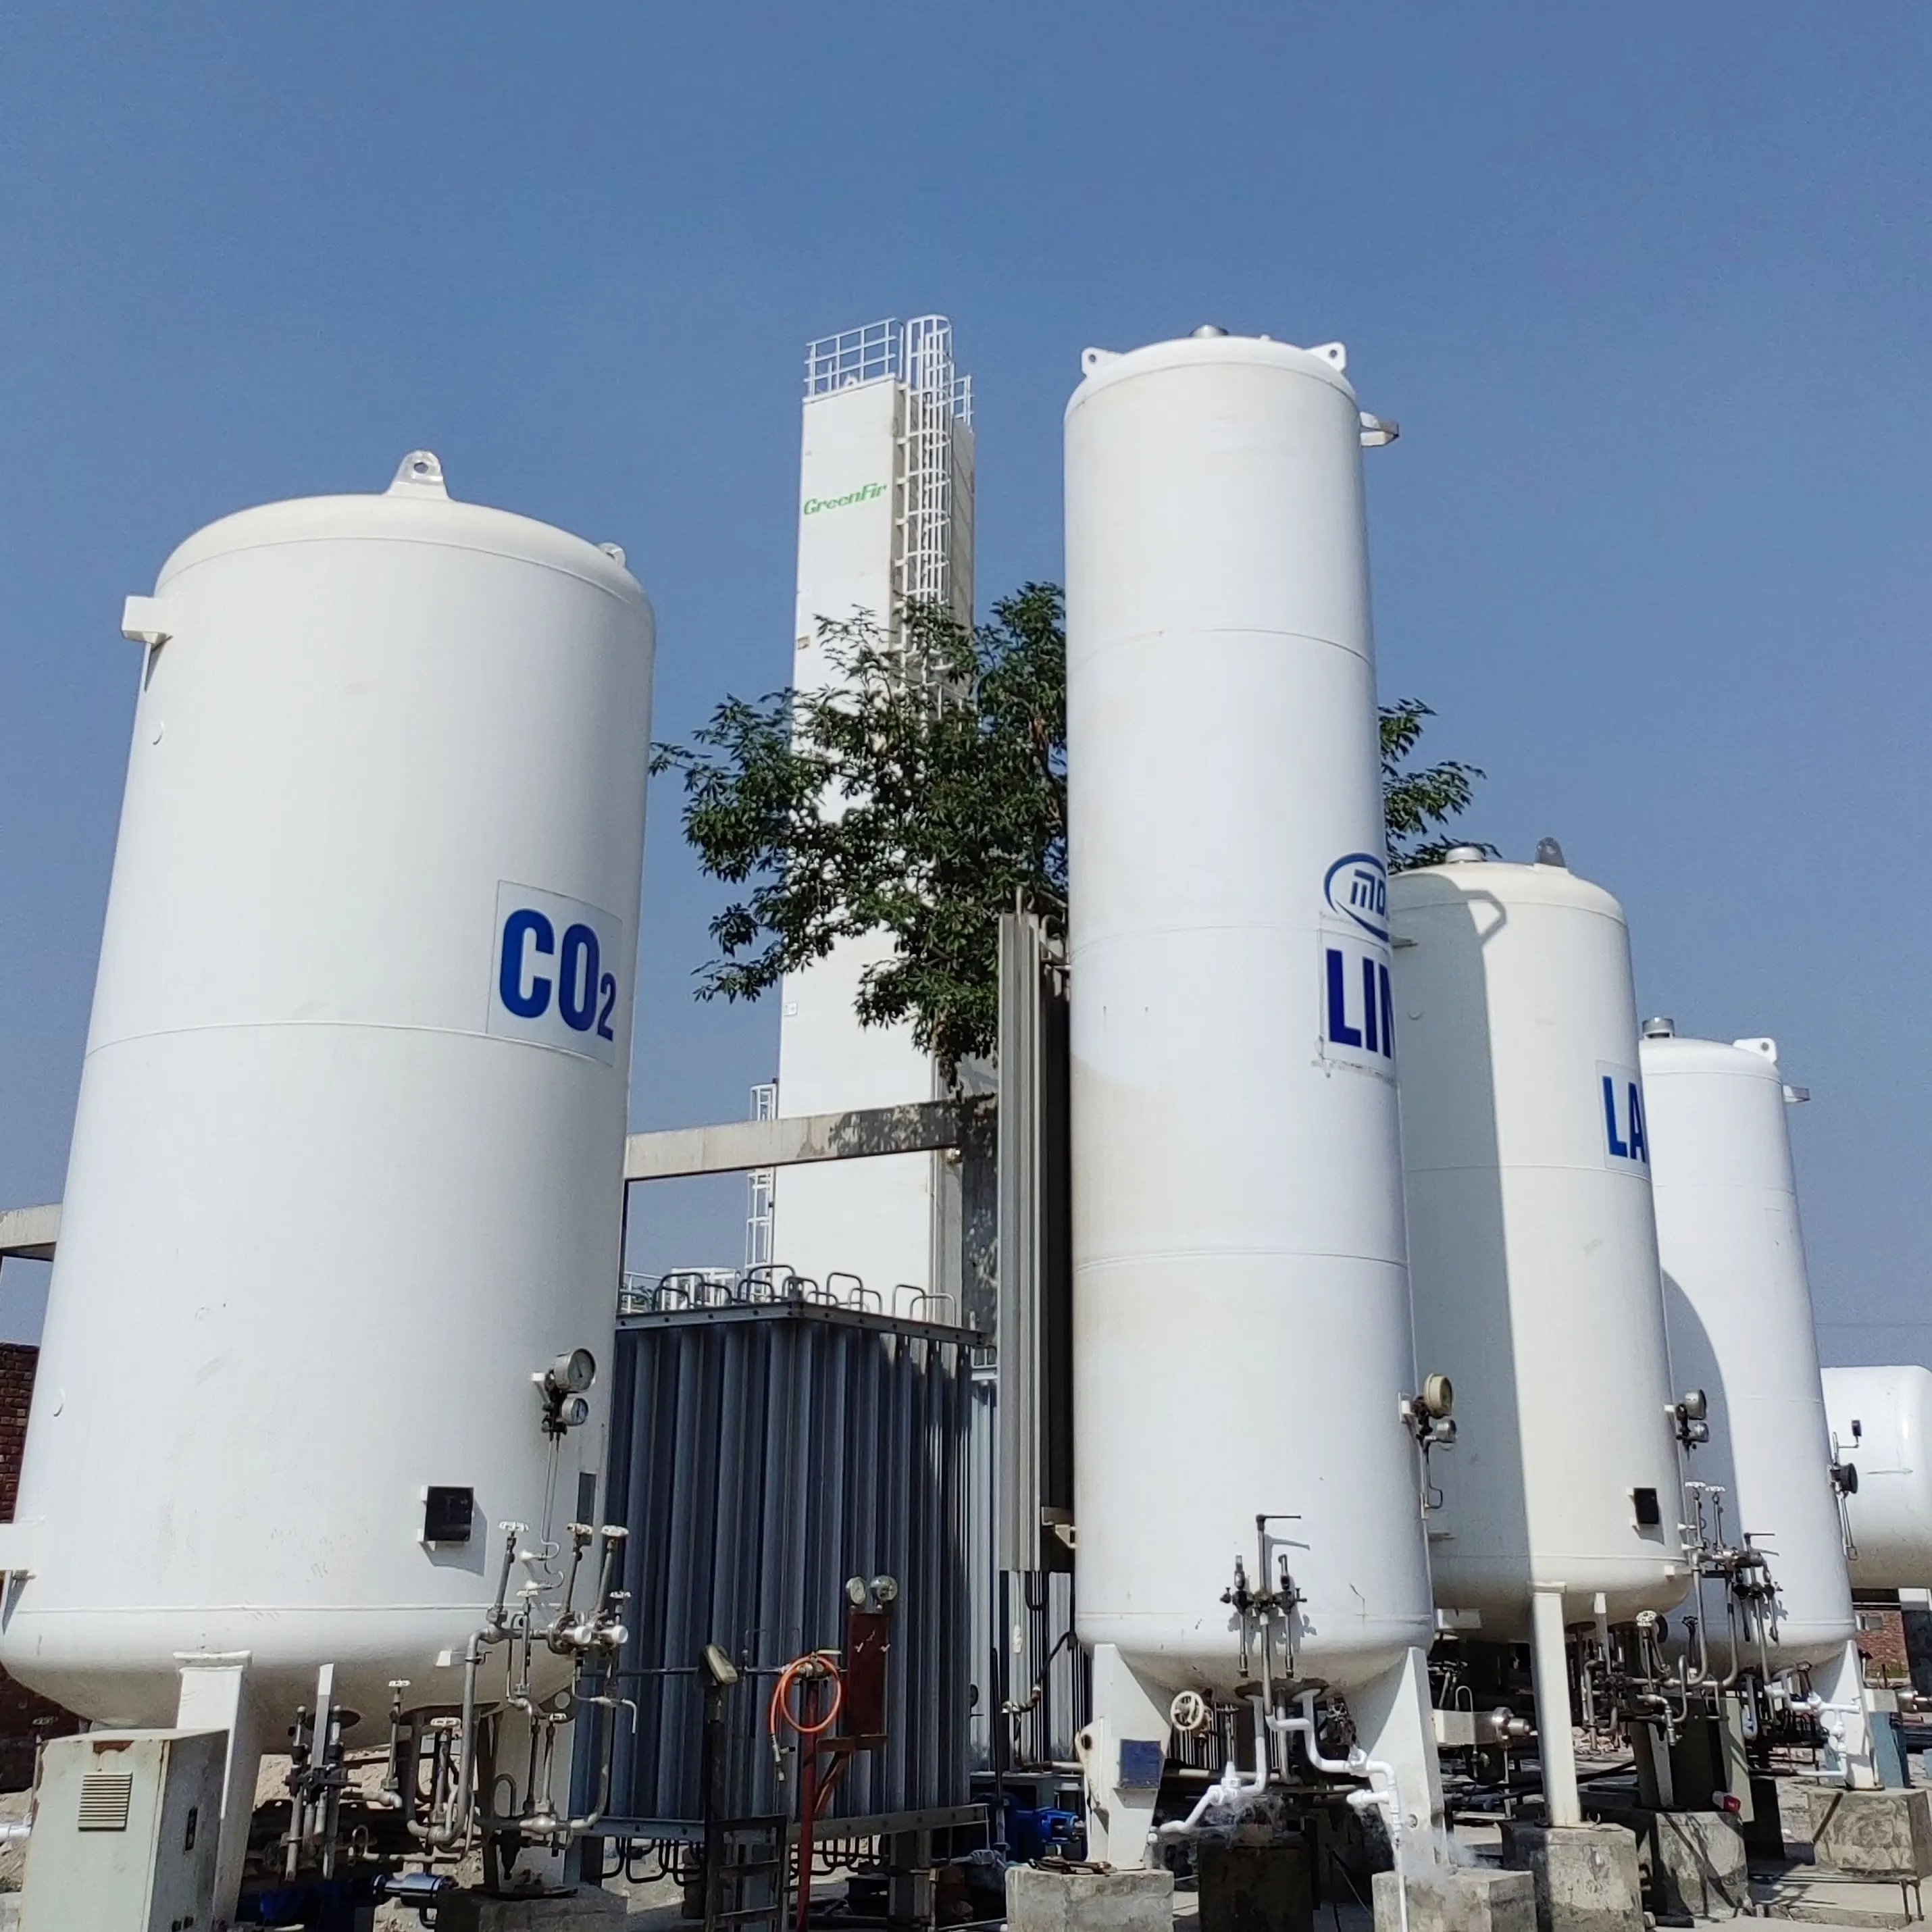
تبدو محطة إنتاج الغاز الطبيعي المسال على نطاق صغير بسيطةً بشكل مضلل في مخطط تدفق العمليات: يدخل الغاز، ثم يُنظَّف، ثم يبرَّد، ثم يخرج سائلاً. ومنطقياً، يكون تدفق الكتل واضحاً. أما التنفيذ فهو المكان الذي تنحرف فيه المشاريع عن مسارها.
الفرق بين مصنعٍ يبدأ إنتاجه بالوصول إلى طاقته التصميمية وبين مصنعٍ آخر يعاني خلال عامه الأول عادةً ما يعود إلى قرارات اتُّخذت قبل وقتٍ طويل من بدء قطع الفولاذ. ودورة التسييل المختارة. وكيفية نمذجة تقلبات غاز التغذية. وما إذا كان المصنع مُصمَّمًا ليُبنى في الموقع أم على شكل وحدة وحداتية يجب أن تصمد أمام رحلة برية. وهذه ليست تفضيلات هندسية مجردة. بل هي الفرق بين مشروعٍ ناجح ومشروعٍ يصبح مثالاً تحذيريًّا.
اختيار دورة التسييل ليس قرارًا عشوائيًّا
تتمحور معظم تصاميم محطات الغاز الطبيعي المسال الصغيرة الحجم حول هيكليْن تبريدِيَّيْن: التبريد بمزيج واحد من المواد المبردة (SMR) والتوسيع النيتروجيني. ويمكن لكليهما، في مخطط عملي مبسَّط، تسييل الغاز. أما في الواقع الميداني، فتختلف سلوكياتهما اختلافًا كبيرًا.
تُدوِّر نظام التبريد المتعدد المكوَّن من خليط (SMR) مزيجًا من المواد المبرِّدة، وعادةً ما يشمل هذا المزيج الميثان والإيثان والبروبان والنيتروجين، عبر سلسلة ضغط واحدة. ويمكن تشكيل منحنى غليان الخليط المبرِّد ليتطابق إلى حدٍّ كبير مع منحنى تبريد الغاز الطبيعي، مما يحافظ على انخفاض اللارجعية الحرارية الديناميكية. أما الثمن المدفوع مقابل ذلك فهو ازدياد التعقيد. إذ يجب إدارة تركيب الخليط المبرِّد وضبطه عند تغيُّر ظروف الغاز الداخل. كما أن نظام الفاصل والتجزئة يزيد من عدد المعدات.
تستخدم موسّعة النيتروجين النيتروجين كسائل عمل، حيث يُضغط ويتمدّد عبر توربين موسع لإنتاج البرودة. وهي أبسط من الناحية الميكانيكية. لا حاجة لإضافة مبرّدات، ولا تحكّم في التركيب، ولا مخزون من المبرّدات القابلة للاشتعال. أما العيب فيظهر على عداد الطاقة: فالمقارنات المنشورة تشير إلى أن دورة موسّعة النيتروجين تستهلك طاقة كهربائية أعلى بنسبة ٣٠٪ تقريبًا مقارنة بدورة المبرّد المختلط (SMR) في ظروف مماثلة، ووجد تحليل اقتصادي واحد أن استهلاك الطاقة في دورة المبرّد المختلط يبلغ نحو ٤٦٪ من استهلاك دورة موسّعة النيتروجين. وللمصنع الذي يدفع أسعار الكهرباء الصناعية، فإن هذه الفجوة تتراكم على مدى سنوات التشغيل.
نادرًا ما يعتمد الاختيار على الكفاءة وحدها. فموثوقية الشبكة، ومستوى مهارة المشغلين، وما إذا كانت تركيبة الغاز المُغذّي مستقرة أم تتغير من أسبوعٍ لآخر، كلُّها عوامل تؤثِّر في اتجاه القرار بطرق مختلفة. فقد يقبل موقعٌ ناءٍ تدنّي الكفاءة مقابل البساطة التشغيلية لدورة النيتروجين، في حال كان التيار الكهربائي غير مستقرٍ والطاقم الفني محدود العدد. أما المنشأة المتصلة بشبكة كهربائية عامة مستقرة وتتلقّى غاز تغذية ثابت التركيب عبر خط أنابيب، فهي قادرة على الاستفادة الكاملة من مزايا عملية إعادة التشكيل بالبخار (SMR). ولا يُعتبر أيٌّ من هذين الخيارين صحيحًا بشكل مطلق.
وتظهر أهمية الهوامش التصميمية عند تغيُّر تركيبة الغاز المُغذّي.
غالبًا ما تقع محطات إنتاج الغاز الطبيعي المسال على نطاق صغير بعد مصادر غاز لا يمكن أن تفي بمواصفات جودة خطوط الأنابيب دون معالجة، أو تتغيَّر تركيبتها بتغيرات لا يستطيع وثيقة الأساس التصميمي التنبؤ بها تمامًا. فالغاز المرافق لإنتاج النفط، وغاز طبقات الفحم، والتدفقات الناتجة عن الغاز الحيوي، والغاز المعزول من الآبار الحاشية، كلٌّ منها يحمل بصمته الخاصة.
دراسة أُجريت في عام ٢٠٢٥ وقَيَّمَت أربعة ترتيبات لعملية التسييل مقابل عدّة أنواع من المواد الأولية وجدت أن عمليات المفاعل ذو التحويل البخاري (SMR)، والمُوسِّع النيتروجيني، والمبرِّد المختلط المزدوج يمكنها التكيُّف مع كلا النوعين — الثقيل والخفيف — من المواد الأولية ضمن قيود التصميم الثابتة. أما ترتيب التدرج المبرِّد ذي السائل المختلط، فكان يواجه صعوباتٍ مع المواد الأولية الخفيفة بسبب عدم كفاية سعة انتقال الحرارة. وتكتسب تلك النتيجة أهميةً لدى مهندسي التصميم لأنها تُظهر أن الخيار «ذو الكفاءة العالية» المذكور نظريًّا ليس بالضرورة الخيار المرن عمليًّا.
الهيدروكربونات الثقيلة هي الوجه الآخر للعملة. فتيار الغاز الذي يحتوي بكميات ملحوظة على البروبان والبيوتان لن يتحول إلى سائل بشكل نظيف دون استخدام جهاز تنقية أو خطوة تجزئة في المرحلة السابقة. وإذا كانت هذه المكونات الثقيلة ذات قيمة كسوائل غازية طبيعية (NGL) أو غاز البترول المسال (LPG)، فإن استعادتها قد تحسّن الجدوى الاقتصادية للمشروع. أما إذا كانت مجرد عائق، فيجب إزالتها والتخلص منها بأمان. وغالبًا ما تستهلك مرحلة المعالجة الأولية — التي تشمل إزالة الرطوبة، وإزالة الزئبق، وإزالة الهيدروكربونات الثقيلة — حيزًا أكبر من خطة الموقع والميزانية الرأسمالية مقارنةً بصندوق التبريد المسؤول عن التسييل نفسه. ومن المؤكد أن التعامل مع المعالجة الأولية باعتبارها شأناً ثانوياً سيؤدي، أثناء التشغيل التجريبي، إلى اكتشاف أن صندوق التبريد يُطلب منه معالجة تيار دخل لم يُصمَّم أصلًا للتعامل معه.
التصميم الوحدوي هو مشكلة لوجستية قبل أن يكون مشكلة هندسية.
الوعد المتعلق بالتصميم الوحدوي بسيطٌ: تصنيع المحطة في ورشة خاضعة للرقابة، واختبارها، ثم شحنها على هيئة وحدات جاهزة للتجميع، وتثبيتها في الموقع بواسطة البراغي. أما التنفيذ الفعلي فهو أقل بساطة.
المنصة المُزْلِقة التي تتوافق مع الحدود الأبعادية لشاحنة قياسية أو حاوية هي كائن هندسي مختلف تمامًا عن غرفة التبريد المُنشأة في الموقع. ويتجه اختيار مبادلات الحرارة نحو وحدات مدمجة من الألواح والزعانف المصنوعة من الألومنيوم والمُلحومة بالقصدير، وذلك بسبب ضيق المساحة المتاحة وتقليل استخدام الفولاذ الإنشائي إلى أدنى حدٍّ ممكن. كما يجب أن تكون تخطيطات الأنابيب قادرةً على تحمل الاهتزازات الناتجة عن النقل والأحمال الناجمة عن الرفع. أما الإطار الإنشائي نفسه فهو ليس مجرد نظام دعم فحسب، بل هو حاوية شحن.
فكّر في وحدة تسييل وحدوية سعة ١٢٠٬٠٠٠ طن متري سنويًّا، مُوجَّهة إلى حقل غاز في غرب كندا. وحدد فريق التصميم صندوق تبريد ألومنيوم ملحومًا بحجم يسمح بنقليه على مقطورة قياسية متعددة المحاور. وخلال التصنيع، نجح الصندوق البارد في اختبارات الضغط واختبارات التسريب في الورشة. وعند الوصول إلى الموقع، اكتشف طاقم الموقع أن مسار النقل يتضمّن قيودًا على الأوزان عند جسرين، ما استدعى إعادة تخطيط المسار في اللحظة الأخيرة وتسبّب في تأخير دام تسعة أيام. أما القاعدة الانزلاقية (سكيد) فقد كانت سليمة. أما خطة اللوجستيات فهي التي أخفقت. وهذه السلسلة من الأحداث — حيث تكون المعدّات جاهزة لكنها لا تستطيع الوصول إلى الموقع — تظهر مرارًا وتكرارًا في تحليلات المشاريع الوحدوية بعد الانتهاء منها. ولذلك، يجب إجراء دراسات مسارات النقل المبكرة، ودراسات الرفع، والتحقق من أوزان الوحدات خلال مرحلة التصميم، وليس في مرحلة الشحن.
بالنسبة للمصانع الواقعة في الطرف الأصغر من النطاق، يمكن أن يقلّص النهج الوحدوي جداول إنشاء الموقع بشكلٍ كبير. وقد أظهرت الخبرة الصينية في تصنيع وحدات الغاز الطبيعي المسال المركّبة على منصات متحركة أن فترات إنشاء الموقع تقلّ بأكثر من النصف مقارنةً بالمصانع التقليدية المبنية في الموقع، ويعود ذلك أساسًا إلى أن عمليات اللحام واختبار الضغط وحلقات التجهيزات يتم إنجازها والتحقق منها في الورشة. وهذه الميزة الزمنية حقيقية، لكنها تتوقف على تصميم الوحدة منذ اليوم الأول لتناسب النقل، وليس تعديلها لتناسب النقل بعد اكتمال الرسومات التصنيعية.
الامتثال للمعايير يعني تتبع اللحام، وليس سرد الشهادة
يُنظِّم قسم الثامن، التقسيم الأول من معيار ASME الخاص بالغلايات وأوعية الضغط تصميم أوعية الضغط التي تحتوي على السوائل الكريوجينية وتصنيعها. وفي خدمة الغاز الطبيعي المسال (LNG)، تكتسب مواصفات المواد نفس أهمية معادلات التصميم. وتتضمن المتطلبات المرتبطة بالاختبارات الصدمية لمقاومة درجات الحرارة المنخفضة، وتأهيل إجراءات اللحام وفق القسم التاسع، ومعالجة اللحام بعد الانتهاء منه حراريًّا عند الحاجة، جميعها ما يُستند إليه في وضع علامة «U» على اللوحة التعريفية.
يغطي المعيار API رقم 620 الخزانات المخزِّنة ذات الضغط المنخفض والمُلحومة بحجم كبير، بما في ذلك تلك المستخدمة في الخدمة الكريوجينية، ويحدِّد متطلبات التصميم والمواد والبناء والتفتيش والاختبار. وقد لا تستخدم محطة غاز طبيعي مسال صغيرة الحجم خزان تخزين مركَّب في الموقع وبحجم كبير، لكن فلسفة التصميم نفسها، والاحتواء الثانوي، وتحديد أحجام صمامات التفريغ من الضغط، وحماية المنشأة من انسكابات السوائل الباردة، تطبَّق جميعها على جزأي التخزين والإرسال في المنشأة.
يظهر الفرق بين المورِّد الذي يمتلك الشهادة وبين المورِّد الذي يعمل تحت مظلَّة تلك الشهادة في السجلاّت. هل يمكن للمنشأة المصنِّعة تتبع لحمةٍ معيَّنة على فوهة صندوق التبريد حتى تصل إلى اللحامِي الذي نفَّذها، ومواصفات إجراء اللحام المستخدمة، ونتائج الفحص الإشعاعي أو الفحص فوق الصوتي لتلك المفصلة بالتحديد؟ وهل يمكن مطابقة تقارير فحص المواد الخاصة بصفيحة الصلب منخفضة الحرارة مع أرقام الدفعات الحرارية المسجَّلة على الأوعية؟ إنَّ هذه الأسئلة قابلة للإجابة إذا كان نظام الجودة يعمل بكفاءة؛ أما إذا كان نظام الجودة مجرَّد دفترٍ مُجمَّعٍ خصيصًا لغرض التدقيق، فهي غير قابلة للإجابة.
محادثة التكلفة التي تبدأ قبل تقديم أول عرض سعر
تتفاوت مقاييس التكلفة الرأسمالية المنشورة لوحدات التسييل الصغيرة الحجم بشكلٍ واسع بسبب اختلاف نطاق هذه المشاريع بشكلٍ كبير. وتقدّر اتحاد البحر الأبيض المتوسط استثمار منصات الغاز لمحطات التسييل الصغيرة الحجم ما بين ٣٥٠ و١٢٥٠ دولار أمريكي لكل طن من السعة الإنتاجية السنوية، وهذه الفجوة تعكس الاختلافات في التكنولوجيا والتصميم الوحدوي وظروف الموقع. ويُشير تحليل صناعي منفصل إلى أن المصانع التي تقل سعتها عن مليون طن متري سنوياً تواجه تكاليف رأسمالية وتشغيلية ثابتة أعلى بنسبة ٥٠ إلى ١٠٠ في المئة مقارنةً بالغاز الطبيعي المسال على نطاق واسع، وهي عقوبة هيكلية ناتجة عن التنازل عن مزايا الحجم الكبير.
هذه الأرقام مفيدة في مرحلة التقييم الأولي، وليست مناسبة لإعداد ميزانية مشروع معيّن. وأهم المتغيرات التي تؤثر في هذه التكلفة هي نطاق معالجة الغاز الأولية، والسعة التخزينية، ونظام إمداد الطاقة، ومدى التصميم الوحدوي. فالمصنع الذي يستقبل غازاً نظيفاً ذا جودة مناسبة للأنابيب، ويرتبط مباشرةً بشبكة الكهرباء القريبة، يختلف جذرياً من حيث التكلفة الرأسمالية عن مصنعٍ آخر يتعامل مع غاز مصاحب كبريتيد (حامضي) في موقع ناءٍ ويعتمد على توليد الطاقة بواسطة الديزل.
| مجال القرار | نمط دورة SMR | نمط موسّع النيتروجين | ما يغيّره في الجزء المنخفض من التدفق |
|---|---|---|---|
| إدارة المبرّد | يتطلّب ضبط تركيب خليط المبرّد ونسبة مكوناته | لا يوجد مخزون من المبرّد، فقط نيتروجين جاف | استراتيجية تدريب المشغّلين وقطع الغيار |
| استهلاك الطاقة | انخفاض طاقة الضغط لكل طن من الغاز الطبيعي المسال | استهلاك طاقة أعلى بنسبة ٣٠٪ تقريباً مقارنةً بالنظام المتدرج (SMR) | التعرّض لتكاليف التشغيل وتحديد حجم المولّد |
| مرونة التغذية | يتكيف مع الخامات الثقيلة والخفيفة ضمن نطاق التصميم الثابت | يتكيف مع الخامات الثقيلة والخفيفة ضمن نطاق التصميم الثابت | نطاق المعالجة المبدئية يمكن أن يبقى مستقرًا عبر مصادر الغاز المختلفة |
| التعقيد الميكانيكي | مزيد من المعدات، ودوائر تحكم أكثر | أجزاء دوارة أقل، وفلسفة تحكم أبسط | تصميم الكوادر اللازمة للصيانة والمراقبة عن بُعد |
| الأثر الناتج عن النقل الوحدوي | زيادة مساحة صندوق التبريد والمنصة الضاغطة | وحدات أصغر وأخف وزنًا في بعض التكوينات | مسوحات المسار وخطط الرفع |
طريقة عملية لاستخدام هذه المقارنة هي اعتبار اختيار الدورة دراسة توازنية خاصة بالمشروع، وليس خيارًا افتراضيًّا. فقد يكون الخيار الأقل كفاءة هو الإجابة الصحيحة إذا كان يلغي نمط عطل لا يمكن للموقع التعامل معه. كما قد يكون الخيار الأعلى كفاءة هو الإجابة الخاطئة إذا كان غاز التغذية سيتغيَّر ولم يتمكَّن المشغل من تعديل تركيب المبرِّد فورًا.
حيث يؤدي دمج التصنيع إلى تغيير طبيعة النقاش التصميمي
جيان يانغ GreenFir تُنشئ شركة نيو إنيرجي إكويبيمنت مصانع غاز طبيعي مسال صغيرة الحجم ووحدات غاز طبيعي مسال جاهزة من نوع سكيد في قاعدة تصنيعها بسيتشوان، وتغطي هذه الوحدات طاقات تسييل تتراوح تقريباً بين ١ و٢٠ مليون قدم مكعب قياسي يومياً، مع دمج عمليات المعالجة المبدئية ووحدة التبريد (كولد بوكس) وأنظمة التحكم ضمن وحدات قابلة للنقل. ويتم تنفيذ كل من الهندسة والتصنيع تحت سقف واحد، وهي ميزة بالغة الأهمية عندما يتعيّن التوفيق مبكراً بين أبعاد وحدة التبريد ووزن الوحدة الجاهزة (سكيد) وحدود الأبعاد المسموحة للنقل، بدل اكتشاف عدم التوافق في مرحلة متأخرة.
وبالنسبة لفريق التصميم الذي يُقيّم الخيارات والمقايضات المشار إليها أعلاه، فإن هذا الدمج يقلّل من زمن الدورة بين محاكاة العمليات وبين ما يمكن فعلياً تصنيعه وشحنه وتشغيله. وبذلك، يصبح بالإمكان الانتقال في النقاش بعيداً عن السعات القياسية المُدرجة في الكتالوجات، والتركيز بدلاً منها على التركيب الغازي المحدد وملف الطاقة المتاح في الموقع والتحديات اللوجستية المرتبطة بالوحدات، وهي العوامل التي تقرّر ما إذا كانت محطة الغاز الطبيعي المسال صغيرة الحجم ستعمل وفق التصميم أم ستتحول إلى مجموعة من المعدات تنتظر أمر التغيير التالي.
جدول المحتويات
- اختيار دورة التسييل ليس قرارًا عشوائيًّا
- وتظهر أهمية الهوامش التصميمية عند تغيُّر تركيبة الغاز المُغذّي.
- التصميم الوحدوي هو مشكلة لوجستية قبل أن يكون مشكلة هندسية.
- الامتثال للمعايير يعني تتبع اللحام، وليس سرد الشهادة
- محادثة التكلفة التي تبدأ قبل تقديم أول عرض سعر
- حيث يؤدي دمج التصنيع إلى تغيير طبيعة النقاش التصميمي