 EN

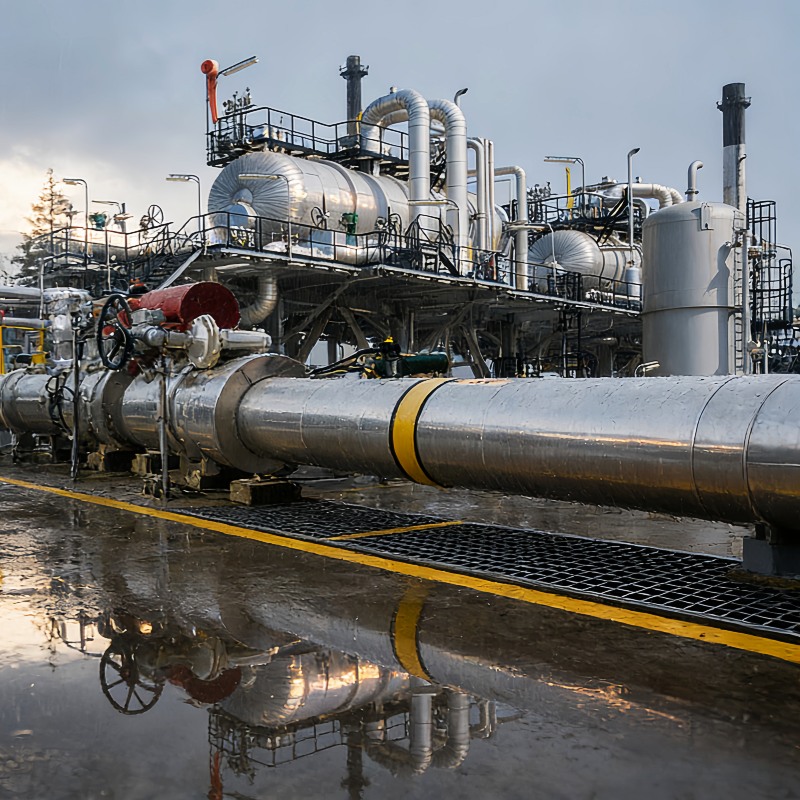
L’écart de coûts est réel, mais il ne correspond pas à un chiffre unique
Chaque proposition modulaire qui parvient au bureau d’un propriétaire est accompagnée d’une estimation d’économies. Les fourchettes sont larges, et c’est là le premier point à comprendre. L’Institut de l’industrie de la construction a évalué la réduction globale des coûts d’installation à 6 à 20 % pour les projets pétrochimiques et gaziers. Baker Hughes, s’appuyant sur sa propre expérience en matière de GNL modulaire, indique que l’installation finale s’effectue de 15 à 20 % plus rapidement que la construction sur site classique, avec 60 % moins de personnel présent sur place. Une étude sur le cycle de vie menée en 2023 a révélé que les équipements modulaires atteignent une valeur actuelle nette d’environ 89 % des coûts des équipements traditionnels, tout en améliorant la flexibilité de production.
Aucun de ces chiffres n’est erroné. Ils mesurent simplement des aspects différents. Certains prennent en compte le coût total installé, d’autres les heures de main-d’œuvre sur site, d’autres encore l’économie du cycle de vie. L’erreur consiste à considérer la modularisation comme une simple valeur numérique indiquant soit un avantage, soit un désavantage par rapport aux installations construites sur site. En pratique, une usine modulaire de traitement du gaz constitue une décision d’allocation de portée. L’unité d’amines et le module de déshydratation sont fabriqués en atelier. La passerelle de tuyauteries et certaines installations annexes restent sur site, car cela s’avère moins coûteux. La véritable question n’est pas « modulaire ou non », mais « quel travail doit être réalisé où ».
Les usines de traitement du gaz manquent davantage leurs objectifs que les autres projets pétroliers et gaziers
Les données d’Independent Project Analysis donnent une image claire des raisons pour lesquelles les propriétaires continuent de s’intéresser aux options modulaires. En moyenne, les projets de centrales à gaz achevés dévient de 11 % environ du coût autorisé, soit environ trois points de pourcentage de plus que les autres projets du secteur pétrolier en amont et en aval. La prévisibilité des délais est encore plus médiocre : les centrales à gaz manquent leurs objectifs d’autorisation de près de 30 % en moyenne.
La raison est structurelle, et non pas liée à un défaut de compétence en ingénierie. Les projets de traitement du gaz chevauchent souvent les programmes de forage en amont et les négociations commerciales. L’équipe projet a besoin d’un périmètre figé pour planifier, mais l’accord commercial est encore en cours de finalisation. Lorsque ce chevauchement est trop important, le projet hérite d’un périmètre qui évolue après son autorisation, et le dépassement des délais est presque inscrit d’emblée dans le plan. La fabrication modulaire n’élimine pas les changements de périmètre, mais elle découple une grande partie des travaux des conditions sur site. Les soudeurs en atelier ne s’arrêtent pas à cause de la pluie, et le chantier de fabrication ne se retrouve pas en concurrence avec trois autres projets pour obtenir les mêmes tuyautiers.
L’endroit où l’avantage en termes de calendrier existe, et celui où il disparaît
Les chiffres de Baker Hughes sont utiles sur le plan directionnel, mais faciles à interpréter de façon erronée. L’installation 15 à 20 % plus rapide concerne la phase d’installation sur site, et non le cycle complet du projet. Un projet modulaire consacre davantage de temps en amont à l’ingénierie et à la fabrication. Si la conception n’est pas finalisée avant le début de la découpe des aciers, ce travail en amont allonge le calendrier global et annule l’avantage chronologique avant même l’expédition du premier module.
La comparaison honnête porte sur le chemin critique. Sur un site isolé disposant d’une fenêtre météorologique restreinte, déplacer la fabrication hors site déplace le chemin critique hors du chantier et dans un atelier contrôlé. Il s’agit là d’un avantage réel sur le planning. Dans le cas d’une extension sur un site existant (brownfield) doté d’infrastructures adéquates et de main-d’œuvre disponible, cet avantage se réduit. La décision doit découler des contraintes spécifiques du site, et non d’une préférence générale pour la modularité.
| Facteur | Construction traditionnelle sur site | Modulaire |
|---|---|---|
| Écart type de coût par rapport à l’autorisation | Environ 11 % en moyenne pour les usines de gaz | Moins de main-d’œuvre sur site et moindre exposition aux aléas climatiques, mais le risque logistique se déplace vers le transport |
| Emplacement du risque lié au calendrier | Concentré sur site, métiers successifs | Concentré lors de la clôture de l’ingénierie et de la période de fabrication |
| Demande en main-d’œuvre sur site pendant l’installation | Élevé, dépendant des compétences artisanales | Sensiblement réduit |
| Meilleure adéquation | Site existant avec infrastructure et main-d’œuvre disponibles | Nouveau site éloigné, déployé par phases ou sensible au calendrier |
La contrainte logistique qui annule les économies
Un module qui ne peut pas être déplacé est une pièce coûteuse d’art de chantier. La cause la plus fréquente d’échec de l’économie modulaire est une conception qui ignore les limites de transport jusqu’à une étape avancée du projet. La largeur des routes, la hauteur des ponts, la capacité des grues et la pression admissible du sol sur le site imposent toutes des limites strictes. Sur les petites usines de traitement du gaz, la taille maximale des modules est souvent fixée par le point le plus contraignant du trajet routier prévu pour le transport, et non par ce que le fabricant est capable de construire.
Des fabricants expérimentés conçoivent en amont à partir de ces contraintes. L’objectif est de réaliser autant de travail que possible à l’intérieur de chaque module, tout en réduisant au minimum les raccordements entre modules pour les tuyauteries et les instruments. Chaque point de raccordement constitue un risque de fuite et un élément à corriger lors de la mise en service. Lorsque cette discipline se relâche, le projet échange du travail en atelier contre du travail sur site et perd l’avantage qualité que la fabrication en atelier était censée offrir.
La qualité reste élevée en atelier, à une condition
La qualité de la fabrication en atelier n’est pas un mythe, mais elle est conditionnelle. Les procédures de soudage, l’accès aux inspections et la supervision des artisans sont plus cohérentes sous un toit. La même équipe assemble des modules similaires de façon répétée, ce qui tend à générer moins de défauts de soudure et un meilleur contrôle dimensionnel qu’une équipe sur site travaillant dans les conditions météorologiques aléatoires de la semaine.
La condition est que la qualité de l’atelier ne se répercute sur le démarrage que si le chantier de fabrication dispose d’un véritable contrôle qualité, et non pas simplement d’un certificat accroché au mur. Les essais de réception en usine détectent de nombreux problèmes avant expédition, mais ils ne peuvent pas révéler les erreurs d’interface entre modules qui n’ont jamais été connectés mécaniquement sur le chantier. Les projets qui négligent les étapes de pré-mise en service et de tests intégrés dépensent souvent les économies réalisées en travaux de reprise sur site. Ce n’est pas un défaut inhérent aux modules : c’est un choix d’exécution.
Choisir la portée adaptée au site
La règle utile est sans ambiguïté : modulariser les équipements de procédé, notamment l’unité d’amines, le paquet de déshydratation et la boîte froide cryogénique, car ces éléments sont répétitifs, adaptés à la fabrication en atelier et sensibles à la qualité. Être plus sceptique quant à la modularisation des structures en acier et des longs supports de tuyauterie, sauf si la logistique de transport le permet clairement. Et ne jamais verrouiller une conception de module avant d’avoir confirmé l’itinéraire de transport et le plan de levage sur site.
GreenFir le travail modulaire de traitement du gaz de ’s repose sur ce principe. Le chantier de fabrication maîtrise ce qu’il peut maîtriser, et les limites des modules sont définies en fonction des réalités du transport et de l’intégration sur site, plutôt que selon une idée abstraite de contenu maximal en atelier. Cette approche ne promet pas un pourcentage miraculeux. Elle promet moins de surprises entre l’atelier et la clôture du site.
Table des matières
- L’écart de coûts est réel, mais il ne correspond pas à un chiffre unique
- Les usines de traitement du gaz manquent davantage leurs objectifs que les autres projets pétroliers et gaziers
- L’endroit où l’avantage en termes de calendrier existe, et celui où il disparaît
- La contrainte logistique qui annule les économies
- La qualité reste élevée en atelier, à une condition
- Choisir la portée adaptée au site