 EN

Pourquoi ces deux termes sont-ils si souvent confondus ?
Le gaz brut provenant des puits est rarement assez pur pour être expédié, et les opérations de purification sont couramment désignées par deux termes que l’on confond souvent : « sweetening » et « désulfuration ». Cette confusion est compréhensible, car, dans de nombreux gisements « acides », c’est précisément le sulfure d’hydrogène (H2S) qui rend le gaz acide. Toutefois, ces deux termes ne désignent pas le même niveau d’intervention. Le « gas treating » constitue l’ensemble des opérations visant à porter le gaz brut à une qualité conforme aux spécifications commerciales ou aux exigences des unités en aval ; cela peut impliquer la réduction du CO2, de l’eau, et parfois du mercure ou des hydrocarbures lourds, et pas uniquement des composés soufrés. La désulfuration, quant à elle, désigne une tâche plus ciblée : éliminer les composés soufrés — principalement le H2S — afin d’atteindre les seuils autorisés par le contrat. Lorsque ces périmètres sont mal distingués, les projets risquent de dévier de leur trajectoire, car les équipements destinés à éliminer le CO2 ne sont pas les mêmes que ceux conçus pour éliminer le H2S.
Le « sweetening » couvre plus que le soufre
L’ancien essai sur le terrain pour le gaz doux utilisait une bande d’acétate de plomb qui indiquait simplement la présence de H2S. Le terme est resté en usage, et « sweetening » est aujourd’hui employé de façon approximative pour désigner l’ensemble de la chaîne de purification. Cela convient bien aux échanges informels, mais sur le plan technique, ce domaine couvre plusieurs procédés distincts. Les unités d’amines assurent l’élimination des gaz acides grâce à une réaction réversible permettant la régénération du solvant par chauffage, ce qui lui permet d’être réutilisé pendant des années. La déshydratation au glycol élimine l’eau. Les membranes, les solvants physiques et la séparation cryogénique trouvent chacun leur application dans des conditions spécifiques. Un courant contenant quelques pour cent de CO2 et quasiment aucun soufre peut ne pas satisfaire la même spécification commerciale qu’un courant contenant 50 ppm de H2S, bien que ces deux cas exigent des équipements totalement différents.
Le point essentiel à retenir : la conception part de la composition globale, et non d’un contaminant isolé. Le dioxyde de carbone réduit le pouvoir calorifique et devient corrosif lorsque l’eau se condense, tandis que le sulfure d’hydrogène (H2S) entraîne des risques de toxicité et de fissuration sous contrainte sulfureuse, même à des concentrations infimes. Les deux doivent être éliminés, mais à des étapes différentes, parfois sous des pressions différentes. Ainsi, lorsqu’un cahier des charges de projet stipule « adoucir le gaz », la première question à poser est : selon quelle spécification, et quels contaminants font obstacle ?
La désulfuration cible précisément les composés soufrés
La désulfuration est la partie du travail qui concerne le soufre et elle tend à être la plus critique en matière de sécurité. Dans de nombreuses régions, les tarifs appliqués aux gaz de vente transportés par canalisation plafonnent la teneur en H2S à 0,25 grain pour 100 scf, soit environ 4 ppmv ; les unités situées en aval imposent souvent des limites encore plus strictes. Les usines cryogéniques peuvent exiger une teneur en soufre de l’ordre de quelques parties par million, tandis que l’alimentation des usines de GNL doit généralement être quasiment exempte de soufre. Le choix du procédé dépend de la charge à traiter. Le traitement aux amines constitue la solution dominante lorsque la concentration d’H2S se situe dans la fourchette de plusieurs centaines à plusieurs milliers de ppm, car le solvant est régénérable et les coûts d’exploitation restent maîtrisables. À faible débit et pour des charges légères, les agents éliminateurs à base de fer et les laveurs à soude l’emportent en termes de simplicité, même si la réaction chimique consomme le réactif, qui doit alors être remplacé ou éliminé. Certains effluents contiennent également des mercaptans et du sulfure de carbone, qui ne se comportent pas comme l’H2S dans un contacteur aux amines.
Une leçon sur le terrain issue d’une modernisation d’installation de gaz acide
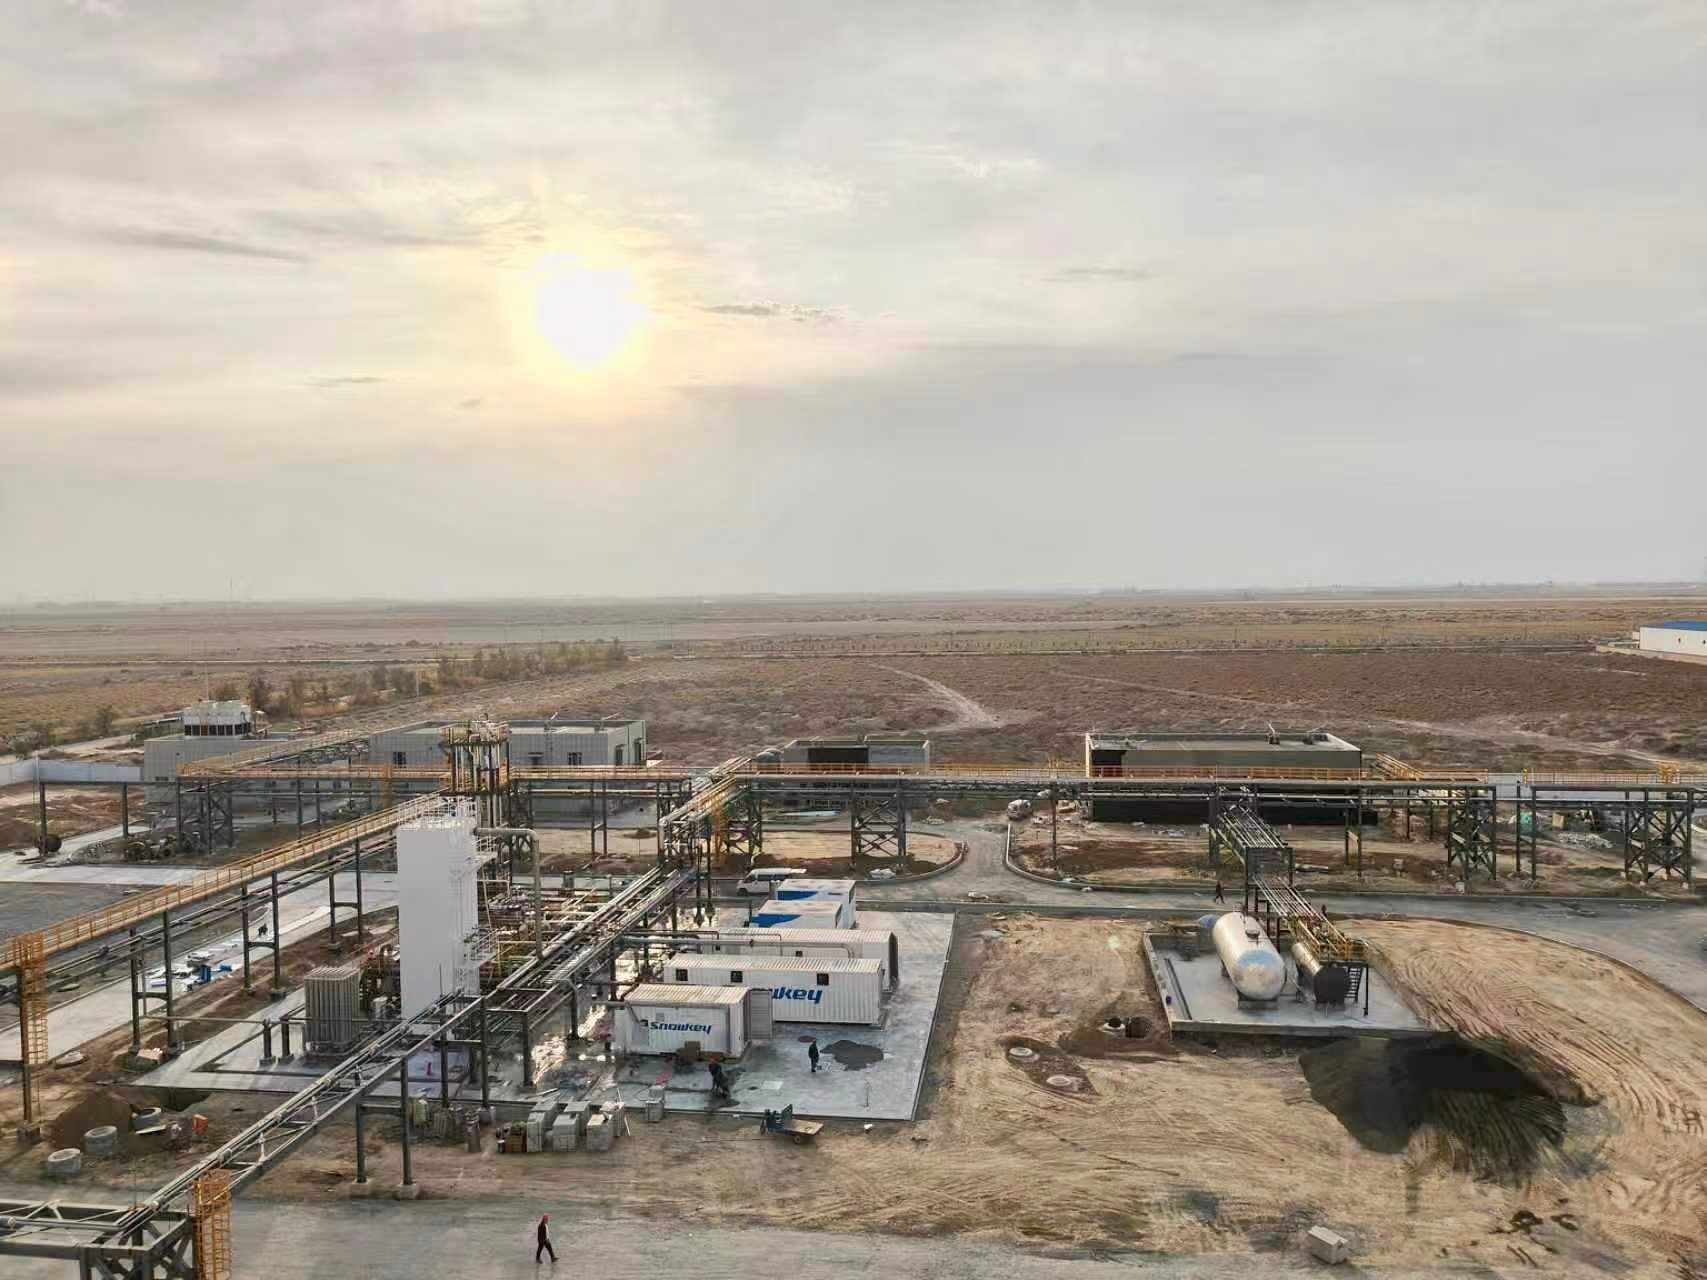
Sur un modeste site de traitement du gaz dans le sud de la Chine, une petite installation fondée sur des agents d’épuration traitait depuis des années le même courant acide. Elle répondait aux anciennes spécifications commerciales, mais la pression réservoir avait chuté et la composition avait évolué : la teneur en H2S augmentait progressivement, et une faible quantité de CO2 était apparue là où il n’y en avait auparavant aucune. Le lit d’agents d’épuration devait être remplacé bien plus fréquemment que ne le permettait le budget opérationnel, et chaque remplacement entraînait des arrêts d’exploitation ainsi que des formalités administratives liées à l’élimination des déchets. La solution n’était pas d’installer un récipient plus volumineux pour les agents d’épuration. L’équipe a effectué de nouveaux prélèvements à la tête du puits sur plusieurs semaines, cartographié la nouvelle composition et décomposé le problème : une boucle amine compacte éliminait la majeure partie de l’H2S, tandis qu’un petit lit de polissage traitait les dernières ppm restantes. Les remplacements sont devenus rares, les coûts opérationnels ont nettement diminué, et le site a cessé de considérer ce courant comme un problème à contaminant unique. Rien de spectaculaire là-dedans — ce qui est précisément le but recherché. Une étude rigoureuse de la composition, associée à une solution adaptée aux conditions réelles, s’avère toujours supérieure à une version surdimensionnée de l’équipement déjà installé.
Côte à côte : ce que traite chaque parcours
Placer les deux périmètres côte à côte s’avère utile lorsqu’une équipe projet débat du diagramme de flux. Le tableau met en évidence les différences pratiques, sans prétendre que chaque tâche s’inscrit dans le même moule.
tableau
| Aspect | Épuration du gaz naturel | Désulfuration |
|---|---|---|
| Cibles principales | CO2, H2S, eau, parfois des mercaptans et des fractions lourdes | H2S et espèces soufrées apparentées, principalement H2S |
| Facteur déterminant principal | Spécifications commerciales, pouvoir calorifique, qualité de l’alimentation en aval | Toxicité, corrosion, limites en soufre pour les gazoducs |
| Équipements typiques | Unités d’amines, déshydrateurs à glycol, membranes, unités cryogéniques | Contacteurs d’amines, agents de captation du fer, épurateurs à soude |
| Régénération | Souvent régénératifs, avec chaleur utilisée pour recycler le solvant | Mixte, allant des boucles d’amines régénératives aux supports jetables |
| Niveau typique en sortie | CO2 réduit à quelques pour cent ou moins, selon les spécifications | H2S souvent réduit à quelques ppm ou moins |
| Flux de déchets | Gaz acide, boues de régénération, supports filtrants usés | Lits d’agents de captation usés, soude usée, options de soufre élémentaire |
Barrières de sécurité pour le prochain projet de gaz acide
Quelques habitudes distinguent les projets fluides de ceux qui génèrent continuellement des ordres de changement. Premièrement, échantillonnez le flux sur l’ensemble des saisons plutôt que de vous fier à un seul rapport d’analyse en laboratoire, car sa composition varie avec le déclin du réservoir et les interventions sur les puits. Deuxièmement, déterminez dès le début si le flux de déchets est gérable. Les systèmes à amine produisent un gaz acide qui doit être évacué quelque part, les agents neutralisants usés doivent être éliminés, et les deux impliquent des coûts et des contraintes logistiques qui doivent figurer dans la comparaison économique, et non dans les mentions en petits caractères. Troisièmement, résistez à l’envie de surdimensionner. Un agent neutralisant dimensionné pour une teneur maximale en H2S fonctionne toute l’année à une charge moyenne qui ne justifie pas ce surdimensionnement, tandis qu’une boucle à amine conçue pour un flux qui en a à peine besoin entraîne des charges thermiques et d’entretien qui ne se rentabilisent jamais.
Le GPSA Engineering Data Book reste la référence incontournable pour ce type de travail de conception, et la section consacrée à l’élimination des gaz acides mérite d’être lue avant le début des appels aux fournisseurs. Cela dit, la fourniture d’équipements compte autant que la chimie. Les fabricants disposant d’une usine et d’une équipe de conception internes, comme GreenFir, ont tendance à identifier rapidement les détails pratiques — de l’agencement des skids à la qualité des soudures — et leur approche modulaire réduit la durée d’installation sur site, ce qui se traduit concrètement par un gain de temps dans le calendrier, pas sur la planche à dessin. Un projet de gaz acide n’est rarement remporté ou perdu en raison d’un seul choix technologique, mais plutôt en fonction de l’adéquation entre la voie de traitement retenue et le flux réel, ainsi que de la collaboration avec un fournisseur ayant déjà construit suffisamment d’unités similaires pour connaître les pièges à éviter.
Table des matières
- Pourquoi ces deux termes sont-ils si souvent confondus ?
- Le « sweetening » couvre plus que le soufre
- La désulfuration cible précisément les composés soufrés
- Une leçon sur le terrain issue d’une modernisation d’installation de gaz acide
- Côte à côte : ce que traite chaque parcours
- Barrières de sécurité pour le prochain projet de gaz acide