 EN

Warum beide Begriffe immer wieder vermischt werden
Rohfeldgas ist selten sauber genug, um versandt zu werden; die Reinigung wird oft mit zwei Begriffen beschrieben, die man ständig verwechselt: Aufbereitung und Entschwefelung. Diese Verwechslung ist verständlich, denn in vielen sauren Feldern ist Schwefelwasserstoff genau das, was das Gas sauer macht. Doch die Begriffe beziehen sich auf unterschiedliche Ebenen. Die Gasaufbereitung ist der umfassendere Prozess, bei dem Rohgas auf Verkaufs- oder Weiterverarbeitungsqualität gebracht wird – dazu gehört unter Umständen die Reduktion von CO2, Wasser sowie gegebenenfalls Quecksilber oder schwereren Kohlenwasserstoffen, nicht nur von Schwefel. Die Entschwefelung hingegen ist die eng begrenzte Aufgabe, Schwefelverbindungen – vor allem H2S – auf das vom Vertrag zugelassene Niveau abzusenken. Projekte geraten in Schwierigkeiten, wenn diese Aufgabenbereiche vermischt werden, denn die Anlagen zur CO2-Entfernung unterscheiden sich von denen zur H2S-Entfernung.
Aufbereitung umfasst mehr als nur Schwefel
Der alte Feldtest für süßes Gas war ein Bleiacetat-Streifen, der anzeigte, ob H2S vorhanden war. Der Begriff blieb erhalten, und heute wird ‚Sweetening‘ locker für die gesamte Reinigungsstrecke verwendet. Das ist für informelle Gespräche in Ordnung, doch aus ingenieurtechnischer Sicht umfasst dies mehrere Prozesse. Amineinheiten entfernen saure Gase durch eine reversible Reaktion, wodurch das Lösemittel durch Erhitzen regeneriert und über Jahre hinweg wiederverwendet werden kann. Glykol-Dehydrierung entzieht das Wasser. Membranen, physikalische Lösemittel und kryogene Trennung finden jeweils unter bestimmten Bedingungen ihre Anwendung. Ein Strom mit einigen Prozent CO2 und nahezu keinem Schwefel kann dieselbe Verkaufsspezifikation verfehlen wie ein Strom mit 50 ppm H2S – doch beide erfordern völlig unterschiedliche Hardware.
Der entscheidende Punkt, den es zu beachten gilt: Das Design beginnt mit der Gesamtzusammensetzung und nicht mit einem einzelnen Verunreiniger. Kohlendioxid verringert den Heizwert und wird korrosiv, sobald Wasser kondensiert; H2S birgt bereits in Spuren Toxizität sowie das Risiko einer sulfidinduzierten Spannungsrisskorrosion. Beides muss entfernt werden – allerdings in unterschiedlichen Stadien und manchmal bei unterschiedlichen Drücken. Wenn daher in einer Projektaufgabe steht: »Gas entschwefeln«, lautet die erste Frage: Welche Spezifikation ist gefordert, und welche Verunreiniger stehen dem entgegen?
Entschwefelung konzentriert sich auf Schwefelverbindungen
Entschwefelung ist der Teil der Aufgabe, der sich mit Schwefel beschäftigt, und gilt in der Regel als sicherheitskritischster Abschnitt. In vielen Regionen begrenzen die Tarife für Verkaufsgasleitungen den H2S-Gehalt auf 0,25 Grain pro 100 scf (ca. 4 ppmv); nachgeschaltete Anlagen sind oft noch strenger. Tieftemperaturanlagen können Schwefelgehalte im niedrigen ppm-Bereich erfordern, während LNG-Zufuhr im Allgemeinen nahezu schwefelfrei sein muss. Die Verfahrenswahl richtet sich nach der Belastung. Aminbehandlung ist das Standardverfahren, wenn der H2S-Gehalt im Bereich von mehreren hundert bis mehreren tausend ppm liegt, da das Lösungsmittel regeneriert werden kann und die Betriebskosten überschaubar bleiben. Bei geringen Durchsatzraten und geringer Belastung überzeugen eisenbasierte Scavenger und Natronlauge-Wascher durch ihre Einfachheit – obwohl die Chemikalien verbraucht werden und daher ersetzt oder entsorgt werden müssen. Einige Ströme enthalten zudem Mercaptane und Carbonylsulfid, die sich in einem Amin-Kontaktor nicht wie H2S verhalten.
Eine Praxislektion aus einer Sour-Gas-Nachrüstung
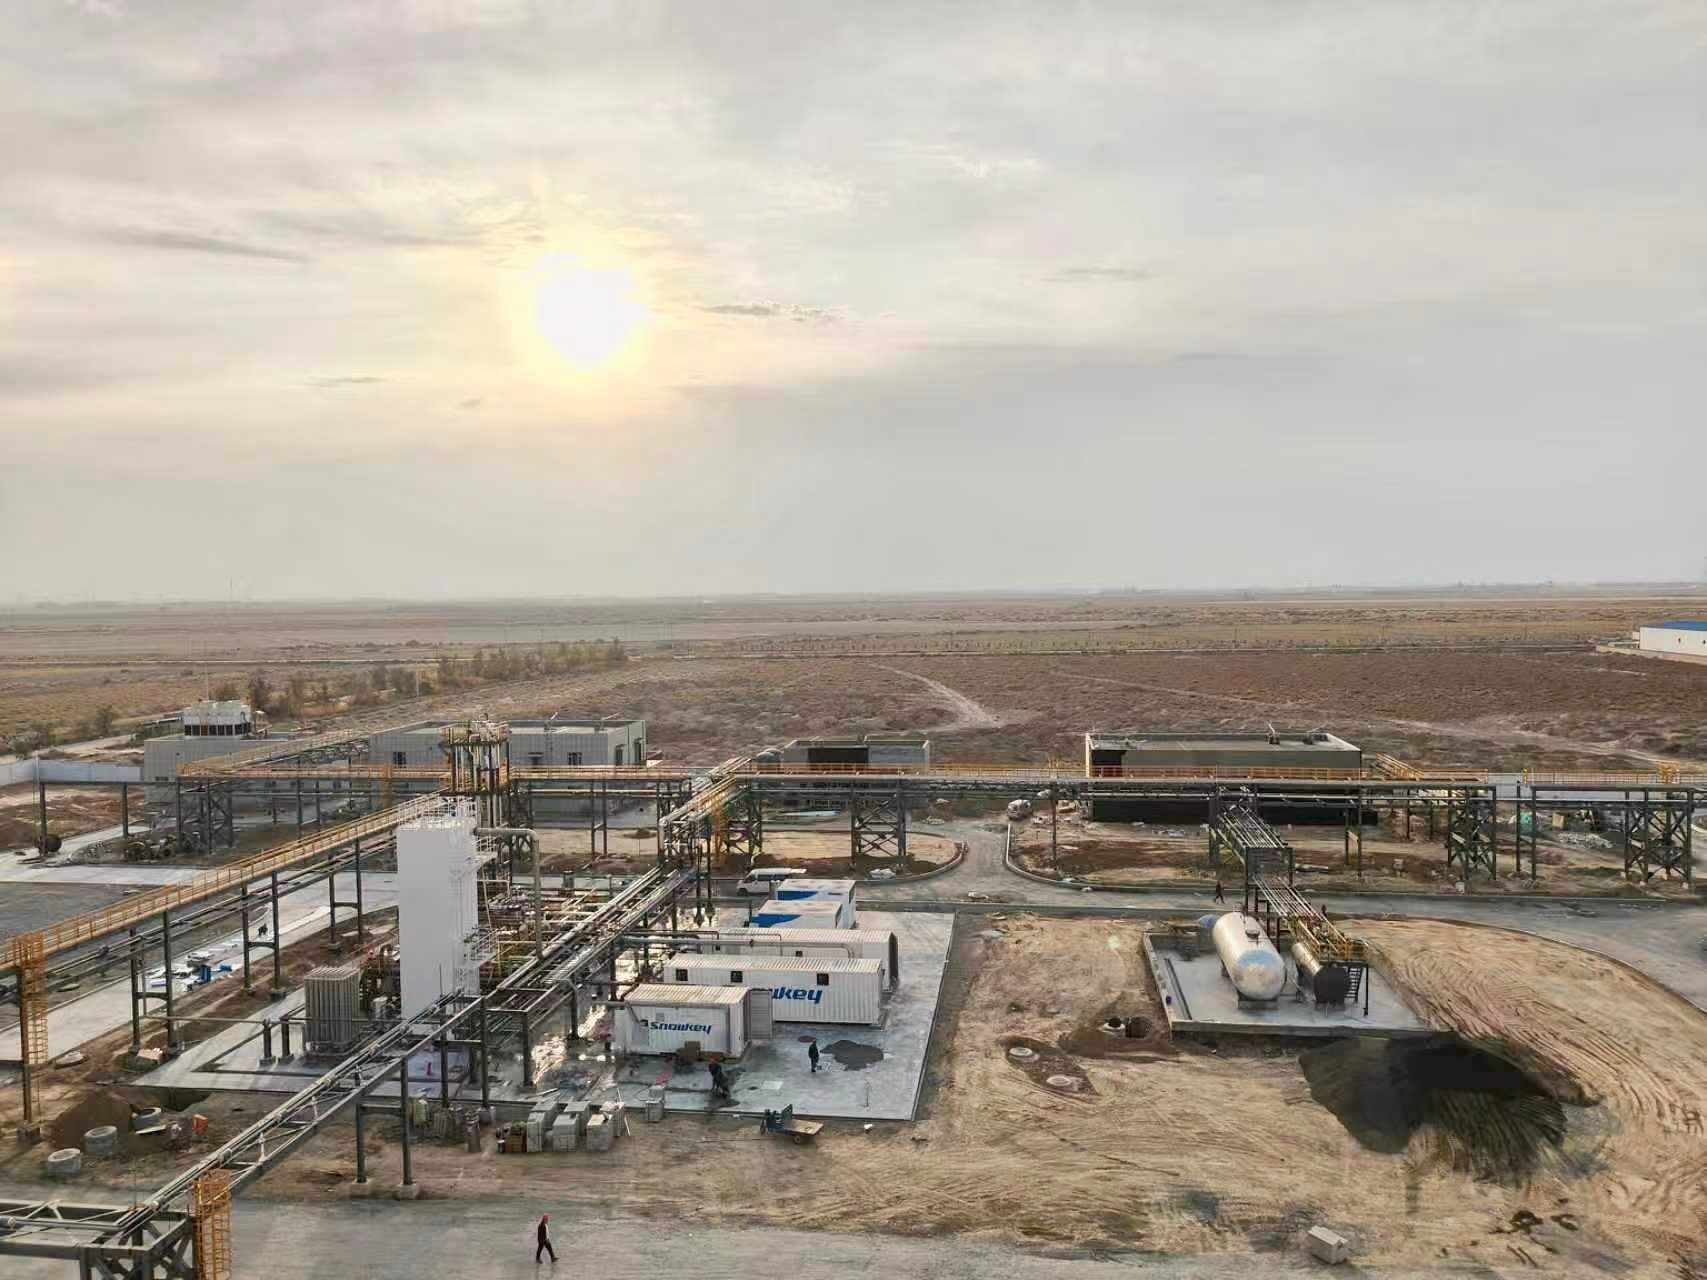
Auf einer bescheidenen Erdgasaufbereitungsanlage im Süden Chinas hatte eine kleine, auf Scavenger-Technologie basierende Anlage denselben sauren Strom jahrelang behandelt. Sie erfüllte die alte Verkaufsspezifikation, doch der Lagerstättendruck war gesunken und die Zusammensetzung hatte sich verändert: Der H2S-Gehalt stieg langsam an, und es trat etwas CO2 auf, wo zuvor keines vorhanden gewesen war. Die Scavenger-Betten mussten deutlich häufiger ausgetauscht werden, als es dem Betriebsbudget lieb war; jeder Austausch bedeutete Ausfallzeiten und zusätzlichen Aufwand für Entsorgungspapiere. Die Lösung bestand nicht in einem größeren Scavenger-Gefäß. Das Team nahm über mehrere Wochen hinweg erneut Proben am Bohrlochkopf, kartierte die neue Zusammensetzung und teilte das Problem auf: Eine kompakte Amin-Schleife entfernte den Großteil des H2S, während ein kleines Polierbett die letzten wenigen ppm behandelte. Die Austauschhäufigkeit sank stark, die Betriebskosten gingen spürbar zurück, und die Anlage hörte auf, den Strom als Problem mit nur einem einzigen Verunreiniger zu betrachten. Daran war nichts Exotisches – und genau darin lag der Sinn. Eine sorgfältige Zusammensetzungsanalyse und ein Verfahren, das an die tatsächlichen Bedingungen angepasst ist, übertrifft stets eine übergroße Version dessen, was bereits installiert war.
Nebeneinander: Welche Aufgabe jeweils welcher Prozessabschnitt übernimmt
Die beiden Anwendungsbereiche nebeneinander zu stellen, hilft, wenn sich ein Projektteam über das Flussdiagramm streitet. Die Tabelle zeigt die praktischen Unterschiede auf, ohne vorzutäuschen, dass jede Aufgabe in dasselbe Schema passt.
tabelle
| Aspekt | Erdgasentschwefelung | Verbrennung von Schwefel |
|---|---|---|
| Hauptzielstrukturen | CO2, H2S, Wasser, gelegentlich Mercaptane und Schwerfraktionen | H2S und verwandte Schwefelverbindungen, vorwiegend H2S |
| Haupttreiber | Verkaufsspezifikation, Heizwert, Qualität der Zufuhr für nachgeschaltete Prozesse | Toxizität, Korrosion, Schwefelgrenzwerte für Pipelines |
| Typische Ausrüstung | Aminanlagen, Glykol-Trockner, Membrananlagen, kryogene Anlagen | Amin-Kontaktoren, Eisen-Entferner, Natronlauge-Wascher |
| Regeneration | Oft regenerativ, wobei Wärme zur Rückführung des Lösungsmittels genutzt wird | Gemischt: von regenerativen Amin-Kreisläufen bis hin zu Einweg-Medien |
| Typischer Austrittswert | CO2 auf wenige Prozent oder darunter, je nach Spezifikation | H2S oft auf einstellige ppm-Werte oder darunter |
| Abfallströme | Säuregas, Rückgewinnungs-Schlamm, verbrauchte Filtermedien | Verbrauchte Entfernerbetten, verbrauchte Natronlauge, Optionen für elementaren Schwefel |
Leitplanken für das nächste saure-Gas-Projekt
Einige Gewohnheiten unterscheiden reibungslose Projekte von solchen, die ständig Änderungsaufträge generieren. Erstens sollte der Strom über alle Jahreszeiten hinweg probiert werden, anstatt sich auf einen einzigen Laborbericht zu verlassen, da sich die Zusammensetzung mit dem Rückgang des Reservoirs und durch Eingriffe in die Bohrlöcher verschiebt. Zweitens muss früh entschieden werden, ob der Abfallstrom beherrschbar ist. Amin-Systeme erzeugen ein saures Gas, das irgendwohin geleitet werden muss; verbrauchte Scavenger müssen entsorgt werden; beide Aspekte verursachen Kosten und logistische Herausforderungen, die bereits in den wirtschaftlichen Vergleich – nicht erst in die Kleingedruckten – einzubeziehen sind. Drittens sollte der Versuch widerstanden werden, überdimensioniert vorzugehen. Ein Scavenger, der für die maximale H2S-Konzentration ausgelegt ist, läuft das ganze Jahr über mit einer durchschnittlichen Last, die diese Dimensionierung nicht rechtfertigt; eine Amin-Schleife, die für einen Strom konzipiert wurde, der sie kaum benötigt, verursacht Wärmeverluste und Wartungsaufwand, die sich niemals amortisieren.
Das GPSA Engineering Data Book bleibt die erste Anlaufstelle für diese Art von Konstruktionsarbeiten, und der Abschnitt zur Entfernung saurer Gase lohnt sich vor Beginn der Gespräche mit Lieferanten zu lesen. Das heißt jedoch: Die Gerätebeschaffung ist genauso wichtig wie die Chemie. Hersteller mit eigener Fertigung und eigenem Konstruktionsteam – wie GreenFir – erkennen praktische Details frühzeitig, etwa die Anordnung der Skids oder die Schweißqualität; ihr modulares Vorgehen verkürzt die Montage vor Ort – ein Vorteil, der sich im Zeitplan niederschlägt, nicht auf der Zeichnung. Ein Projekt mit saurem Gas wird selten durch eine einzige Technologiewahl gewonnen oder verloren, sondern meist durch die passgenaue Auswahl des Aufbereitungswegs für den konkreten Gasstrom sowie durch die Zusammenarbeit mit einem Lieferanten, der bereits ausreichend solcher Anlagen gebaut hat, um die typischen Fallstricke zu kennen.
Inhaltsverzeichnis
- Warum beide Begriffe immer wieder vermischt werden
- Aufbereitung umfasst mehr als nur Schwefel
- Entschwefelung konzentriert sich auf Schwefelverbindungen
- Eine Praxislektion aus einer Sour-Gas-Nachrüstung
- Nebeneinander: Welche Aufgabe jeweils welcher Prozessabschnitt übernimmt
- Leitplanken für das nächste saure-Gas-Projekt