 EN

¿Por qué se siguen confundiendo ambos términos?
El gas natural crudo rara vez es lo suficientemente limpio como para ser transportado, y el proceso de limpieza se describe habitualmente con dos términos que suelen usarse indistintamente: «sweetening» y desulfurización. Este uso es comprensible, ya que en muchos yacimientos ácidos es precisamente el sulfuro de hidrógeno (H₂S) lo que confiere al gas su carácter ácido. Sin embargo, ambos términos corresponden a niveles distintos. El tratamiento de gas es la actividad más amplia destinada a elevar la calidad del gas crudo hasta los niveles exigidos para su comercialización o para su procesamiento posterior; esto puede implicar la reducción de CO₂, agua e, incluso, mercurio o hidrocarburos pesados, no solo compuestos de azufre. La desulfurización, por su parte, es una tarea más específica: eliminar compuestos de azufre —principalmente H₂S— hasta los límites establecidos en el contrato. Los proyectos se desvían cuando se confunden estos alcances, pues los equipos empleados para eliminar CO₂ no son los mismos que los utilizados para eliminar H₂S.
El «sweetening» abarca más que el azufre
La antigua prueba de campo para gas dulce consistía en una tira de acetato de plomo que indicaba si estaba presente H2S. El término se mantuvo y, actualmente, «endulzamiento» se usa de forma imprecisa para referirse a toda la cadena de limpieza. Es aceptable en conversaciones informales, pero desde el punto de vista ingenieril abarca varios procesos distintos. Las unidades de aminas eliminan gases ácidos mediante una reacción reversible que permite regenerar el solvente con calor y reutilizarlo durante años. La deshidratación con glicol extrae el agua. Las membranas, los solventes físicos y la separación criogénica tienen su lugar específico según las condiciones. Una corriente con un par de por ciento de CO2 y casi ningún azufre puede no cumplir la misma especificación comercial que una corriente con 50 ppm de H2S, aunque ambas requieren equipos completamente distintos.
El punto clave a tener en cuenta: el diseño parte de la composición completa, no de un único contaminante. El dióxido de carbono reduce el poder calorífico y se vuelve corrosivo cuando el agua se condensa, mientras que el sulfuro de hidrógeno (H₂S) implica toxicidad y riesgo de agrietamiento por esfuerzo sulfídico incluso en niveles traza. Ambos deben eliminarse, pero en distintas etapas y, a veces, a distintas presiones. Por tanto, cuando un alcance de proyecto indica «endulzar el gas», la primera pregunta debe ser: ¿a qué especificación y qué contaminantes lo impiden?
La desulfurización se centra específicamente en los compuestos de azufre
La desulfurización es la parte del trabajo que trata el azufre y suele ser la más crítica desde el punto de vista de la seguridad. Las tarifas para gas de venta en tuberías aplican, en muchas regiones, un límite máximo de H2S de 0,25 grano por 100 scf (aproximadamente 4 ppmv), y las unidades aguas abajo suelen exigir límites aún más estrictos. Las plantas criogénicas pueden requerir niveles de azufre en el rango de pocos ppm, mientras que la alimentación para LNG normalmente debe ser prácticamente libre de azufre. La selección del proceso sigue la carga a tratar. El tratamiento con aminas es el método más utilizado cuando las concentraciones de H2S oscilan entre cientos y miles de ppm, ya que el disolvente se regenera y los costos operativos permanecen manejables. En caudales reducidos y cargas ligeras, los agentes secuestrantes a base de hierro y los lavadores alcalinos destacan por su simplicidad, aunque su química se consume y debe reemplazarse o desecharse. Algunas corrientes también contienen mercaptanos y sulfuro de carbonilo, que no se comportan como el H2S en un contacto con aminas.
Una lección práctica derivada de una modernización de gas ácido
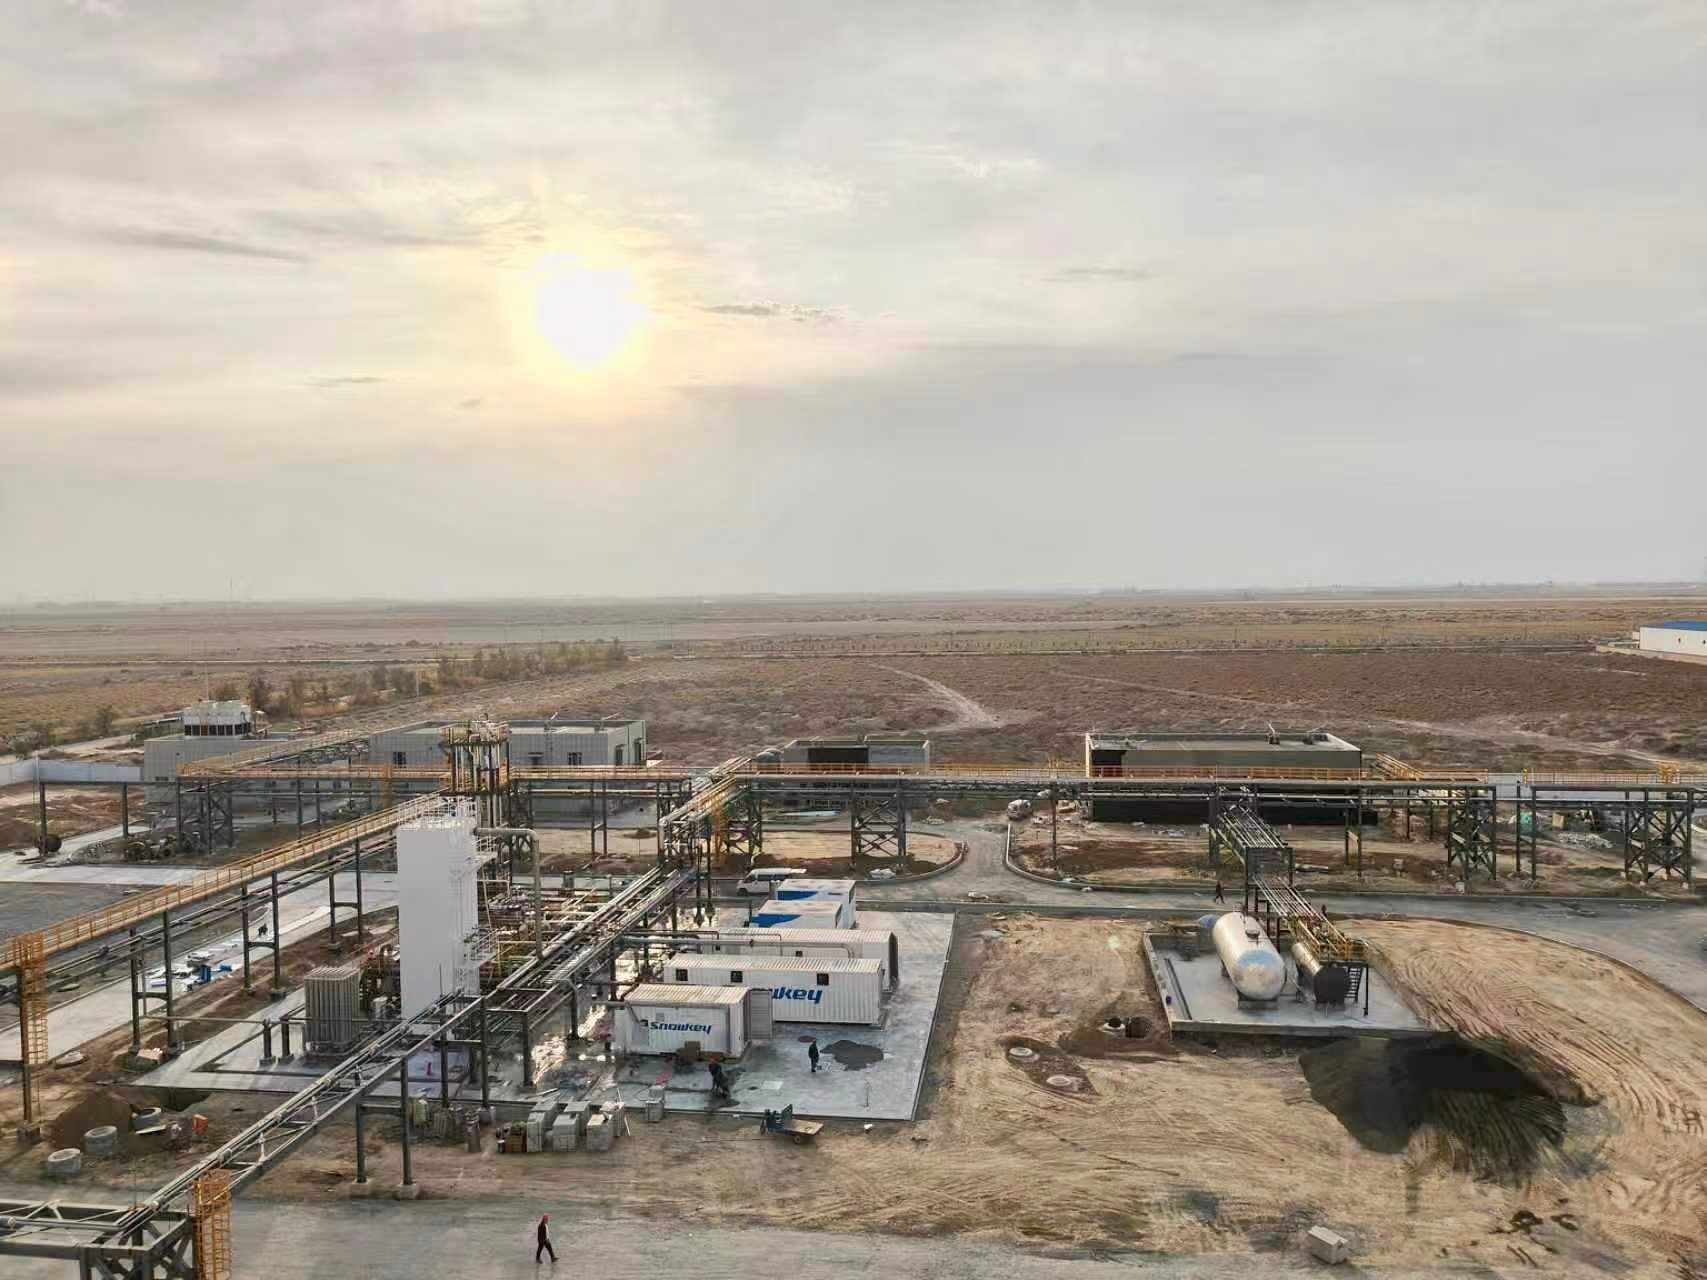
En un modesto sitio de procesamiento de gas en el sur de China, una pequeña instalación basada en agentes secuestradores había tratado durante años el mismo flujo ácido. Cumplía con la antigua especificación comercial, pero la presión del yacimiento había disminuido y la composición había cambiado: el H2S aumentaba gradualmente y apareció un poco de CO2 donde antes no había ninguno. El lecho de agente secuestrador se reemplazaba con mucha mayor frecuencia de lo que permitía el presupuesto operativo, y cada reemplazo implicaba tiempo de inactividad y trámites administrativos para la eliminación. La solución no consistió en instalar un recipiente de agente secuestrador más grande. El equipo tomó nuevas muestras en la cabeza del pozo durante varias semanas, cartografió la nueva composición y dividió el problema: un bucle compacto de amina eliminó la mayor parte del H2S, mientras que un pequeño lecho de pulido manejó los últimos ppm restantes. Los reemplazos se volvieron infrecuentes, los costos operativos disminuyeron notablemente y el sitio dejó de tratar el flujo como un problema de un solo contaminante. Nada extraordinario aquí, y ese es precisamente el punto: un estudio riguroso de la composición y una solución adaptada a las condiciones reales superan con creces una versión sobredimensionada de lo que ya estaba instalado.
Uno al lado del otro: qué maneja cada ruta
Colocar los dos alcances uno al lado del otro ayuda cuando un equipo de proyecto discute sobre el diagrama de flujo. La tabla muestra las diferencias prácticas sin pretender que cada trabajo se ajuste al mismo molde.
tabla
| Aspecto | Endulzamiento de gas natural | Desulfuración |
|---|---|---|
| Objetivos Principales | CO2, H2S, agua, a veces mercaptanos y fracciones pesadas | H2S y especies relacionadas con azufre, principalmente H2S |
| Factor principal | Especificación comercial, valor calorífico, calidad de la alimentación aguas abajo | Toxicidad, corrosión, límites de azufre en tuberías |
| Equipamiento típico | Unidades de aminas, deshidratadores de glicol, membranas, unidades criogénicas | Contactores de amina, eliminadores de hierro, depuradores cáusticos |
| Regeneración | A menudo regenerativos, con calor utilizado para reciclar el disolvente | Mixto, desde circuitos regenerativos de amina hasta medios descartables |
| Nivel típico de salida | CO2 reducido a unos pocos por ciento o menos, según la especificación | H2S frecuentemente reducido a ppm de un solo dígito o menos |
| Corrientes de Residuos | Gas ácido, lodos de recuperación, medios filtrantes agotados | Lechos agotados de eliminadores, cáustico agotado, opciones de azufre elemental |
Barreras de seguridad para el próximo proyecto de gas ácido
Unos pocos hábitos distinguen los proyectos fluidos de aquellos que generan continuamente órdenes de cambio. Primero, muestree el flujo a lo largo de las distintas estaciones en lugar de confiar en un solo informe de laboratorio, ya que su composición varía con la disminución del yacimiento y las intervenciones en los pozos. Segundo, tome una decisión temprana sobre si el flujo de desechos es manejable. Los sistemas de aminas producen un gas ácido que debe ser dirigido a algún lugar; los agentes secuestrantes agotados deben eliminarse; y ambos implican costos y logística que deben incluirse en la comparación económica, no en la letra pequeña. Tercero, resista la tentación de sobredimensionar. Un agente secuestrante dimensionado para el pico de H2S opera todo el año con una carga promedio que no justifica dicho tamaño, mientras que un circuito de amina diseñado para un flujo que apenas lo requiere soporta una carga térmica y de mantenimiento que nunca resulta rentable.
El GPSA Engineering Data Book sigue siendo la referencia principal para este tipo de trabajo de diseño, y la sección sobre eliminación de gases ácidos merece leerse antes de comenzar las llamadas a los proveedores. Dicho esto, el suministro de equipos es tan importante como la química. Los fabricantes con fábrica y equipo de diseño propios, como GreenFir, suelen detectar detalles prácticos desde una etapa temprana, desde la disposición de los skids hasta la calidad de las soldaduras, y su enfoque modular acorta la instalación en campo de una manera que se refleja en el cronograma, no en la mesa de dibujo. Un proyecto de gas ácido rara vez se gana o se pierde por una única elección tecnológica, sino generalmente por la adecuación de la ruta de tratamiento al flujo real y por colaborar con un proveedor que ya haya construido suficientes unidades de este tipo como para conocer bien dónde están las trampas.
Tabla de Contenidos
- ¿Por qué se siguen confundiendo ambos términos?
- El «sweetening» abarca más que el azufre
- La desulfurización se centra específicamente en los compuestos de azufre
- Una lección práctica derivada de una modernización de gas ácido
- Uno al lado del otro: qué maneja cada ruta
- Barreras de seguridad para el próximo proyecto de gas ácido