 EN

Perché questi due termini continuano a essere usati in modo improprio
Il gas grezzo proveniente dal pozzo raramente è sufficientemente pulito per essere trasportato, e le operazioni di depurazione vengono descritte con due termini spesso usati in modo intercambiabile: sweetening e desulfurization. L’abitudine è comprensibile, poiché in molti giacimenti acidi è proprio l’idrogeno solforato (H2S) a rendere il gas acido. Tuttavia, questi due termini indicano livelli diversi di intervento. Il gas treating è l’insieme più ampio di operazioni volte a portare il gas grezzo alla qualità richiesta per la vendita o per ulteriori processi a valle; ciò può implicare la rimozione di CO2, acqua e, talvolta, mercurio o idrocarburi pesanti, non solo di composti dello zolfo. La desulfurization è invece un’operazione più specifica, finalizzata a ridurre i composti dello zolfo – soprattutto H2S – ai limiti stabiliti dal contratto. I progetti rischiano di deviare dal percorso previsto quando questi ambiti vengono confusi, poiché gli impianti impiegati per rimuovere il CO2 non sono gli stessi utilizzati per rimuovere l’H2S.
Lo sweetening comprende più del semplice zolfo
Il vecchio test sul campo per il gas dolce utilizzava una striscia di acetato di piombo che indicava la presenza di H2S. Il termine è rimasto in uso e oggi "sweetening" viene impiegato in modo improprio per indicare l’intera catena di purificazione. Va bene per conversazioni informali, ma dal punto di vista ingegneristico tale processo comprende diverse fasi distinte. Le unità amina rimuovono i gas acidi mediante una reazione reversibile che consente la rigenerazione del solvente tramite riscaldamento, permettendone il riutilizzo per anni. La disidratazione con glicole elimina l’acqua. Membrane, solventi fisici e separazione criogenica trovano impiego specifico in determinate condizioni. Una corrente contenente qualche percentuale di CO2 e quasi nessun zolfo può non soddisfare la stessa specifica commerciale di una corrente contenente 50 ppm di H2S, benché i due casi richiedano impianti completamente diversi.
Il punto da tenere presente: la progettazione parte dalla composizione completa, non da un singolo contaminante. L'anidride carbonica riduce il potere calorifico e diventa corrosiva quando l'acqua si condensa, mentre l'H2S comporta rischi di tossicità e di rottura da sollecitazione da solfuri anche a livelli traccia. Entrambi devono essere rimossi, ma in fasi diverse, talvolta a pressioni diverse. Perciò, quando un capitolato di progetto recita «dolcificare il gas», la prima domanda da porsi deve essere: a quale specifica, e quali contaminanti ne ostacolano il raggiungimento?
La desolforazione si concentra sui composti dello zolfo
La desolforazione è la fase del processo che riguarda lo zolfo ed è solitamente quella più critica dal punto di vista della sicurezza. Le tariffe applicate ai gas di vendita nelle condotte sono spesso limitate a 0,25 grani di H₂S ogni 100 scf (circa 4 ppmv) in molte regioni, mentre le unità a valle richiedono generalmente livelli ancora più stringenti. Gli impianti criogenici possono richiedere concentrazioni di zolfo nell’ordine delle parti per milione basse, mentre il feed per la produzione di LNG deve essere essenzialmente privo di zolfo. La scelta del processo dipende dal carico da trattare. Il trattamento con ammine rappresenta la soluzione più diffusa quando le concentrazioni di H₂S si collocano nell’intervallo delle centinaia o migliaia di ppm, poiché il solvente è rigenerabile e i costi operativi rimangono contenuti. Per portate ridotte e carichi leggeri, gli scavenger a base di ferro e i lavaggi con soda caustica risultano preferibili per la loro semplicità, anche se la chimica impiegata viene consumata e deve pertanto essere sostituita o smaltita. Alcuni flussi contengono inoltre mercaptani e solfuro di carbonile, che non reagiscono come l’H₂S nei contattori a base di ammine.
Una lezione sul campo derivante da un intervento di retrofit su gas acido
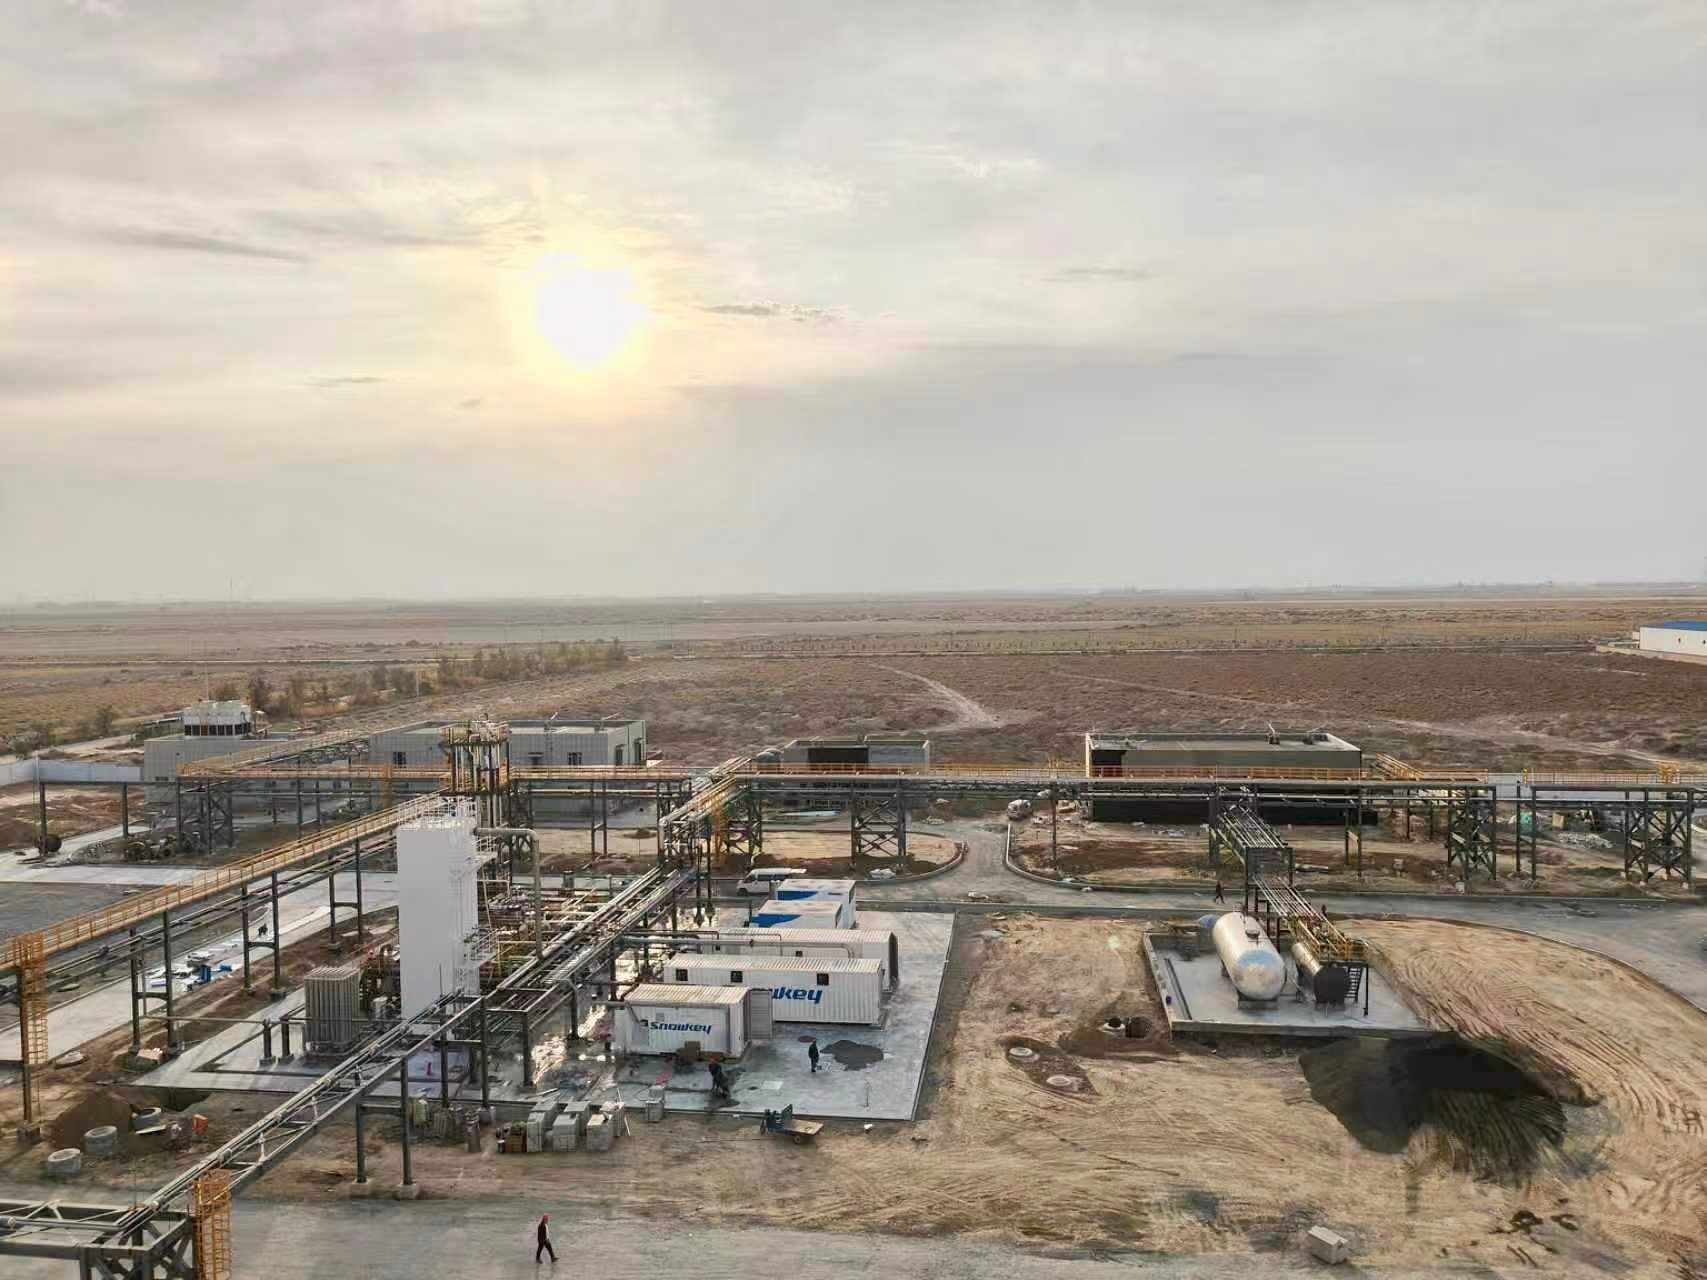
In un modesto impianto di lavorazione del gas nel sud della Cina, un piccolo sistema basato su scavenger trattava da anni lo stesso flusso acido. Rispettava le vecchie specifiche commerciali, ma la pressione del giacimento era diminuita e la composizione era cambiata: l’H2S stava aumentando gradualmente e era comparsa una piccola quantità di CO2, dove prima non era presente alcun CO2. Il letto di scavenger veniva sostituito molto più spesso di quanto gradito dal budget operativo, e ogni sostituzione comportava fermo impianto e adempimenti burocratici per lo smaltimento. La soluzione non consisteva in un recipiente scavenger di dimensioni maggiori. Il team ha effettuato nuovi prelievi al pozzo per diverse settimane, ha mappato la nuova composizione e ha suddiviso il problema: un compatto circuito amina ha rimosso la maggior parte dell’H2S, mentre un piccolo letto di polimento ha gestito gli ultimi ppm residui. Le sostituzioni sono diventate rare, i costi operativi sono diminuiti in modo evidente e l’impianto ha smesso di trattare il flusso come un problema legato a un singolo contaminante. Nulla di particolarmente innovativo, ed è proprio questo il punto. Un’accurata analisi della composizione e una soluzione progettata in base alle reali condizioni superano sempre una versione sovradimensionata di ciò che era già installato.
Confronto laterale: cosa gestisce ciascun percorso
Disporre i due ambiti uno accanto all’altro è utile quando il team di progetto discute sul diagramma di flusso. La tabella illustra le differenze pratiche senza pretendere che ogni attività si adatti allo stesso schema.
tabella
| Aspetto | Addolcimento del gas naturale | Desolforazione |
|---|---|---|
| Obiettivi Principali | CO2, H2S, acqua, talvolta mercaptani e frazioni pesanti | H2S e specie correlate dello zolfo, principalmente H2S |
| Fattore principale | Specifica commerciale, valore calorifico, qualità del feed a valle | Tossicità, corrosione, limiti di zolfo nei gasdotti |
| Apparecchiature tipiche | Impianti amina, disidratatori a glicole, membrane, impianti criogenici | Contattori amina, catturatori di ferro, scrubber caustici |
| Rigenerazione | Spesso rigenerativi, con calore utilizzato per riciclare il solvente | Misto, da circuiti amina rigenerativi a mezzi monouso |
| Livello tipico in uscita | CO2 ridotta a poche percentuali o inferiore, a seconda delle specifiche | H2S spesso ridotto a poche parti per milione o inferiore |
| Correnti di rifiuto | Gas acido, fanghi di rigenerazione, mezzi filtranti esauriti | Letti di cattura esauriti, caustico esaurito, opzioni per zolfo elementare |
Linee guida per il prossimo progetto di gas acido
Alcune abitudini distinguono i progetti ben riusciti da quelli che generano continuamente ordini di modifica. Primo, campionare il flusso in diverse stagioni anziché basarsi su un singolo rapporto di laboratorio, poiché la composizione varia con il declino del giacimento e gli interventi sui pozzi. Secondo, decidere precocemente se il flusso di rifiuti è gestibile: i sistemi amina producono un gas acido che deve essere smaltito da qualche parte, i reagenti esausti devono essere eliminati e entrambi comportano costi e logistica da includere nel confronto economico, non nelle clausole secondarie. Terzo, resistere alla tentazione di sovradimensionare: un reagente dimensionato per il picco di H2S funziona per tutto l’anno a un carico medio che non ne giustifica il costo, mentre un circuito amina progettato per un flusso che ne ha appena bisogno comporta oneri termici e manutentivi che non si ripagano mai.
Il GPSA Engineering Data Book rimane il riferimento principale per questo tipo di lavoro progettuale, e la sezione sulla rimozione dei gas acidi merita di essere letta prima dell’inizio delle chiamate ai fornitori. Detto ciò, la fornitura di apparecchiature è altrettanto importante quanto la chimica. I costruttori dotati di fabbrica e team di progettazione interni, come GreenFir, tendono a individuare tempestivamente i dettagli pratici, dalla disposizione degli skid alla qualità delle saldature; il loro approccio modulare abbrevia l’installazione in cantiere, con benefici evidenti sul cronoprogramma, non sul disegno progettuale. Un progetto per gas acido raramente si vince o si perde per una singola scelta tecnologica, ma generalmente per l’adeguatezza della via di trattamento rispetto al flusso reale e per la collaborazione con un fornitore che abbia già realizzato un numero sufficiente di tali impianti da conoscere bene i punti critici.
Indice dei Contenuti
- Perché questi due termini continuano a essere usati in modo improprio
- Lo sweetening comprende più del semplice zolfo
- La desolforazione si concentra sui composti dello zolfo
- Una lezione sul campo derivante da un intervento di retrofit su gas acido
- Confronto laterale: cosa gestisce ciascun percorso
- Linee guida per il prossimo progetto di gas acido