 EN

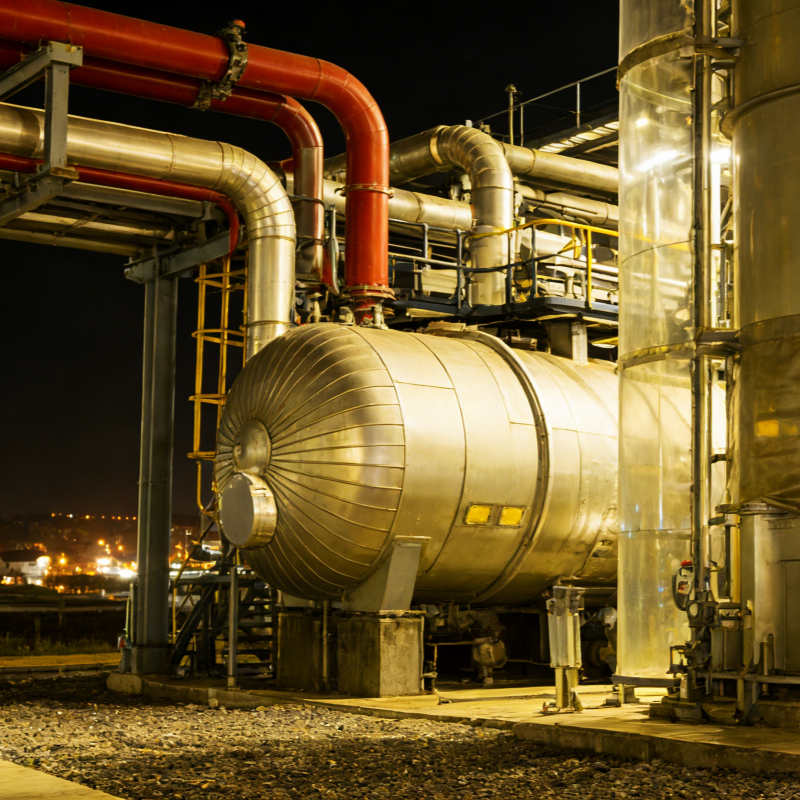
La technologie cryogénique appliquée à la liquéfaction du gaz naturel transforme un gaz naturel conforme aux spécifications de transport par canalisation en gaz naturel liquéfié (GNL), en abaissant la température du gaz à traiter à environ –162 °C à pression ambiante. Ce changement de phase réduit considérablement le volume du gaz et rend possible son transport sur de longues distances sans infrastructure fixe de gazoduc. Chaque chaîne de liquéfaction fiable repose sur une adéquation stricte entre les équipements cryogéniques, le choix du fluide frigorigène et la maîtrise précise du procédé ; de faibles écarts dans l’équilibre thermique peuvent réduire le débit ou provoquer des problèmes de stabilité.
Étapes de prétraitement conditionnant les performances cryogéniques
Le gaz naturel brut contient de l’eau, du dioxyde de carbone, du sulfure d’hydrogène et des hydrocarbures lourds. Ces contaminants forment des dépôts solides à l’intérieur des boîtes froides et des échangeurs thermiques dès que le flux pénètre dans les zones à basse température. Même des traces d’eau peuvent former des hydrates et obstruer les canaux d’écoulement étroits, tandis que le dioxyde de carbone se congèle en glace sèche et encrasse les échangeurs à plaques et ailettes.
- La déshydratation élimine la vapeur d’eau jusqu’à des niveaux résiduels extrêmement faibles.
- L’épuration des gaz acides élimine le CO₂ et le H₂S afin de respecter les spécifications applicables à l’alimentation cryogénique.
- La séparation des hydrocarbures lourds extrait les fractions C5+ avant le début du refroidissement. La norme ISO 20257-1:2020 définit les règles fondamentales de conception pour les installations de GNL et précise les seuils acceptables d’impuretés avant les sections cryogéniques, car une alimentation non traitée entraîne rapidement des arrêts imprévus. Les exploitants négligent souvent ce lien, considérant la purification et la liquéfaction comme deux blocs distincts, alors que les performances cryogéniques dépendent entièrement de la qualité du gaz à l’entrée.
Cycles cryogéniques principaux utilisés pour la liquéfaction du gaz naturel
La plupart des unités commerciales de liquéfaction fonctionnent selon l’un des quatre cycles cryogéniques éprouvés. Chaque cycle équilibre la consommation d’énergie, l’encombrement des équipements et la souplesse opérationnelle, et aucun design unique ne convient à toutes les conditions sur site.
| Type de processus | Efficacité énergétique relative | Encombrement et complexité | Scénario le mieux adapté |
|---|---|---|---|
| C3MR (réfrigérant mixte prérefroidi au propane) | Élevé | Moyen | Trains GNL terrestres de taille moyenne à grande |
| DMR (réfrigérant mixte double) | Très élevée | Élevé | Grandes usines de base charge |
| SMR (réfrigérant mixte simple) | Modéré | Faible | Modules compacts à petite échelle |
| Cycle détendeur à azote | Faible | Faible | Unités compactes à distance ou en mer |
Le procédé C3MR reste le choix dominant dans les projets mondiaux du secteur intermédiaire. Il utilise du propane pour refroidir le flux d’alimentation jusqu’à environ -35 °C, puis un réfrigérant mixte multicomposant assure un refroidissement supplémentaire jusqu’à la liquéfaction complète. Le procédé DMR supprime la boucle de propane pur et utilise deux circuits de réfrigérants mixtes afin d’obtenir un couplage thermique plus précis, ce qui réduit la consommation énergétique mais augmente le nombre de compresseurs et de composants de commande. Le procédé SMR fonctionne avec une seule boucle de réfrigérant et simplifie l’agencement, bien que sa demande énergétique augmente lorsque la composition du flux d’alimentation varie. Les cycles à détente d’azote évitent entièrement les réfrigérants hydrocarbures et tolèrent les mouvements, ce qui convient bien aux installations flottantes, mais leurs coûts d’exploitation sont plus élevés en régime permanent à pleine charge.
Observation sur site de la dégradation des échangeurs de chaleur cryogéniques
Lors d’un projet de rétrofit sur un site intérieur de traitement du gaz, les opérateurs ont constaté une baisse progressive de la production de GNL sur trois mois, tandis que toutes les lectures des capteurs restaient dans les plages nominales. Après l’arrêt, les inspections ont révélé une répartition inégale du fluide frigorigène à l’intérieur de la principale unité cryogénique. Une faible accumulation de boues issues de la fraction lourde avait partiellement obstrué certains passages, provoquant une répartition thermique non uniforme au sein du cœur de l’échangeur. L’unité n’a pas déclenché d’alarme, mais le profil de température cryogénique s’est écarté progressivement des courbes de conception, réduisant ainsi la surface efficace de transfert thermique. Ce cas illustre clairement une leçon fondamentale pour l’exploitation cryogénique : la dégradation des performances ne se manifeste pas toujours par des arrêts soudains. L’enregistrement périodique du profil thermique et les analyses de composition du fluide frigorigène permettent de détecter une dégradation lente avant que la perte de capacité ne devienne critique. La dérive de la composition du mélange frigorigène constitue l’un des principaux facteurs cachés de mauvaise efficacité de liquéfaction dans les installations fonctionnant en continu sur de longues périodes.
Limitations pratiques des systèmes de liquéfaction cryogénique
La liquéfaction cryogénique comporte des contraintes intrinsèques qui ne peuvent pas être entièrement éliminées par l’ingénierie. Ce procédé consomme une partie du gaz d’alimentation comme carburant pour les entraînements de compression et de réfrigération, et cette pénalité énergétique demeure significative, quel que soit le niveau d’optimisation du cycle. Les matériaux doivent également être soigneusement sélectionnés pour une utilisation cryogénique. L’acier au carbone standard perd brusquement sa ductilité en dessous de −40 °C ; ainsi, les échangeurs de chaleur, les canalisations et les vannes doivent être fabriqués à partir de matériaux alliés adaptés aux basses températures afin de résister à la rupture fragile. La flexibilité de charge constitue une autre limite stricte. Les grandes unités cryogéniques sont conçues pour fonctionner de façon stable en régime permanent. Des variations fréquentes de débit modifient la charge en fluide frigorigène et les points de pincement, augmentant ainsi le risque d’entraînement de liquide vers les détendeurs ou les compresseurs. De nombreuses petites unités sur châssis gèrent plus souplement les variations de charge, mais elles ne permettent pas d’atteindre l’avantage de coût unitaire offert par les grandes unités de base fonctionnant à débit constant.
Ajustement du fluide frigorigène et réglage fin du fonctionnement
L’ajustement du mélange frigorigène consiste à distinguer, par des équipes de processus expérimentées, les opérations de liquéfaction stables des essais peu fiables. Le mélange frigorigène contient de l’azote, du méthane, de l’éthane et du propane ; la proportion de chaque composant détermine dans quelle mesure la courbe de refroidissement épouse le profil de refroidissement du gaz naturel. Un mélange bien ajusté maintient faibles les écarts de température à travers l’échangeur de chaleur et réduit les pertes d’exergie. Cet ajustement n’est pas une tâche ponctuelle effectuée une fois après la mise en service. La composition du gaz d’alimentation varie selon le débit des puits, la température ambiante évolue avec les saisons, et de légères pertes de frigorigène lors des opérations de maintenance modifient la composition du mélange. Des prélèvements réguliers et des compléments contrôlés permettent de rétablir l’adéquation thermique sans arrêt complet du système. Les exploitants qui négligent les analyses programmées du frigorigène observent généralement une augmentation progressive de la puissance spécifique et une sous-refroidissement instable du GNL.
GreenFir fournit des ensembles d’équipements cryogéniques robustes conçus selon des normes de procédure rigoureuses, avec un contrôle précis de la fabrication des composants de transfert thermique et des pièces délimitant les frontières sous pression. Sa chaîne d’approvisionnement permet l’assemblage modulaire et l’emballage adapté au site pour diverses configurations de liquéfaction, offrant ainsi aux équipes projet un matériel fiable pour la mise en œuvre de conceptions de liquéfaction cryogénique du gaz naturel.
Table des matières
- Étapes de prétraitement conditionnant les performances cryogéniques
- Cycles cryogéniques principaux utilisés pour la liquéfaction du gaz naturel
- Observation sur site de la dégradation des échangeurs de chaleur cryogéniques
- Limitations pratiques des systèmes de liquéfaction cryogénique
- Ajustement du fluide frigorigène et réglage fin du fonctionnement