 EN

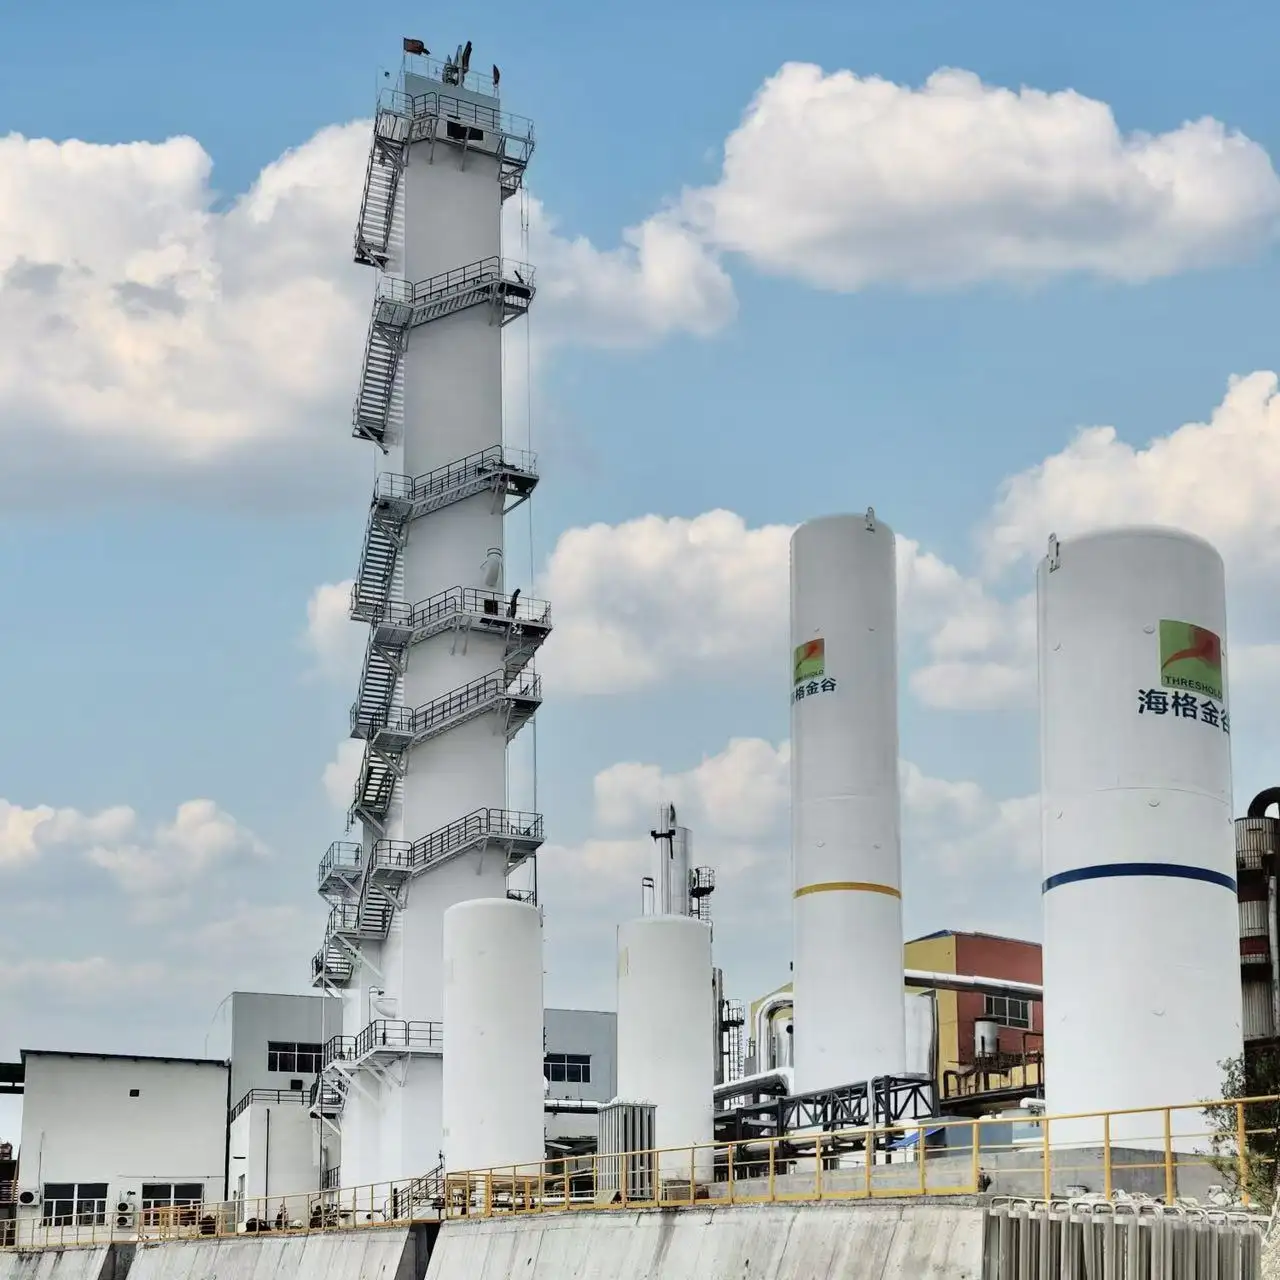
ต้นทุนที่ซ่อนอยู่จากการละเลยระบบไครโอเจนิก
อุปกรณ์ไครโอเจนิกทำงานที่ขอบเขตสุดขีดของวัสดุอุตสาหกรรมที่สามารถรองรับได้ อุณหภูมิลดลงถึง -196°C การเปลี่ยนแปลงอุณหภูมิแบบวงจรที่สร้างแรงเครียดต่อรอยเชื่อมทุกจุด และกระแสกระบวนการที่มีสารปนเปื้อนในปริมาณเล็กน้อยซึ่งอาจแข็งตัวหรือกัดกร่อนจากภายในสู่ภายนอก—สิ่งเหล่านี้ไม่ใช่เรื่องของการบำรุงรักษาตามมาตรฐานทั่วไป แต่หลายสถานประกอบการกลับจัดการการบำรุงรักษาระบบไครโอเจนิกเป็นเรื่องรอง ทิ้งไว้ให้ดำเนินการก็ต่อเมื่อประสิทธิภาพลดลงหรือมีสัญญาณเตือนเท่านั้น แนวทางเช่นนี้ส่งผลให้เกิดค่าใช้จ่ายสูงกว่าที่ผู้ปฏิบัติงานส่วนใหญ่คาดคิด
ผลการสำรวจสถาน facility แอลเอ็นจีทั่วชายฝั่งอ่าวเม็กซิโกในปี ค.ศ. 2023 พบว่าเวลาหยุดทำงานโดยไม่ได้วางแผนล่วงหน้าซึ่งเกิดจากความล้มเหลวของอุปกรณ์ไครโอเจนิกเฉลี่ยอยู่ที่ 87 ชั่วโมงต่อปีต่อหนึ่งโรงงาน เมื่อคำนวณจากอัตราการผลิตแอลเอ็นจีแบบฐานปกติ ระยะเวลาดังกล่าวส่งผลให้สูญเสียรายได้เป็นจำนวนหลายล้านดอลลาร์สหรัฐฯ สาเหตุหลักไม่ได้เกิดจากข้อบกพร่องในการออกแบบที่รุนแรง แต่เป็นปัญหาที่ทำนายได้ เช่น เครื่องแลกเปลี่ยนความร้อนอุดตัน ซีลของปั๊มไครโอเจนิกสึกหรอ และความชื้นแทรกซึมเข้าสู่ระบบฉนวน
อะไรที่ทำให้การบำรุงรักษาแบบคริโอเจนิกต่างออกไป
การบำรุงรักษาอุปกรณ์ที่อุณหภูมิคริโอเจนิกไม่ใช่เพียงแค่งานที่ทำในสภาพแวดล้อมเย็นพร้อมสวมใส่อุปกรณ์ป้องกันส่วนบุคคลเพิ่มเติมเท่านั้น แต่หลักฟิสิกส์พื้นฐานกลับเปลี่ยนไปอย่างสิ้นเชิง วัสดุที่ทำงานได้ดีเยี่ยมที่อุณหภูมิห้องจะกลายเป็นเปราะและเสี่ยงต่อการแตกร้าวที่อุณหภูมิ -162°C การหดตัวจากความร้อนยังก่อให้เกิดช่องว่างที่ไม่มีอยู่เลยที่อุณหภูมิห้อง และผลที่ตามมาจากการรั่วไหลนั้นก็ไม่ใช่เพียงแค่สูญเสียผลิตภัณฑ์เท่านั้น แต่ยังรวมถึงการแข็งตัวอย่างรวดเร็วของไอน้ำในอากาศจนกลายเป็นก้อนน้ำแข็งซึ่งอาจอุดตันท่อสัญญาณและวาล์วควบคุมอีกด้วย
แนวทางการบำรุงรักษาจึงจำเป็นต้องคำนึงถึงข้อเท็จจริงเหล่านี้อย่างรอบด้าน ตารางการบำรุงรักษาเชิงป้องกันแบบดั้งเดิม ซึ่งจัดทำขึ้นโดยอิงจากรูปแบบการสึกหรอของอุปกรณ์หมุนที่อุณหภูมิปกติ จึงไม่สามารถนำมาใช้ได้โดยตรง ในกรณีของคอมเพรสเซอร์หนึ่งเครื่องที่สามารถทำงานได้อย่างน่าเชื่อถือต่อเนื่องเป็นเวลา 8,000 ชั่วโมงที่อุณหภูมิห้อง อาจเริ่มแสดงอาการผิดปกติของแบริ่งเมื่อใช้งานเพียง 4,000 ชั่วโมงภายใต้สภาวะที่ก๊าซกระบวนการอยู่ที่ -150°C เนื่องจากความหนืดของน้ำมันหล่อลื่นเปลี่ยนแปลงไป และระยะเลื่อนของเพลาเกิดการเปลี่ยนแปลงด้วย
รูปแบบความล้มเหลวที่เกิดขึ้นจริงในการให้บริการแบบคริโอเจนิก
ในระหว่างโครงการปรับปรุงประสิทธิภาพที่สถานีส่งออกก๊าซธรรมชาติเหลว (LNG) แห่งหนึ่งในเอเชียตะวันออกเฉียงใต้ ทีมปฏิบัติการสังเกตเห็นว่าประสิทธิภาพของเครื่องแลกเปลี่ยนความร้อนลดลงอย่างต่อเนื่องเป็นระยะเวลาสิบแปดเดือน ระบบสารทำความเย็นแบบผสมของโรงงานใช้พลังงานมากขึ้นเพื่อรักษาระดับการผลิต LNG ให้คงที่ สมมุติฐานเบื้องต้นคือองค์ประกอบของสารทำความเย็นเปลี่ยนไป แต่ผลการวิเคราะห์อุณหภูมิที่ต่างกันระหว่างทางเข้าและทางออกของเครื่องแลกเปลี่ยนความร้อนกลับชี้ให้เห็นถึงสาเหตุอื่น
ปัญหาที่แท้จริงคือการสะสมสิ่งสกปรกอย่างค่อยเป็นค่อยไปที่ปลายด้านเย็นของเครื่องแลกเปลี่ยนความร้อนหลักแบบคริโอเจนิก ไฮโดรคาร์บอนหนัก—ซึ่งมีอยู่ในปริมาณเล็กน้อยและผ่านส่วนการบำบัดล่วงหน้ามาได้—แข็งตัวกลายเป็นของแข็งและสะสมบนพื้นผิวที่ทำหน้าที่ถ่ายเทความร้อน ชั้นสิ่งสกปรกนี้บางมาก อาจหนาเพียงไม่กี่มิลลิเมตร แต่ที่อุณหภูมิระดับคริโอเจนิก แม้ชั้นสิ่งสกปรกที่บางมากก็สามารถทำลายประสิทธิภาพการถ่ายเทความร้อนได้อย่างรุนแรง การแก้ไขปัญหานี้จำเป็นต้องดำเนินการให้ระบบอุ่นขึ้นและเย็นลงอย่างควบคุมเพื่อให้สิ่งสกปรกระเหิดไป ซึ่งกระบวนการนี้ใช้เวลาห้าวัน และทำให้ผู้ประกอบการสูญเสียรายได้จากการผลิตประมาณสองล้านห้าแสนดอลลาร์สหรัฐ
ประสบการณ์นั้นสะท้อนประเด็นที่กว้างขึ้น: การบำรุงรักษาแบบคริโอเจนิกส์นั้นขึ้นอยู่กับความเข้าใจในปฏิกิริยาเคมีของกระบวนการไม่แพ้การประเมินสภาพเชิงกล ปัญหาการสะสมสิ่งสกปรกไม่ใช่ความล้มเหลวเชิงกล แต่เป็นปัญหาการแยกซึ่งแสดงออกผ่านประสิทธิภาพความร้อนที่ลดลง
การจัดทำยุทธศาสตร์การบำรุงรักษาที่ได้ผลจริง
การบำรุงรักษาแบบคริโอเจนิกส์ที่มีประสิทธิภาพเริ่มต้นจากเครื่องมือวัดที่ให้ข้อมูลที่ถูกต้อง อุณหภูมิที่วัดไว้ที่หลายจุดบนเครื่องแลกเปลี่ยนความร้อน การวัดความดันตกคร่อมตัวกรองและตัวแยกหยดน้ำ และการวิเคราะห์การสั่นสะเทือนของอุปกรณ์หมุนที่ทำงานที่อุณหภูมิต่ำ ข้อมูลเหล่านี้ เมื่อนำมาวิเคราะห์แนวโน้มอย่างเหมาะสม จะช่วยเตือนล่วงหน้าเกี่ยวกับปัญหาที่กำลังพัฒนา
| พารามิเตอร์การตรวจสอบ | สิ่งที่ตรวจพบ | ค่าเกณฑ์เตือนทั่วไป |
|---|---|---|
| อุณหภูมิเข้าใกล้ของเครื่องแลกเปลี่ยนความร้อน | การสะสมสิ่งสกปรก การกระจายสารทำความเย็นไม่สม่ำเสมอ | เพิ่มขึ้น 2 องศาเซลเซียส จากค่าอ้างอิง |
| อุณหภูมิผิวของกล่องเย็น | ฉนวนกันความเย็นเสื่อมสภาพ จุดเย็นผิดปกติ | แปรผัน 5 องศาเซลเซียส ทั่วพื้นผิว |
| กระแสที่มอเตอร์ปั๊มดึงเข้ามา | การสึกหรอของตลับลูกปืน การเปลี่ยนแปลงระยะห่างของใบพัด | เพิ่มขึ้นร้อยละ 5 จากค่าปกติ |
| ความต่างของความดันที่ตัวแยกหยดน้ำ | ของเหลวถูกพัดพาไปพร้อมกับก๊าซ ปริมาณอนุภาคที่เข้ามาสะสม | เพิ่มขึ้น 10 กิโลปาสคาล |
ช่วงเวลาในการบำรุงรักษาควรปรับเปลี่ยนตามข้อมูลการปฏิบัติงานจริง ไม่ใช่เพียงแต่คำแนะนำจากผู้ผลิตเท่านั้น ตัวอย่างหนึ่งคือผู้ดำเนินการในเขตเพอร์เมียนเบสิน ได้เปลี่ยนจากการตรวจสอบและซ่อมบำรุงตามกำหนดเวลาเป็นการบำรุงรักษาตามสภาพจริงสำหรับเทอร์โบเอกซ์แพนเดอร์แบบไครโอเจนิก ทำให้ช่วงเวลาการให้บริการยืดออกไปจาก 12 เดือน เป็น 18 เดือน และลดจำนวนเหตุขัดข้องที่ไม่ได้วางแผนไว้ลง ประเด็นสำคัญคือการจัดตั้งตัวชี้วัดสภาพที่เชื่อถือได้ และดำเนินการแก้ไขก่อนที่ปัญหาจะลุกลามจนรุนแรง
ความท้าทายของการสตาร์ตระบบขณะอุณหภูมิต่ำ
การเริ่มต้นระบบในสภาวะเย็นจัดเป็นช่วงเวลาที่แผนการบำรุงรักษาจะประสบความสำเร็จหรือล้มเหลวอย่างรุนแรง การนำระบบที่ทำงานที่อุณหภูมิเย็นจัดจากอุณหภูมิห้องไปยังสภาวะการทำงานที่กำหนด จำเป็นต้องควบคุมอัตราการลดอุณหภูมิอย่างระมัดระวัง เพื่อป้องกันความเสียหายจากการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลัน ซึ่งโดยทั่วไปแล้ว อัตราการลดอุณหภูมิที่ยอมรับในอุตสาหกรรมคือประมาณ ๕๐ องศาเซลเซียสต่อชั่วโมง สำหรับอุปกรณ์เย็นจัดส่วนใหญ่ แม้ข้อจำกัดเฉพาะอาจแตกต่างกันไปตามชนิดของวัสดุและรูปแบบการติดตั้ง
การลดอุณหภูมิอย่างเร่งด่วนจะก่อให้เกิดความต่างของอุณหภูมิภายในวัสดุ ส่งผลให้รอยเชื่อมและข้อต่อแบบหน้าแปลนได้รับแรงเครียด โรงงานแห่งหนึ่งในออสเตรเลียตะวันตกเรียนรู้บทเรียนนี้อย่างเจ็บปวด เมื่อการเริ่มต้นระบบหลังการหยุดซ่อมบำรุงอย่างเร่งรีบทำให้รอยเชื่อมของกล่องเย็นแตกร้าว การซ่อมแซมจำเป็นต้องหยุดการดำเนินงานของสายการผลิตทั้งหมดเป็นเวลาสองสัปดาห์ ทั้งที่แผนการบำรุงรักษาได้ระบุไว้ชัดเจนว่าต้องใช้เวลาลดอุณหภูมิอย่างน้อย ๒๔ ชั่วโมง แต่ฝ่ายปฏิบัติการกลับย่นระยะเวลาลงเหลือเพียง ๑๒ ชั่วโมง เพื่อให้บรรลุเป้าหมายการผลิต ผลสุดท้ายเป้าหมายการผลิตนั้นกลับไม่มีความหมายอีกต่อไป
มาตรฐานและแนวทางปฏิบัติที่ดีที่สุดสำหรับการบำรุงรักษาระบบเย็นจัด
มาตรฐานอุตสาหกรรมหลายฉบับให้กรอบงานที่มีประโยชน์ ซึ่ง ASME B31.3 ครอบคลุมข้อกำหนดสำหรับท่อในบริการไครโอเจนิก รวมถึงข้อกำหนดเกี่ยวกับการให้ความร้อนหลังการเชื่อม (post-weld heat treatment) และการทดสอบแรงกระแทก (impact testing) ส่วน API 579 ให้คำแนะนำเกี่ยวกับการประเมินความเหมาะสมในการใช้งาน (fitness-for-service assessments) สำหรับอุปกรณ์ที่สัมผัสกับอุณหภูมิไครโอเจนิก สมาคมก๊าซอัด (Compressed Gas Association) ได้จัดพิมพ์เอกสาร CGA G-4.1 เกี่ยวกับการทำความสะอาดอุปกรณ์ออกซิเจน ซึ่งมีความเกี่ยวข้องโดยตรงกับหน่วยแยกอากาศ (air separation units) ที่จัดการกระแสออกซิเจนความบริสุทธิ์สูง
มาตรฐานเหล่านี้ไม่ใช่รายการตรวจสอบ (checklists) แต่เป็นเครื่องมือสนับสนุนการตัดสินใจ ความเชี่ยวชาญที่แท้จริงอยู่ที่การรู้ว่าเมื่อใดควรนำมาตรฐานใดมาใช้ และจะตีความผลลัพธ์อย่างไรให้สอดคล้องกับสภาวะการปฏิบัติงานเฉพาะเจาะจง
แนวทางที่เป็นรูปธรรมในการบำรุงรักษาอุปกรณ์ที่ทำงานที่อุณหภูมิต่ำมาก ประกอบด้วยองค์ประกอบที่จำเป็นอย่างยิ่ง ประการแรก ต้องจัดทำบันทึกประวัติความร้อนอย่างละเอียดสำหรับอุปกรณ์หลักแต่ละชิ้น ประการที่สอง ต้องดำเนินโครงการควบคุมความชื้นอย่างเข้มงวดสำหรับระบบอากาศสำหรับเครื่องมือและระบบก๊าซล้างทั้งหมด — เนื่องจากความชื้นคือศัตรูต่อความน่าเชื่อถือของระบบที่ทำงานที่อุณหภูมิต่ำมาก ประการที่สาม ต้องตรวจสอบระบบฉนวนกันความร้อนด้วยตาเป็นประจำ โดยสังเกตสัญญาณของการเกิดน้ำแข็งหรือการมีหยดน้ำไหลลงตามผิว ซึ่งบ่งชี้ว่าระบบฉนวนกันความร้อนเสื่อมสภาพ ประการที่สี่ ต้องจัดทำขั้นตอนที่ชัดเจนสำหรับการเพิ่มและลดอุณหภูมิของระบบ และปฏิบัติตามอย่างเคร่งครัด โดยไม่ปรับเปลี่ยนเพื่อความสะดวกตามกำหนดเวลา
GreenFir นำเสนอความเชี่ยวชาญด้านการผลิตที่ลึกซึ้งในการสนับสนุนการบำรุงรักษาอุปกรณ์ที่ทำงานที่อุณหภูมิต่ำมาก ด้วยความสามารถในการผลิตที่สามารถทดแทนชิ้นส่วนสำคัญได้อย่างรวดเร็วเมื่อจำเป็นต้องซ่อมแซม และทรัพยากรด้านวิศวกรรมที่ช่วยให้ผู้ปฏิบัติงานสามารถพัฒนากลยุทธ์การบำรุงรักษาที่เหมาะสมกับสภาวะกระบวนการเฉพาะของตน
สารบัญ
- ต้นทุนที่ซ่อนอยู่จากการละเลยระบบไครโอเจนิก
- อะไรที่ทำให้การบำรุงรักษาแบบคริโอเจนิกต่างออกไป
- รูปแบบความล้มเหลวที่เกิดขึ้นจริงในการให้บริการแบบคริโอเจนิก
- การจัดทำยุทธศาสตร์การบำรุงรักษาที่ได้ผลจริง
- ความท้าทายของการสตาร์ตระบบขณะอุณหภูมิต่ำ
- มาตรฐานและแนวทางปฏิบัติที่ดีที่สุดสำหรับการบำรุงรักษาระบบเย็นจัด