 EN

現代製鉄における酸素の優位性
高炉による鉄製造は、何世紀にもわたり根本的な変化を遂げていません。コークス、鉄鉱石、溶剤が炉頂から投入され、溶融鉄とスラグが炉底部から排出され、熱風がトゥイヤー(吹口)から送り込まれます。しかし、その運用の詳細は大きく進化しており、酸素濃縮は過去50年間で最も影響力のある改良の一つです。
高炉に酸素を注入し、燃焼用空気中の酸素濃度を21%から25%以上に高めることで、炉内の熱的・化学的挙動が大きく変わります。即座に現れる効果として、炎温度が上昇し、酸化鉄を金属鉄に還元する反応が加速します。さらに、生産性の向上、コークス消費量の削減、および単位重量あたりの二酸化炭素排出量の低減といった二次的効果も得られます。
酸素が炉内熱力学に与える影響
計算は単純ですが、その影響は極めて大きいものです。空気中には約79%の窒素が含まれており、これは炉内を通過する際に化学反応にほとんど関与しません。この窒素は熱を吸収します——本来なら鉄鉱石の還元に使われるはずの熱です。吹き込み空気中の窒素を酸素で置き換えると、不活性ガスの加熱に無駄に消費される熱が減ります。その結果、炎の温度が上昇し、同じコークス使用量でより多くの鉄鉱石を処理できるようになります。
酸素濃度を1%高めると、炎の温度は約50℃上昇します。酸素濃度が25%になると、炎の温度は約2,200℃に達し、通常の21%では約2,000℃であるのと比べて大幅に高くなります。この高温の炎により、粉炭の噴射量増加、コークス使用量の削減、および生産能力の向上といった運用上の改善が可能になります。
ただし、酸素濃縮は炉の外乱に対する感度を高めることにもなります。酸素濃度25%で運転する炉は、21%で運転する炉よりも熱慣性が小さくなります。安定した運転を維持するためには、装入材の分布、送風温度、水分量をより厳密に制御する必要があります。
生産性向上効果:データが示すもの
酸素濃縮による生産性向上効果は、十分に実証されています。統合製鉄所の業界データによると、酸素濃縮率を1%上げると、送風温度と装入材品質が一定の場合、生産能力は約3~4%向上します。酸素濃縮率25%では、自然空気(21%)運転と比較して、生産性が12~16%向上することになります。
| 酸素濃縮率 | 炎温度 | 生産性の向上 | コークス消費量低減率 |
|---|---|---|---|
| 21%(基準値) | 約2,000℃ | — | — |
| 23% | 約2,100℃ | ~6–8% | ~3–5% |
| 25% | 約2,200℃ | ~12–16% | ~6–10% |
| 27% | 約2,300℃ | ~18–24% | ~10–15% |
コークス使用量の削減は特に価値があります。コークスは高炉プロセスで最も高価な原料であり、その製造過程では大量のCO₂が排出されます。年間200万トンの鋼材を生産する製鉄所においてコークス消費量を5%削減できれば、コークスコストで年間約500万ドルの節約となり、それに伴うカーボンフットプリントの低減も実現できます。
実際の導入事例:中国北部の統合製鉄所
中国北部にある大規模な統合製鉄所では、18か月にわたる段階的な酸素濃化導入プログラムを実施しました。同施設には既存の空気分離装置(ASU)があり、他の工程向けに酸素を供給していましたが、従来は高炉の風口への酸素吹き込みは行っていませんでした。本プロジェクトでは、風口レベルに酸素吹き込みランスを設置し、追加の酸素流量に対応できるよう制御システムをアップグレードするとともに、オペレーターに対して新たな運転条件に関する教育・訓練を行いました。
成果は第1四半期の時点で測定可能であった。酸素濃度を24.5%に高めた酸素富化により、生産量が11%増加し、コークス率は7%低下した。製鉄所は大規模な設備投資を伴わずこれらの成果を達成した——必要な酸素は既に製造されていたほか、高炉への改造も比較的限定的なもので済んだ。酸素製造・注入コストと、コークス削減および生産増加による付加価値向上を対比して算出した投資回収期間は、12か月未満であった。
運用面での課題も存在した。ガス流が特定の領域を優先的に通過する「チャネリング」(還元反応の不均一化やスキャフォールド形成を招く現象)を防ぐため、炉内装入材の分布状況をより頻繁に監視する必要があった。運用チームはベルレストップ装入パターンを調整することで対応し、酸素吹き込み開始から6週間以内に炉の運転は安定した。
高炉への酸素供給に関する検討事項
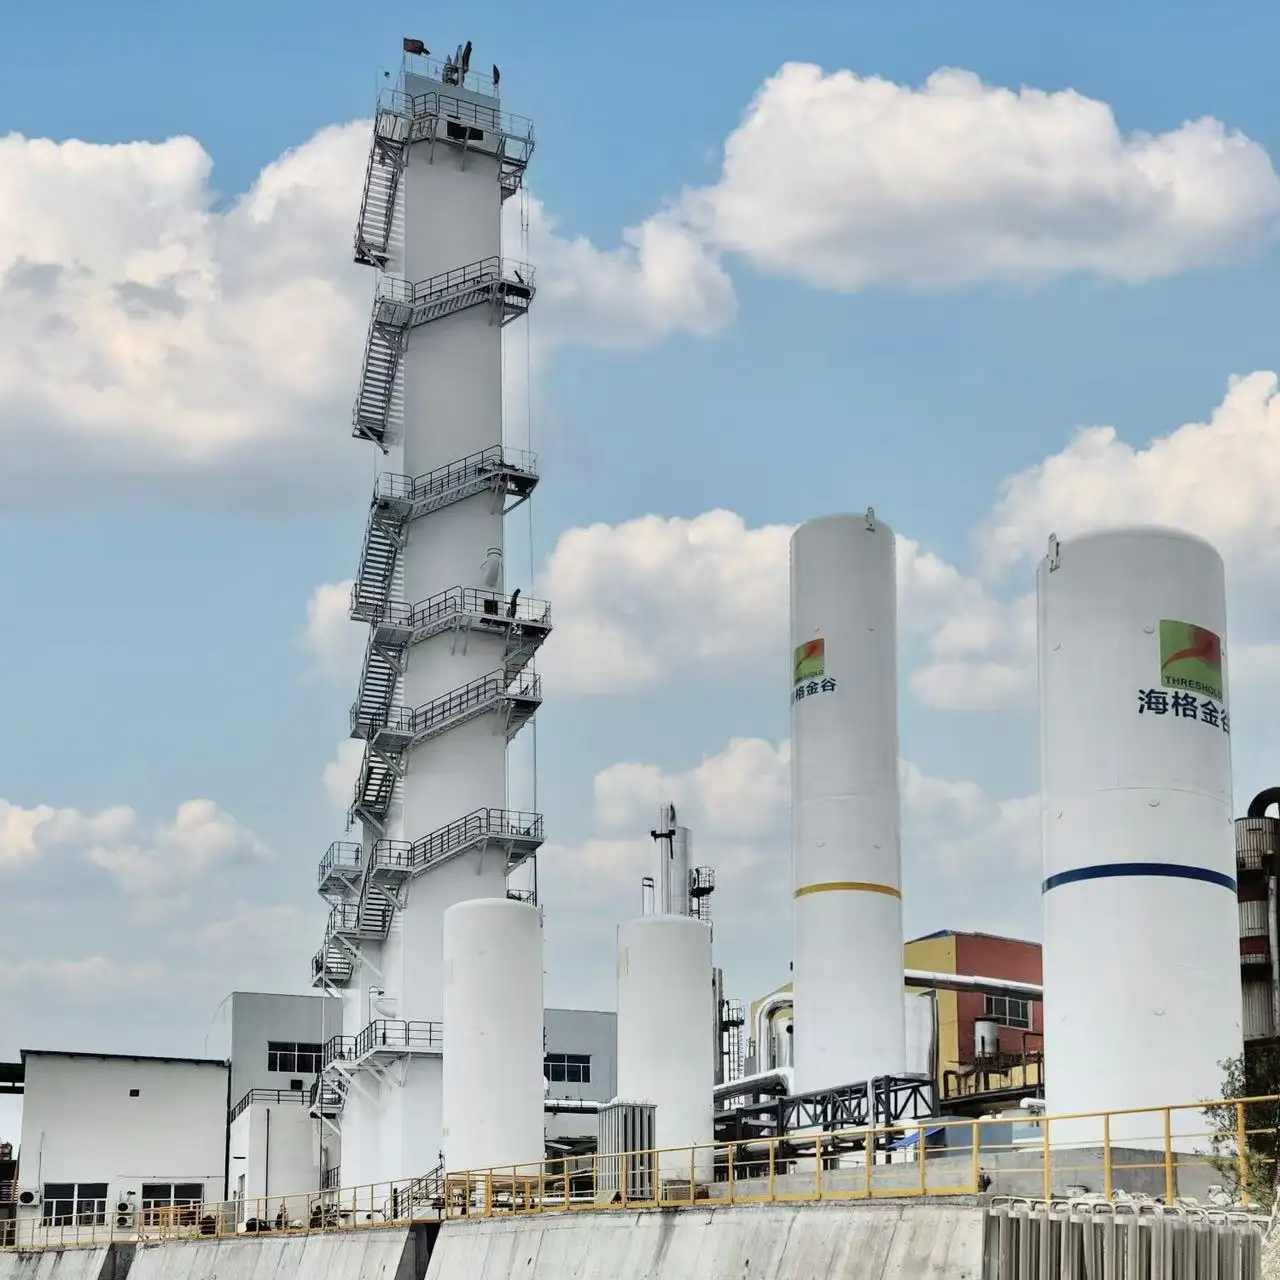
高炉の酸素富化に用いられる酸素は、通常、敷地内に設置された空気分離装置(ASU)またはパイプライン供給から得られます。他の酸素用途と比較して、この用途における純度要件はそれほど厳しくなく、高炉への注入には90~95%の酸素純度で十分ですが、医療用や半導体製造用では99.5%以上が求められます。 .
このような比較的低い純度要件により、供給手段の選択肢が広がります。真空圧力変動吸着(VPSA)方式の装置は、低温式空気分離装置に比べて設備投資費および運転コストが低く、90~95%の酸素を生成できますが、一般的には小規模な容量に限られます。一方、大規模製鉄所では、依然として低温式ASUが標準であり、99.5%を超える高純度酸素を製造できるほか、窒素やアルゴンの同時生産も可能です。
酸素吹き込みシステム自体には、慎重なエンジニアリングが求められます。酸素は、高炉の逆圧(通常3~5バール)に打ち勝つのに十分な圧力で供給する必要があります。吹き込みランスは、ノズル部における高温(約2,000℃)に耐えられるよう設計されなければならず、所定の酸素濃縮率を維持するために、酸素流量は極めて正確に制御される必要があります。
酸素取扱いにおける安全上の配慮
酸素濃縮は、注意を要する安全上の課題を伴います。酸素は空気よりもはるかに激しく燃焼を助長するため、漏れや炭化水素との意図しない接触によって火災の危険性が生じます。酸素吹き込み配管は、酸素サービス向けの規格に準拠して設計され、厳格な清浄度管理と適切な材質選定が必須です。
業界標準は、これらの懸念事項を直接的に取り扱っています。圧縮ガス協会(CGA)の規格『CGA G-4.1』は、酸素システムの洗浄および設計に関する包括的なガイドラインを提供しています。また、ASME B31.3は、酸素サービス向け配管に関する要求事項(材料選定や継手設計を含む)を定めています。
酸素濃縮を導入する施設では、起動前に漏洩の可能性、緊急遮断手順、およびオペレーターの訓練を含む包括的な危険性レビューを実施する必要があります。適切なエンジニアリング対策および運用手順を講じれば、リスクは十分に管理可能です。
酸素濃縮が有効な場合と、そうでない場合
酸素濃縮は万能ではありません。その経済性は、酸素の調達コスト、コークス価格、および増産分の付加価値に依存します。特に、自社内に空気分離装置(ASU)を保有し、余剰能力がある製鉄所は、自然な導入候補となります。一方、既存の酸素供給設備を持たない製鉄所では、資本投資の判断が求められます。すなわち、ASUまたはVPSA装置を新設するか、あるいは自然空気運転による生産性低下を容認するかの選択です。
炉種ごとの検討事項もあります。最大生産能力に近い状態で運転している高炉では、酸素濃縮による生産性向上の余地が限られる場合があります。この場合、ボトルネックは基本酸素炉や連続鋳造などの下流工程に移ります。そのため、酸素濃縮によって期待される生産性向上が得られない可能性があります。
コークスの供給に制約がある場合、あるいはコークス価格が高い場合には、経済性がより有利になります。節約できた1トンのコークスは、購入・輸送・炉への装入を不要にする1トンに相当します。
GreenFir 鋼材メーカー向けの低温蒸留式空気分離装置を供給しており、アジア各地の統合製鉄所への納入実績があります。