 EN

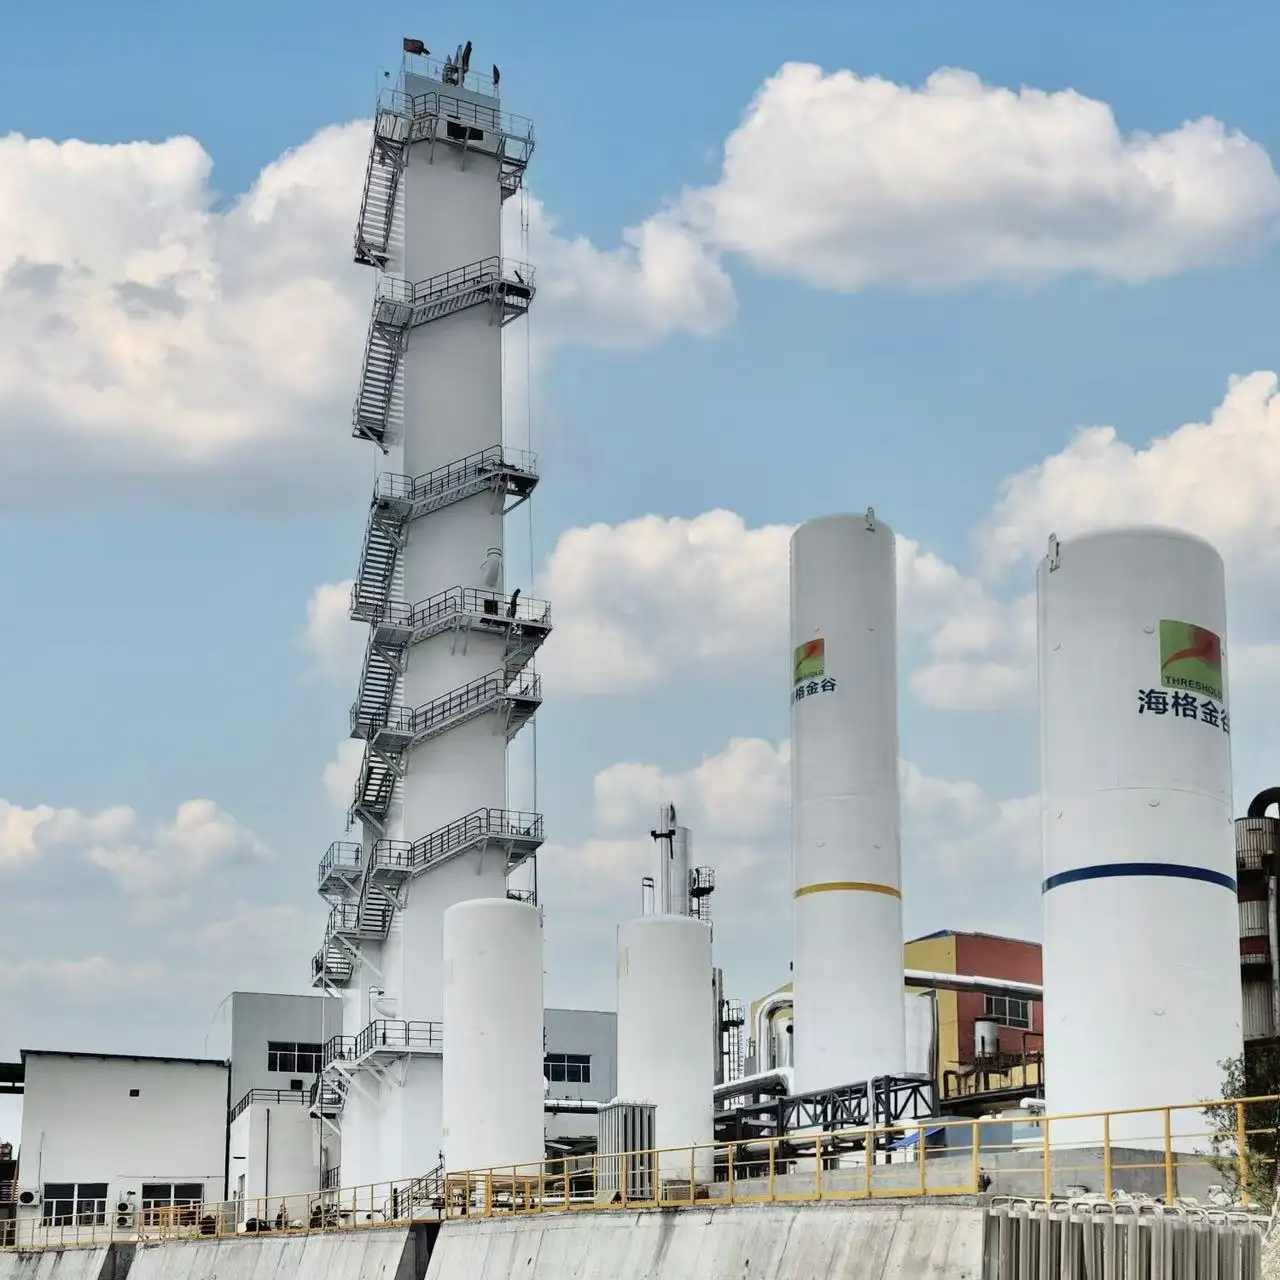
நவீன எஃகு உற்பத்தியில் ஆக்ஸிஜனின் நன்மைகள்
பிளாஸ்ட் ஃபொர்னேஸ் இரும்பு உற்பத்தி நூற்றாண்டுகளாக அடிப்படையில் மாறாமல் தொடர்கிறது. கோக், இரும்பு அயிர் மற்றும் ஃப்ளக்ஸ் மேல் பகுதியில் சேர்க்கப்படுகின்றன; உருகிய இரும்பு மற்றும் ஸ்லாக் கீழ் பகுதியில் வெளியேறுகின்றன; சூடான காற்று ட்யூயர்கள் வழியாக உள்ளே செல்கிறது. ஆனால் விவரங்கள் கணிசமாக மேம்பட்டுள்ளன, மேலும் ஆக்ஸிஜன் செறிவூட்டல் கடந்த ஐம்பது ஆண்டுகளில் மிக முக்கியமான மாற்றங்களில் ஒன்றாகும்.
பிளாஸ்ட் ஃபொர்னேஸ் காற்று ஓட்டத்தில் ஆக்ஸிஜனைச் செலுத்துவது—அதாவது, எரிதல் காற்றில் ஆக்ஸிஜன் சதவீதத்தை 21% இலிருந்து 25% அல்லது அதற்கு மேல் உயர்த்துவது—ஃபொர்னேஸின் வெப்ப மற்றும் வேதியியல் நடத்தையை மாற்றியமைக்கிறது. உடனடி விளைவாக தீ வெப்பநிலை அதிகரிக்கிறது, இது இரும்பு ஆக்ஸைடை உலோக இரும்பாக மாற்றும் குறைப்பு வினைகளை விரைவுபடுத்துகிறது. இதன் துணை விளைவுகளாக உற்பத்தித் திறன் அதிகரிப்பு, கோக் நுகர்வு குறைப்பு மற்றும் ஒவ்வொரு டன் இரும்பு உற்பத்திக்கும் குறைந்த CO₂ வெளியேற்றம் ஆகியவை அடங்கும்.
ஆக்ஸிஜன் ஃபொர்னேஸின் வெப்ப இயக்கவியலை எவ்வாறு மாற்றுகிறது
கணிதம் எளிமையானது, ஆனால் அதன் விளைவுகள் ஆழமானவை. காற்றில் தோராயமாக 79% நைட்ரஜன் உள்ளது, அது சூடேற்றும் பொறியில் வினைகளில் பங்கேற்காமல் கடந்து செல்கிறது. அந்த நைட்ரஜன் வெப்பத்தை உறிஞ்சுகிறது—அந்த வெப்பம் இரும்பு அயிரை குறைப்பதற்காக பயன்படுத்தப்பட்டிருக்க வேண்டும். சூடேற்றும் பொறியில் நைட்ரஜனுக்கு பதிலாக ஆக்ஸிஜன் பயன்படுத்தப்படும்போது, முடங்கிய வாயுக்களை சூடேற்றுவதற்காக வீணாகும் வெப்பம் குறைகிறது. தீயின் வெப்பநிலை உயர்கிறது, மேலும் அதே கோக் வீதத்தில் பொறி அதிக அளவு அயிரைச் செயலாக்க முடியும்.
ஆக்ஸிஜன் செறிவில் ஒவ்வொரு 1% அதிகரிப்புக்கும், தீயின் வெப்பநிலை தோராயமாக 50°C உயர்கிறது. 25% ஆக்ஸிஜன் உள்ளடக்கத்தில், தீயின் வெப்பநிலை 2,200°C ஐ நெருங்குகிறது, அதே நேரத்தில் 21% ஆக்ஸிஜனில் அது தோராயமாக 2,000°C ஆகும். இந்த உயர்ந்த வெப்பநிலை பல செயல்பாட்டு மேம்பாடுகளை சாத்தியமாக்குகிறது: நுண்ணிய நிலக்கரி செலுத்தும் வீதத்தில் அதிகரிப்பு, கோக் பயன்பாட்டில் குறைப்பு, மற்றும் உற்பத்தி வெளியீட்டில் அதிகரிப்பு.
வினைமாற்றத்தின் பலன் என்பது, ஆக்ஸிஜன் செறிவூட்டல் குளிர்ச்சியின் மீதான உருகும் அடுப்பின் உணர்திறனையும் அதிகரிக்கிறது என்பதாகும். 25% ஆக்ஸிஜனில் இயங்கும் அடுப்பிற்கு 21% ஆக்ஸிஜனில் இயங்கும் அடுப்பை விட வெப்ப நிலைத்தன்மை குறைவாக இருக்கும். நிலையான இயக்கத்தை பராமரிக்க, சுமை பரவல், காற்று வெப்பநிலை மற்றும் ஈரப்பதம் ஆகியவற்றின் மீது செயலாளர்கள் கடுமையான கட்டுப்பாட்டை செலுத்த வேண்டும்.
திறன் அதிகரிப்பு: தரவுகள் என்ன காட்டுகின்றன
ஆக்ஸிஜன் செறிவூட்டலின் திறன் தாக்கம் நன்கு ஆவணப்படுத்தப்பட்டுள்ளது. ஒருங்கிணைந்த எஃகு தொழிற்சாலைகளில் இருந்து பெறப்பட்ட தொழில் தரவுகள், ஒவ்வொரு 1% ஆக்ஸிஜன் செறிவூட்டல் அதிகரிப்பும், நிலையான காற்று வெப்பநிலை மற்றும் ஒருமைத்தன்மையான சுமைத் தரத்தை அடிப்படையாகக் கொண்டு, தயாரிப்பு வீதத்தில் ஏறத்தாழ 3 முதல் 4% வரை அதிகரிப்பை ஏற்படுத்தும் என்று காட்டுகின்றன. 25% ஆக்ஸிஜனில், இது இயற்கை காற்று இயக்கத்தை விட 12 முதல் 16% வரை திறன் அதிகரிப்பைக் குறிக்கிறது.
| ஆக்ஸிஜன் செறிவூட்டல் அளவு | தீ வெப்பநிலை | திறன் அதிகரிப்பு | கோக் வீதக் குறைப்பு |
|---|---|---|---|
| 21% (அடிப்படை) | ~2,000°C | — | — |
| 23% | ~2,100°C | ~6–8% | ~3–5% |
| 25% | ~2,200°C | ~12–16% | ~6–10% |
| 27% | ~2,300°C | ~18–24% | ~10–15% |
கோக் பயன்பாட்டு வீதத்தில் குறைப்பு மிகவும் முக்கியமானது. கோக் என்பது பிளாஸ்ட் ஃபர்னேஸ் செயல்முறையில் மிகவும் விலையுயர்ந்த மூலப்பொருளாகும், மேலும் அதன் உற்பத்தி CO₂ உமிழ்வுகளை மிக அதிகமாக ஏற்படுத்துகிறது. ஒரு 2 மில்லியன் டன்/ஆண்டு எஃகு தொழிற்சாலையில் கோக் பயன்பாட்டை 5% குறைப்பது, ஆண்டுதோறும் தோராயமாக 5 மில்லியன் அமெரிக்க டாலர் கோக் செலவுகளில் சேமிப்பையும், அதற்கு ஏற்ற அளவில் கார்பன் அடிச்சுவட்டைக் குறைப்பதையும் வழங்குகிறது.
ஒரு உண்மை-உலக செயல்பாடு: வடக்கு சீனாவின் ஒருங்கிணைந்த எஃகு தொழிற்சாலை
வடக்கு சீனாவில் உள்ள ஒரு பெரிய ஒருங்கிணைந்த எஃகு தொழிற்சாலை, 18 மாதங்கள் காலத்தில் ஒரு கட்டம்-கட்டமாக ஆக்ஸிஜன் செறிவூட்டல் திட்டத்தைச் செயல்படுத்தியது. இந்த வசதியில் ஏற்கனவே பிற செயல்முறைகளுக்காக ஆக்ஸிஜனை உற்பத்தி செய்யும் காற்று பிரிப்பு அலகு இருந்தது, ஆனால் முன்பு பிளாஸ்ட் ஃபர்னேஸ் பிளாஸ்ட்டில் ஆக்ஸிஜனை செலுத்தவில்லை. இந்தத் திட்டத்தில், டூயர் மட்டத்தில் ஆக்ஸிஜன் செலுத்தும் லான்ஸ்களை நிறுவுதல், கூடுதல் ஆக்ஸிஜன் பாய்வைக் கையாள கட்டுப்பாட்டு அமைப்பை மேம்படுத்துதல் மற்றும் புதிய இயக்க அளவுகளைக் குறித்து இயக்கிகளுக்கு பயிற்சி அளித்தல் ஆகியவை அடங்கும்.
முதல் காலாண்டிலேயே முடிவுகள் அளவிடக்கூடியவையாக இருந்தன. ஆக்ஸிஜன் செறிவூட்டல் 24.5% ஆக உயர்த்தப்பட்டதால், உற்பத்தி 11% அதிகரித்தது, மேலும் கோக் விகிதம் 7% குறைந்தது. இந்த முன்னேற்றங்களை மிகப் பெரிய மூலதன முதலீடு இன்றி மில் அடைந்தது—ஆக்ஸிஜன் ஏற்கனவே உற்பத்தி செய்யப்பட்டது, மேலும் பிளாஸ்ட் ஃபொர்னேஸில் செய்யப்பட்ட மாற்றங்கள் ஒப்பீட்டளவில் சிறியவையாகவே இருந்தன. ஆக்ஸிஜன் உற்பத்தி மற்றும் செலுத்தல் செலவுகளுக்கும், கோக் சேமிப்பு மற்றும் அதிகரித்த உற்பத்தி மதிப்புக்கும் இடையேயான செலவு-பயன் கணக்கீட்டின் படி, முதலீட்டு மீள்பெறும் காலம் பன்னிரண்டு மாதங்களுக்கு குறைவாக இருந்தது.
செயல்பாட்டு சவால்கள் இருந்தன. வாயு ஓட்டம் குறிப்பிட்ட பகுதிகளின் வழியாக முன்னுரிமையாக நிகழ்வதைத் தடுக்க, சேனலிங் (channeling) எனப்படும் நிலையைத் தவிர்க்க ஃபொர்னேஸை அடிக்கடி சுமை பரவலைக் கண்காணிக்க வேண்டியிருந்தது—இது சமச்சீரற்ற குறைப்பையும், சாத்தியமான தாங்கு கட்டமைப்பு (scaffold formation) உருவாதலையும் ஏற்படுத்தும். செயல்பாட்டுக் குழு, இதற்கு ஈடுசெய்ய மணிவிடும் மேல் சார்ஜிங் முறைகளை (bell-less top charging patterns) திருத்தியது, மேலும் ஆக்ஸிஜன் செலுத்தல் தொடங்கியதிலிருந்து ஆறு வாரங்களில் ஃபொர்னேஸ் நிலைபெற்றது.
பிளாஸ்ட் ஃபொர்னேஸ் செலுத்தலுக்கான ஆக்ஸிஜன் விநியோக கவனிப்புகள்
உலை முறையில் ஆக்ஸிஜனைச் சேர்ப்பதற்கான ஆக்ஸிஜன், பொதுவாக, தளத்திலேயே அமைந்துள்ள காற்றுப் பிரிப்பு அலகிலிருந்து அல்லது குழாய் வழியாக வழங்கப்படும் ஆக்ஸிஜனிலிருந்து பெறப்படுகிறது. மற்ற ஆக்ஸிஜன் பயன்பாடுகளுடன் ஒப்பிடும்போது, இதற்கான தூய்மைத் தேவை குறைவாகவே உள்ளது—உலையில் ஆக்ஸிஜனைச் செலுத்துவதற்கு 90 முதல் 95% ஆக்ஸிஜன் போதுமானது; ஆனால் மருத்துவம் அல்லது செமிகண்டக்டர் பயன்பாடுகளுக்கு 99.5% அல்லது அதற்கு மேற்பட்ட தூய்மை தேவைப்படுகிறது. .
இந்தக் குறைந்த தூய்மைத் தேவை வழங்கல் விருப்பங்களை விரிவுபடுத்துகிறது. வெற்றிட அழுத்த சுழற்சி உறிஞ்சுதல் (VPSA) அமைப்புகள், கிரையோஜெனிக் காற்றுப் பிரிப்பை விடக் குறைந்த முதலீட்டு மற்றும் இயக்கச் செலவில் 90–95% ஆக்ஸிஜனை உற்பத்தி செய்ய முடியும்; ஆனால் இவை பொதுவாக சிறிய திறன் கொண்டவையாகவே இருக்கும். பெரிய உருக்குத் தொழிற்சாலைகளுக்கு, கிரையோஜெனிக் ASUகள் இன்றும் தரமான தேர்வாகவே உள்ளன; இவை 99.5% க்கு மேற்பட்ட ஆக்ஸிஜனை உற்பத்தி செய்வதுடன், நைட்ரஜன் மற்றும் ஆர்கானையும் உற்பத்தி செய்யும் நெகிழ்வுத்தன்மையையும் வழங்குகின்றன.
ஆக்ஸிஜன் செலுத்தும் அமைப்பு தனியாகவே கவனமான பொறியியல் தேவையைக் கோருகிறது. பிளாஸ்ட் ஃபொர்னேஸ் பின்னடிப்பு அழுத்தத்தை வெல்ல போதுமான அழுத்தத்தில் ஆக்ஸிஜன் வழங்கப்பட வேண்டும்—பொதுவாக 3 முதல் 5 பார் வரை. டியூயர் மட்டத்தில் ஏற்படும் உயர் வெப்பநிலைகளை—தோராயமாக 2,000°C—எதிர்கொள்ள செலுத்தும் லான்ஸ்கள் வடிவமைக்கப்பட வேண்டும்; மேலும் தேவையான செறிவூட்டல் மட்டத்தை பராமரிக்க ஆக்ஸிஜன் பாய்வை துல்லியமாகக் கட்டுப்படுத்த வேண்டும்.
ஆக்ஸிஜனைக் கையாளும் போது பாதுகாப்பு கவனிப்புகள்
ஆக்ஸிஜன் செறிவூட்டல் பாதுகாப்பு கவனிப்புகளை ஏற்படுத்துகிறது, அவை கவனத்திற்குரியவை. காற்றை விட ஆக்ஸிஜன் எரிதலை வலுவாக ஆதரிக்கிறது; எந்தவொரு கசிவு அல்லது ஹைட்ரோகார்பன்களுடன் தவறுதலான தொடர்பு தீ அபாயத்தை உருவாக்கலாம். ஆக்ஸிஜன் செலுத்தும் குழாய்கள் ஆக்ஸிஜன் சேவை தரத்திற்கு ஏற்றவாறு வடிவமைக்கப்பட வேண்டும்—கண்டிப்பான சுத்திகரிப்புத் தேவைகளுடன், ஏற்ற கட்டுமானப் பொருட்களைப் பயன்படுத்தி.
தொழில் தரநிலைகள் இந்தக் கவலைகளை நேரடியாக ஏற்றுக்கொள்கின்றன. கம்ப்ரஸ்ட் கேஸ் அசோசியேஷனின் CGA G-4.1 ஆக்ஸிஜன் அமைப்புகளின் சுத்திகரிப்பு மற்றும் வடிவமைப்பு குறித்து விரிவான வழிகாட்டுதலை வழங்குகிறது. ASME B31.3 ஆக்ஸிஜன் பயன்பாட்டிற்கான குழாய் அமைப்புத் தேவைகளை, உட்பட பொருள் தேர்வு மற்றும் இணைப்பு வடிவமைப்பை உள்ளடக்கியது.
ஆக்ஸிஜன் செறிவூட்டலைச் செயல்படுத்தும் வசதிகள், இயக்கத்தைத் தொடங்குவதற்கு முன் ஒரு முழுமையான ஆபத்து மதிப்பீட்டை மேற்கொள்ள வேண்டும்; இதில் சாத்தியமான கசிவு சூழ்நிலைகள், அவசர நிறுத்த நடைமுறைகள் மற்றும் இயக்கியாளர் பயிற்சி ஆகியவை அடங்கும். ஏற்ற பொறியியல் கட்டுப்பாடுகள் மற்றும் இயக்க நடைமுறைகளுடன் இந்த ஆபத்துகளை மேலாண்மை செய்ய முடியும்.
ஆக்ஸிஜன் செறிவூட்டல் பொருத்தமானது—மற்றும் பொருத்தமற்றது
ஆக்ஸிஜன் செறிவூட்டல் எல்லா நிலையிலும் பயனுள்ளதாக இருக்காது. இதன் பொருளாதாரம் ஆக்ஸிஜனின் விலை, கோக் விலை மற்றும் கூடுதல் உற்பத்தியின் மதிப்பைப் பொறுத்தது. தனியார் ஆக்ஸிஜன் உற்பத்தியைக் கொண்டுள்ள மில்கள்—குறிப்பாக, அதிகப்படியான ASU திறனைக் கொண்டவை—இதற்கு இயல்பான வேட்பாளர்களாகும். ஏற்கனவே ஆக்ஸிஜன் வசதி இல்லாத மில்கள் மூலதன முடிவை எடுக்க வேண்டும்: ASU அல்லது VPSA அமைப்பை நிறுவுதல், அல்லது இயற்கை காற்று இயக்கத்தின் குறைந்த உற்பத்தித் திறனை ஏற்றுக்கொள்ளுதல்.
மேலும், சில உருக்குநிலைகளுக்கு மட்டுமே பொருத்தமான கவனிக்க வேண்டிய விஷயங்களும் உள்ளன. அதிகபட்ச உற்பத்தி திறனுக்கு அருகில் இயங்கும் பிளாஸ்ட் உருக்குநிலைகளில், ஆக்ஸிஜன் செறிவூட்டலின் மூலம் கிடைக்கும் நன்மை குறைவாக இருக்கும்—இங்கு குறுகிய இடைவெளி அடுத்த நிலை செயல்முறைகளான பேசிக் ஆக்ஸிஜன் உருக்குநிலைகள் அல்லது தொடர் வார்ப்பு போன்றவற்றில் நகர்கிறது. இத்தகைய சூழ்நிலைகளில், ஆக்ஸிஜன் செறிவூட்டல் எதிர்பார்த்த உற்பத்தித் திறன் அதிகரிப்பை வழங்காது.
கோக் விநியோகத்தில் கட்டுப்பாடுகள் அல்லது உயர் கோக் விலைகள் உள்ள உருக்குநிலைகளுக்கு, பொருளாதார நன்மைகள் மேலும் ஆகர்ஷகமாக இருக்கும். ச economy-ல் சேமிக்கப்படும் ஒவ்வொரு டன் கோக்கும், வாங்கப்படவும், கொண்டு செல்லப்படவும், உருக்குநிலைக்குள் ஏற்றப்படவும் தேவையில்லாத ஒரு டன் ஆகும்.
கிரீன்ஃபிர் எஃகு ஆலைகளுக்கான ஆக்ஸிஜன் உற்பத்திக்கு கிரையோஜெனிக் காற்று பிரிப்பு கருவிகளை வழங்குகிறது; ஆசியா முழுவதும் ஒருங்கிணைந்த எஃகு உற்பத்தி நடவடிக்கைகளில் இதன் நிறுவல் வரலாறு உள்ளது.
உள்ளடக்கப் பட்டியல்
- நவீன எஃகு உற்பத்தியில் ஆக்ஸிஜனின் நன்மைகள்
- ஆக்ஸிஜன் ஃபொர்னேஸின் வெப்ப இயக்கவியலை எவ்வாறு மாற்றுகிறது
- திறன் அதிகரிப்பு: தரவுகள் என்ன காட்டுகின்றன
- ஒரு உண்மை-உலக செயல்பாடு: வடக்கு சீனாவின் ஒருங்கிணைந்த எஃகு தொழிற்சாலை
- பிளாஸ்ட் ஃபொர்னேஸ் செலுத்தலுக்கான ஆக்ஸிஜன் விநியோக கவனிப்புகள்
- ஆக்ஸிஜனைக் கையாளும் போது பாதுகாப்பு கவனிப்புகள்
- ஆக்ஸிஜன் செறிவூட்டல் பொருத்தமானது—மற்றும் பொருத்தமற்றது