 EN

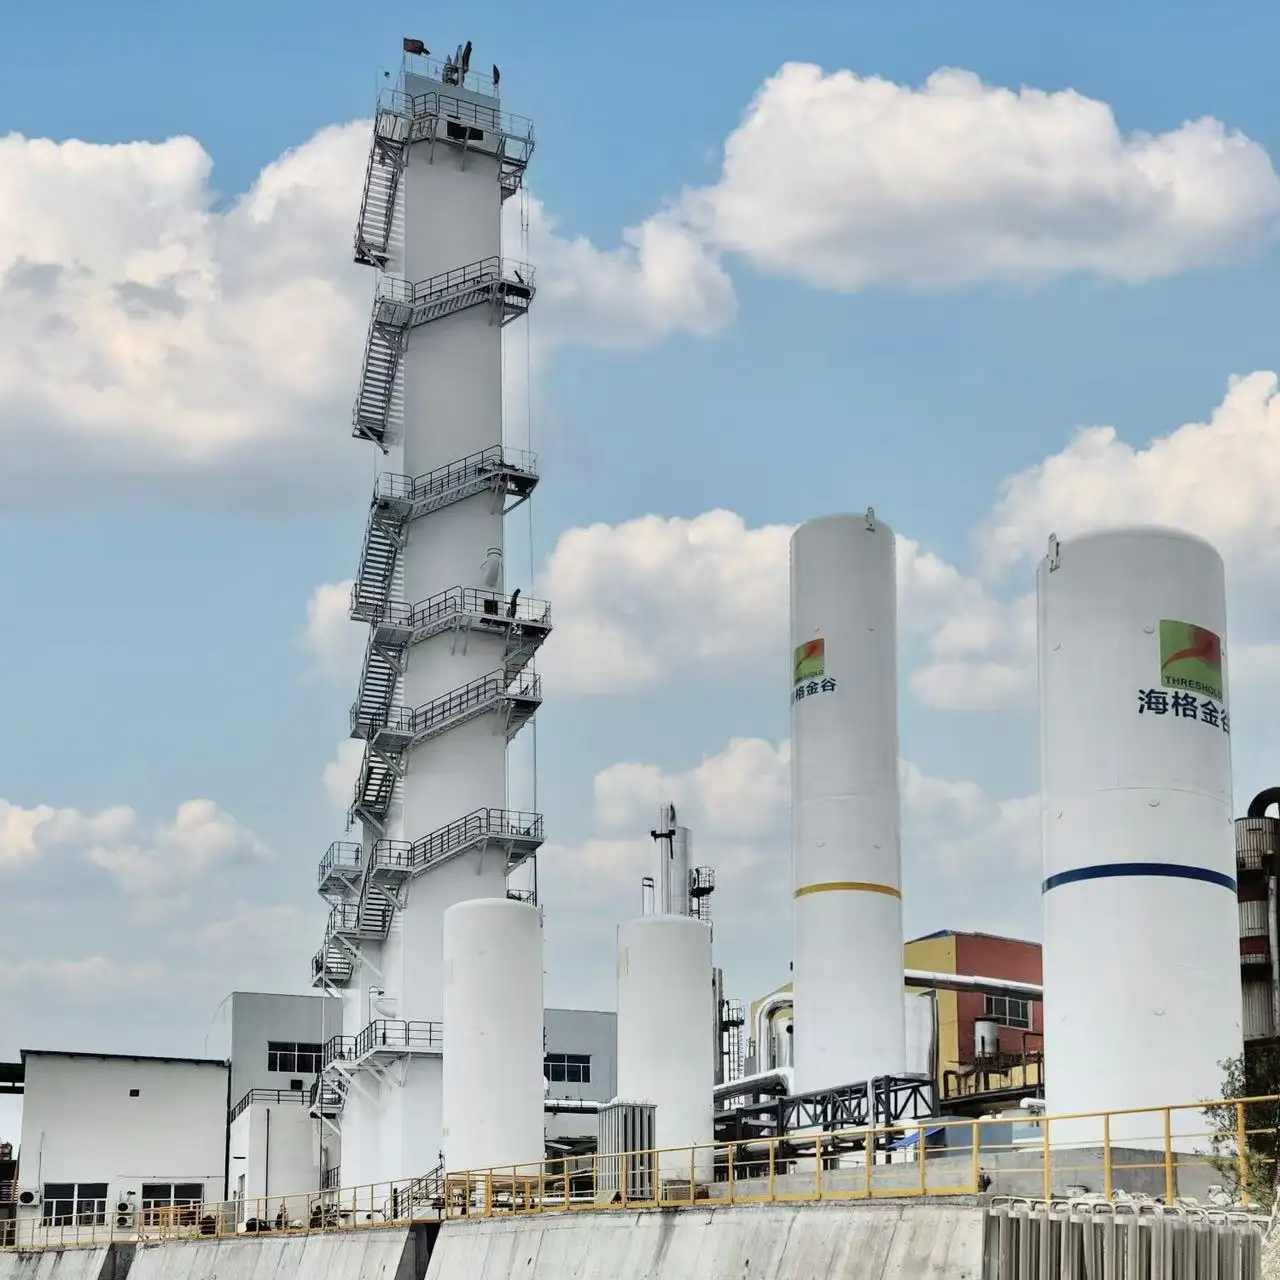
ข้อได้เปรียบของออกซิเจนในการผลิตเหล็กสมัยใหม่
กระบวนการผลิตเหล็กในเตาถลุงแบบเป่าไม่ได้เปลี่ยนแปลงพื้นฐานมาเป็นเวลาหลายศตวรรษ ถ่านโค้ก แร่เหล็ก และสารช่วยหลอมจะใส่เข้าไปทางด้านบน ส่วนเหล็กหลอมเหลวและสลากรวมจะไหลออกมาทางด้านล่าง ขณะที่อากาศร้อนจะเป่าเข้าไปผ่านรูเป่า อย่างไรก็ตาม รายละเอียดปลีกย่อยได้พัฒนาขึ้นอย่างมาก และการเสริมออกซิเจนคือหนึ่งในปรับปรุงที่มีผลกระทบมากที่สุดในช่วงห้าสิบปีที่ผ่านมา
การฉีดออกซิเจนเข้าไปในกระแสอากาศที่เป่าเข้าเตาถลุงแบบเป่า — ซึ่งทำให้ความเข้มข้นของออกซิเจนในอากาศที่ใช้เผาไหม้เพิ่มขึ้นจาก ๒๑% เป็น ๒๕% หรือสูงกว่า — จะเปลี่ยนแปลงพฤติกรรมเชิงความร้อนและปฏิกิริยาเคมีของเตาอย่างมีนัยสำคัญ ผลโดยตรงคืออุณหภูมิของเปลวไฟสูงขึ้น ซึ่งเร่งปฏิกิริยาการลดที่เปลี่ยนออกไซด์ของเหล็กให้กลายเป็นเหล็กบริสุทธิ์ ผลรองที่เกิดขึ้นรวมถึงการเพิ่มประสิทธิภาพการผลิต ลดการใช้ถ่านโค้ก และลดการปล่อยก๊าซคาร์บอนไดออกไซด์ต่อหนึ่งตันเหล็กที่ผลิตได้
กลไกที่ออกซิเจนเปลี่ยนแปลงเทอร์โมไดนามิกของเตา
การคำนวณทางคณิตศาสตร์นั้นตรงไปตรงมา แต่ผลที่ตามมานั้นมีน้ำหนักมาก อากาศประกอบด้วยไนโตรเจนประมาณร้อยละ 79 ซึ่งผ่านเตาหลอมโดยไม่มีส่วนร่วมในปฏิกิริยาใดๆ ไนโตรเจนนี้ดูดซับความร้อน—ความร้อนที่อาจใช้ในการลดแร่เหล็กได้แทน เมื่อใช้ออกซิเจนแทนไนโตรเจนในกระแสอากาศที่เป่าเข้าเตา ความร้อนที่สูญเสียไปกับการให้ความร้อนก๊าซเฉื่อยจึงลดลง อุณหภูมิของเปลวไฟสูงขึ้น และเตาหลอมสามารถประมวลผลแร่เหล็กได้มากขึ้นโดยใช้โค้กในอัตราเท่าเดิม
สำหรับการเพิ่มปริมาณออกซิเจนขึ้นร้อยละ 1 เปลวไฟจะร้อนขึ้นประมาณ 50 องศาเซลเซียส เมื่อปริมาณออกซิเจนอยู่ที่ร้อยละ 25 อุณหภูมิของเปลวไฟจะใกล้เคียง 2,200 องศาเซลเซียส เมื่อเทียบกับประมาณ 2,000 องศาเซลเซียสที่ร้อยละ 21 เปลวไฟที่ร้อนขึ้นนี้ช่วยให้เกิดการปรับปรุงประสิทธิภาพการดำเนินงานหลายประการ ได้แก่ อัตราการฉีดถ่านหินบดละเอียดที่สูงขึ้น การใช้โค้กลดลง และกำลังการผลิตเพิ่มขึ้น
ข้อแลกเปลี่ยนคือ การเพิ่มปริมาณออกซิเจนยังทำให้เตาหลอมไวต่อการรบกวนมากขึ้นด้วย เตาหลอมที่ทำงานที่ระดับออกซิเจน 25% จะมีความเฉื่อยทางความร้อนน้อยกว่าเตาหลอมที่ทำงานที่ระดับ 21% ผู้ปฏิบัติงานจึงจำเป็นต้องควบคุมการกระจายวัตถุดิบ การควบคุมอุณหภูมิของลมพัด และปริมาณความชื้นอย่างแม่นยำยิ่งขึ้น เพื่อรักษาเสถียรภาพในการดำเนินงาน
ผลลัพธ์ด้านประสิทธิภาพการผลิต: ข้อมูลที่ปรากฏจริง
ผลกระทบของกระบวนการเพิ่มปริมาณออกซิเจนต่อประสิทธิภาพการผลิตได้รับการบันทึกไว้อย่างชัดเจน ข้อมูลจากโรงกล้ามแบบบูรณาการในอุตสาหกรรมแสดงว่า การเพิ่มปริมาณออกซิเจนขึ้น 1% จะส่งผลให้อัตราการผลิตเพิ่มขึ้นประมาณ 3 ถึง 4% โดยสมมุติว่าอุณหภูมิของลมพัดคงที่และคุณภาพของวัตถุดิบสม่ำเสมอ ดังนั้น ที่ระดับออกซิเจน 25% จะส่งผลให้ประสิทธิภาพการผลิตเพิ่มขึ้น 12 ถึง 16% เมื่อเทียบกับการใช้อากาศธรรมชาติ
| ระดับการเพิ่มปริมาณออกซิเจน | อุณหภูมิของเปลวไฟ | ผลประโยชน์ด้านผลิตภาพ | การลดอัตราการใช้โค้ก |
|---|---|---|---|
| 21% (ค่าอ้างอิง) | ประมาณ 2,000°ซ | — | — |
| 23% | ประมาณ 2,100°ซ | ~6–8% | ~3–5% |
| 25% | ประมาณ 2,200°ซ | ~12–16% | ~6–10% |
| 27% | ประมาณ 2,300°ซ | ~18–24% | ~10–15% |
การลดอัตราการใช้โค้กมีคุณค่าอย่างยิ่ง เนื่องจากโค้กเป็นวัตถุดิบหลักที่มีราคาแพงที่สุดในกระบวนการเตาถลุง และการผลิตโค้กยังก่อให้เกิดการปล่อยก๊าซคาร์บอนไดออกไซด์ (CO₂) จำนวนมาก การลดการใช้โค้กลง 5% ที่โรงกล้ามขนาด 2 ล้านตันต่อปี จะส่งผลให้ประหยัดค่าใช้จ่ายสำหรับโค้กได้ประมาณ 5 ล้านดอลลาร์สหรัฐต่อปี และลดปริมาณคาร์บอนฟุตพรินต์ตามไปด้วย
กรณีการนำเทคโนโลยีไปใช้งานจริง: โรงกล้ามแบบบูรณาการทางตอนเหนือของประเทศจีน
โรงกล้ามแบบบูรณาการขนาดใหญ่แห่งหนึ่งทางตอนเหนือของประเทศจีน ได้นำโครงการเพิ่มความเข้มข้นของออกซิเจนแบบขั้นตอนมาใช้งานเป็นระยะเวลา 18 เดือน โรงงานดังกล่าวมีหน่วยแยกอากาศ (air separation unit) อยู่แล้วเพื่อผลิตออกซิเจนสำหรับกระบวนการอื่น ๆ แต่ก่อนหน้านี้ไม่เคยฉีดออกซิเจนเข้าไปในกระแสลมที่ป้อนเข้าเตาถลุง โครงการนี้ประกอบด้วยการติดตั้งหัวฉีดออกซิเจนระดับทิวเยอร์ (tuyere), การปรับปรุงระบบควบคุมให้สามารถจัดการกับการไหลของออกซิเจนเพิ่มเติมได้ และการฝึกอบรมผู้ปฏิบัติงานเกี่ยวกับพารามิเตอร์การดำเนินงานใหม่
ผลลัพธ์ที่ได้สามารถวัดค่าได้ภายในไตรมาสแรก การผลิตเพิ่มขึ้นร้อยละ 11 จากการเสริมออกซิเจนให้มีความเข้มข้นถึงร้อยละ 24.5 ในขณะที่อัตราการใช้โค้กลดลงร้อยละ 7 โรงโม่บรรลุผลดังกล่าวโดยไม่ต้องลงทุนด้านโครงสร้างพื้นฐานขนาดใหญ่ เนื่องจากออกซิเจนที่ใช้นั้นมีอยู่แล้ว และการปรับปรุงเตาหลอมแบบเป่าลมมีขอบเขตจำกัด ระยะเวลาคืนทุน ซึ่งคำนวณจากต้นทุนการผลิตและฉีดออกซิเจนเทียบกับการประหยัดโค้กและมูลค่าจากการเพิ่มขึ้นของปริมาณการผลิต อยู่ในระยะเวลาไม่เกินสิบสองเดือน
มีความท้าทายในการปฏิบัติงาน เตาหลอมจำเป็นต้องตรวจสอบการกระจายวัตถุดิบบ่อยขึ้นเพื่อป้องกันปรากฏการณ์การไหลผ่านช่องเฉพาะ (channeling) ซึ่งหมายถึงการที่ก๊าซไหลผ่านบางบริเวณเป็นพิเศษ ส่งผลให้การลดเกิดอย่างไม่สม่ำเสมอและอาจก่อให้เกิดโครงสร้างตะกรัน (scaffold) ทีมปฏิบัติการจึงปรับรูปแบบการใส่วัตถุดิบผ่านระบบไม่มีกระดิ่ง (bell-less top charging) เพื่อชดเชย และเตาหลอมก็กลับสู่ภาวะเสถียรภายในหกสัปดาห์หลังเริ่มฉีดออกซิเจนครั้งแรก
ข้อพิจารณาเกี่ยวกับการจัดหาออกซิเจนสำหรับการฉีดเข้าเตาหลอมแบบเป่าลม
ออกซิเจนสำหรับการเพิ่มความเข้มข้นในเตาหลอมแบบเป่าลมมักได้มาจากระบบแยกอากาศภายในสถานที่ หรือจากแหล่งจ่ายผ่านท่อ ความต้องการความบริสุทธิ์นั้นค่อนข้างต่ำเมื่อเทียบกับการใช้งานออกซิเจนประเภทอื่น ๆ — ออกซิเจนความบริสุทธิ์ 90 ถึง 95% เพียงพอสำหรับการฉีดเข้าเตาหลอมแบบเป่าลม ขณะที่การใช้งานด้านการแพทย์หรืออุตสาหกรรมเซมิคอนดักเตอร์ต้องการความบริสุทธิ์ไม่น้อยกว่า 99.5% .
ความต้องการความบริสุทธิ์ที่ต่ำกว่านี้ทำให้มีทางเลือกในการจัดหาออกซิเจนเพิ่มขึ้น ระบบดูดซับแบบเปลี่ยนแรงดันภายใต้สุญญากาศ (VPSA) สามารถผลิตออกซิเจนความบริสุทธิ์ 90–95% ได้ด้วยต้นทุนการลงทุนและต้นทุนการดำเนินงานที่ต่ำกว่าระบบที่ใช้กระบวนการแยกอากาศแบบไครโอเจนิก แม้ว่าโดยทั่วไปแล้วระบบ VPSA จะมีข้อจำกัดด้านกำลังการผลิตที่ค่อนข้างต่ำ สำหรับโรงหลอมขนาดใหญ่ ระบบแยกอากาศแบบไครโอเจนิก (ASU) ยังคงเป็นมาตรฐานที่ใช้กันอย่างแพร่หลาย โดยสามารถผลิตออกซิเจนที่มีความบริสุทธิ์เกิน 99.5% พร้อมทั้งมีความยืดหยุ่นในการผลิตไนโตรเจนและอาร์กอนร่วมด้วย
ระบบการฉีดออกซิเจนเองต้องได้รับการออกแบบอย่างรอบคอบ ออกซิเจนจะต้องถูกส่งผ่านภายใต้แรงดันที่เพียงพอเพื่อเอาชนะแรงดันย้อนกลับจากเตาหลอมแบบเป่าลม (blast furnace) ซึ่งมักอยู่ที่ 3 ถึง 5 บาร์ หัวฉีดสำหรับการฉีดออกซิเจนต้องออกแบบให้ทนต่ออุณหภูมิสูงบริเวณช่องเป่า (tuyere) ซึ่งมีค่าประมาณ 2,000 องศาเซลเซียส และการไหลของออกซิเจนต้องควบคุมอย่างแม่นยำเพื่อรักษาระดับการเสริมออกซิเจนตามที่ต้องการ
ข้อพิจารณาด้านความปลอดภัยในการจัดการออกซิเจน
การเสริมออกซิเจนนำมาซึ่งข้อพิจารณาด้านความปลอดภัยที่จำเป็นต้องให้ความสนใจ เนื่องจากออกซิเจนช่วยเร่งการเผาไหม้ได้มากกว่าอากาศ และหากเกิดการรั่วไหลหรือสัมผัสโดยไม่ตั้งใจกับสารไฮโดรคาร์บอน อาจก่อให้เกิดอันตรายจากไฟไหม้ ท่อสำหรับฉีดออกซิเจนจึงต้องออกแบบให้สอดคล้องกับมาตรฐานการใช้งานกับออกซิเจน โดยมีข้อกำหนดด้านความสะอาดอย่างเข้มงวด และเลือกใช้วัสดุที่เหมาะสมสำหรับการสร้าง
มาตรฐานอุตสาหกรรมจัดการข้อกังวลเหล่านี้โดยตรง คู่มือ CGA G-4.1 ของ Compressed Gas Association ให้คำแนะนำอย่างครอบคลุมเกี่ยวกับการทำความสะอาดและออกแบบระบบออกซิเจน มาตรฐาน ASME B31.3 ครอบคลุมข้อกำหนดด้านท่อสำหรับการใช้งานกับออกซิเจน รวมถึงการเลือกวัสดุและการออกแบบข้อต่อ
สถานประกอบการที่นำการเสริมออกซิเจนมาใช้งานควรดำเนินการทบทวนความเสี่ยงอย่างละเอียดก่อนเริ่มปฏิบัติการ โดยครอบคลุมสถานการณ์การรั่วไหลที่อาจเกิดขึ้น ขั้นตอนการหยุดระบบฉุกเฉิน และการฝึกอบรมผู้ปฏิบัติงาน ความเสี่ยงเหล่านี้สามารถควบคุมได้อย่างมีประสิทธิภาพด้วยมาตรการทางวิศวกรรมและขั้นตอนการปฏิบัติงานที่เหมาะสม
เมื่อใดที่การเสริมออกซิเจนเหมาะสม — และเมื่อใดที่ไม่เหมาะสม
การเสริมออกซิเจนไม่ให้ประโยชน์ในทุกกรณี เศรษฐศาสตร์ของการใช้งานขึ้นอยู่กับต้นทุนของออกซิเจน ราคาถ่านโค้ก และมูลค่าของการผลิตเพิ่มเติม โรงกลั่นที่มีระบบผลิตออกซิเจนภายในสถานที่ โดยเฉพาะอย่างยิ่งโรงกลั่นที่มีกำลังการผลิตส่วนเกินจาก Air Separation Unit (ASU) จึงเป็นผู้สมัครที่เหมาะสมที่สุด ส่วนโรงกลั่นที่ไม่มีระบบจ่ายออกซิเจนอยู่แล้ว จะต้องตัดสินใจลงทุน: ติดตั้ง ASU หรือระบบ VPSA หรือยอมรับผลผลิตที่ต่ำกว่าจากการใช้อากาศธรรมชาติ
ยังมีปัจจัยเฉพาะที่เกี่ยวข้องกับเตาหลอมอีกด้วย เตาหลอมแบบเป่าลม (blast furnaces) ที่ดำเนินการใกล้ความจุสูงสุดอาจได้รับประโยชน์จากการเพิ่มออกซิเจนจำกัด—จุดคับคั่นจะเปลี่ยนไปอยู่ที่กระบวนการขั้นต่อไป เช่น เตาหลอมพื้นฐานด้วยออกซิเจน (basic oxygen furnaces) หรือการหล่อต่อเนื่อง (continuous casting) ในกรณีเช่นนี้ การเพิ่มออกซิเจนอาจไม่ส่งผลให้เกิดการเพิ่มประสิทธิภาพตามที่คาดไว้
สำหรับเตาหลอมที่มีข้อจำกัดด้านการจัดหาถ่านโค้ก หรือมีราคาถ่านโค้กสูง ด้านเศรษฐศาสตร์จะน่าสนใจยิ่งขึ้น ทุกตันของถ่านโค้กที่ประหยัดได้ หมายถึงหนึ่งตันที่ไม่จำเป็นต้องจัดซื้อ ขนส่ง หรือใส่เข้าไปในเตาหลอม
GreenFir จัดจำหน่ายอุปกรณ์แยกอากาศแบบไครโอเจนิกสำหรับผลิตออกซิเจนในโรงถลุงเหล็ก โดยมีประวัติการติดตั้งในโรงงานผลิตเหล็กแบบบูรณาการทั่วภูมิภาคเอเชีย
สารบัญ
- ข้อได้เปรียบของออกซิเจนในการผลิตเหล็กสมัยใหม่
- กลไกที่ออกซิเจนเปลี่ยนแปลงเทอร์โมไดนามิกของเตา
- ผลลัพธ์ด้านประสิทธิภาพการผลิต: ข้อมูลที่ปรากฏจริง
- กรณีการนำเทคโนโลยีไปใช้งานจริง: โรงกล้ามแบบบูรณาการทางตอนเหนือของประเทศจีน
- ข้อพิจารณาเกี่ยวกับการจัดหาออกซิเจนสำหรับการฉีดเข้าเตาหลอมแบบเป่าลม
- ข้อพิจารณาด้านความปลอดภัยในการจัดการออกซิเจน
- เมื่อใดที่การเสริมออกซิเจนเหมาะสม — และเมื่อใดที่ไม่เหมาะสม