 EN

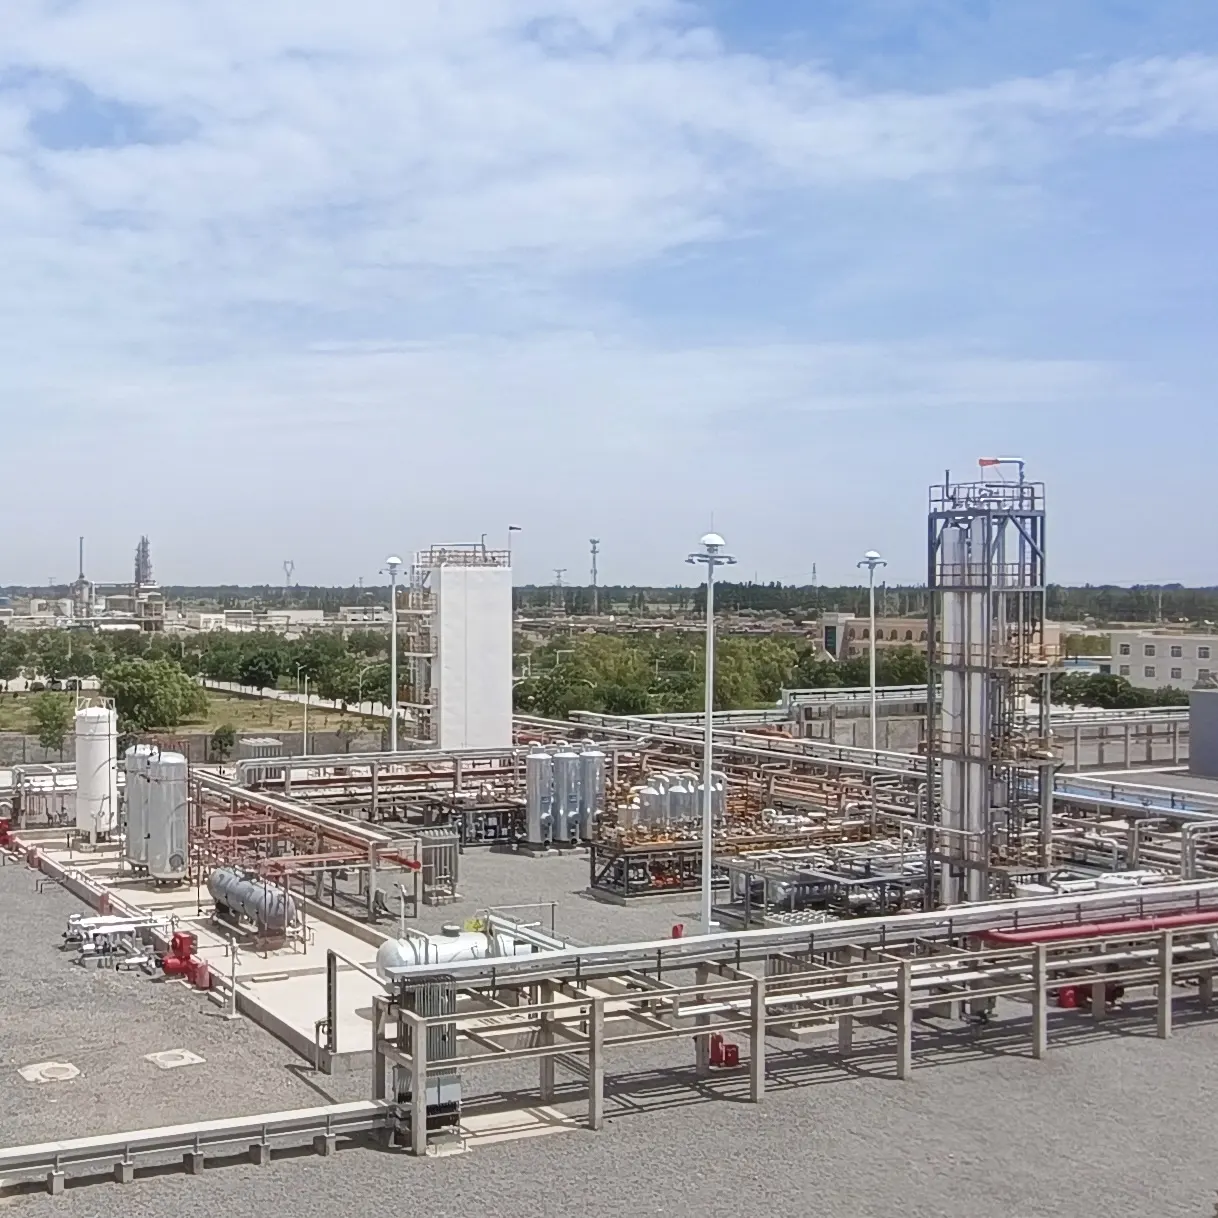
Une usine de traitement du gaz naturel n’est pas un achat issu d’un catalogue. Il s’agit d’un ensemble étroitement intégré d’échangeurs cryogéniques, de récipients sous pression, de compresseurs, de modules de déshydratation et de logique de commande, tous conçus pour tolérer tout ce que le gaz en entrée contient ce jour-là. L’entité qui la construit détient entre ses mains le destin technique du projet. Et pourtant, dans bien trop de cycles d’approvisionnement, la logique de présélection se réduit à une seule question : qui a soumis l’offre au montant le plus bas ?
Cette question a sa place. Elle ne peut toutefois pas constituer le principe directeur. Un fournisseur d’usines au gaz naturel qui remporte un appel d’offres sur la base du prix, mais échoue sur l’historique pertinent des livraisons, génère des coûts qui n’apparaissent jamais dans l’onglet « offre » : retards de mise en service, déficits de capacité, frais d’intervention de tiers pour dépannage et mois de production irrécupérables. Le marché mondial des entreprises de conception, approvisionnement et construction (EPC) pétrolière et gazière était évalué à environ 54,5 milliards de dollars américains en 2024 et devrait atteindre 83 milliards de dollars américains d’ici 2034, les terminaux de liquéfaction et de regazéification de GNL représentant plus d’un quart de la valeur globale des contrats EPC. Les capitaux se déplacent rapidement. La rigueur appliquée à la sélection des fournisseurs n’a pas suivi ce rythme.
L’historique pertinent des livraisons l’emporte sur une longue liste de projets
Tout atelier de fabrication sérieux possède un portefeuille de projets. La distinction utile se situe un niveau plus profond : ce fournisseur a-t-il mené à bien, au cours des cinq dernières années, des projets d’une taille comparable, avec une composition comparable du gaz d’alimentation et un éventail comparable de produits ?
Un fournisseur ayant construit vingt unités de traitement des gaz basées sur des raffineries peut tout de même rencontrer des difficultés avec une chaîne de liquéfaction cryogénique. Sur le papier, les compétences se chevauchent. En pratique, les détails d’exécution ne se chevauchent pas. Le comportement de contraction thermique, la séquence de refroidissement, la régulation du complément de frigorigène et la métallurgie requise pour un service à environ moins 160 degrés Celsius distinguent clairement une usine cryogénique d’un module de traitement fonctionnant à température ambiante. L’Agence internationale de l’énergie a recensé, rien qu’en 2025, plus de 90 milliards de mètres cubes par an de nouvelle capacité de liquéfaction de GNL approuvée — un rythme record qui a mis sous tension les capacités d’ingénierie et de fabrication dans toute la chaîne d’approvisionnement. Dans ce contexte, un fournisseur ayant livré trois chaînes comparables au cours des trois dernières années représente une proposition fondamentalement différente de celle d’un fournisseur dont le dernier projet pertinent remonte à une unité plus petite datant d’il y a dix ans.
La question d’entretien la plus pertinente n’est pas « Combien d’usines avez-vous construites ? », mais plutôt : « Décrivez-moi les trois derniers projets de cette capacité et de cette composition de matière première, et dites-moi ce qui n’a pas fonctionné. » Les fournisseurs ayant réellement mené à bien des projets répondront à cette question sans hésiter.
La certification constitue un seuil minimal, non un facteur différenciant.
Sceau ASME U, marquage CE, certification EAC, ISO 9001, ISO 14001, ISO 45001. Cette liste est familière. Elle est toutefois couramment traitée comme un simple exercice de coche, ce qui fait perdre de vue ce que ces certifications vérifient réellement.
Le Code ASME relatif aux chaudières et aux récipients sous pression, Section VIII, Division 1, établit les exigences minimales en matière de conception, de matériaux, de fabrication, d’examen, d’essai et de certification des récipients sous pression non chauffés fonctionnant à une pression supérieure à 15 psig. Pour les équipements de traitement des gaz, cela signifie que la résistance des corps de séparateurs, des tambours de décantation (knockout drums) et des enveloppes de confinement cryogénique dépend entièrement de la rigueur associée à cette mention de conformité. La Section IX régit les qualifications en soudage. L’écart entre un atelier qui suit scrupuleusement la date d’expiration de la certification de chaque soudeur et un autre qui considère ces documents comme une simple formalité se manifeste sur le récipient fini, non pas dans le dossier d’audit. Une seule soudure défectueuse en service cryogénique peut coûter davantage à réparer que l’intégralité du budget d’inspection alloué au projet.
Les équipements tournants méritent un examen tout aussi approfondi. La norme API 618 définit les exigences minimales applicables aux compresseurs alternatifs et à leurs moteurs dans les services pétroliers, chimiques et gaziers, y compris les exigences relatives à la conception, à l’approvisionnement et à la protection lors de l’installation. Un fournisseur capable de démontrer la conformité de ses ensembles de compresseurs à la norme API 618, et de préciser comment la suppression des pulsations a été vérifiée, fait preuve d’une maturité technique nettement supérieure à celle d’un fournisseur qui se contente de mentionner ladite norme sur une brochure.
L’atelier de fabrication raconte une histoire que la brochure ne saurait relater
Un fournisseur d’usines de gaz naturel qui possède et contrôle lui-même son atelier de fabrication, plutôt que de sous-traiter le travail via des entrepreneurs externes, entretient une relation différente avec la qualité. Le contrôle du déroulement du processus de fabrication implique également le contrôle des points d’inspection : traçabilité des matériaux, cartographie des soudures, vérification des cotes et essais de pression.
Un test utile lors d’une visite sur site consiste à demander comment les inspections tierces sont gérées. Un fabricant crédible dispose d’un flux de travail établi pour les inspecteurs indépendants, et non d’un bricolage de dernière minute lorsque le client annonce une audit. Dans le cadre d’un projet de GNL de taille moyenne en Asie du Sud-Est, un propriétaire d’usine a sélectionné un entrepreneur possédant une solide expérience dans les raffineries aval, mais sans référence cryogénique, en supposant que la technologie de procédé sous licence assumerait le risque technique. Le projet s’est achevé avec 22 mois de retard et à hauteur de 47 % au-dessus du budget ; la technologie de procédé sous licence fonctionnait, mais l’entrepreneur manquait de compétence en ingénierie cryogénique pour intégrer le package au reste de l’installation. La leçon n’est pas que la technologie sous licence est peu fiable. Elle est que la compétence en intégration réside dans l’équipe d’ingénierie et de fabrication du fabricant, et non uniquement dans la licence de procédé.
La sélection des matériaux pour les services à basse température constitue un autre domaine où la rigueur sur le terrain joue un rôle essentiel. Les aciers à basse température, les produits d’apport pour le soudage et les procédures de traitement thermique influencent tous la capacité d’un récipient à rester étanche aux fuites pendant des années de cyclage thermique. Un fournisseur capable de présenter des registres internes de vérification des matériaux, accompagnés de l’approbation indépendante d’un tiers, démontre quelque chose de plus précieux qu’un simple certificat : une pratique fondée sur la preuve.
Le soutien lors de la mise en service est le moment où les fournisseurs peu coûteux deviennent coûteux
Les conditions commerciales qui comptent le plus au stade de l’appel d’offres ne sont souvent pas celles imprimées en gras. Le délai de livraison, le soutien au démarrage et la stratégie concernant les pièces de rechange figurent discrètement dans les petites lignes, puis dominent l’expérience d’exploitation.
Le délai de livraison indiqué par un fournisseur ne signifie presque rien sans un calendrier d’étapes clés qui le soutient. La date d’approbation de la conception du procédé, la date de lancement de la commande des éléments à long délai, la date du test de pression, la date de remise de la documentation et la date d’expédition doivent toutes être visibles. Une simple déclaration du type « livraison dans huit mois » ne constitue pas un calendrier : c’est un vœu pieux. Lorsqu’un arrêt programmé pour maintenance est prévu et que l’usine de gaz reste à l’arrêt en attendant un échangeur de rechange, le coût d’un engagement flou sur le délai de livraison devient très concret — et très rapide.
La mise en service constitue l’autre point critique. Un fournisseur qui fabrique puis s’éloigne laisse à l’exploitant la tâche de concilier les hypothèses de conception avec la composition réelle du gaz. Un fournisseur qui accompagne la mise en service jusqu’au premier essai de performance, avec des ingénieurs maîtrisant la séquence de déshydratation et de liquéfaction, raccourcit le chemin entre la fin de la construction mécanique et la production stable. Ce soutien n’est pas une réclamation sous garantie : c’est une continuité technique.
Les mathématiques cachées de la sélection des fournisseurs
L’offre la plus basse et le coût le plus faible sur l’ensemble du cycle de vie appartiennent rarement au même fournisseur. Cet écart n’est pas théorique : il se manifeste dans les ordres de modification, la récupération des délais et les compromis opérationnels imposés lorsque l’usine ne parvient pas à atteindre sa capacité nominale.
| Domaine d'évaluation | Modèle de l’offre la plus basse | Modèle du fournisseur sur l’ensemble du cycle | Pourquoi cela compte |
|---|---|---|---|
| Profondeur comparable de projet | Nombre élevé de projets, chevauchement étroit en termes de taille ou de gaz d’alimentation | Trois à cinq livraisons étroitement comparables au cours des cinq dernières années | Prédit la compétence actuelle en matière d’exécution, non l’activité historique |
| Substance de la certification | Certificats listés, dates de qualification des soudeurs non gérées | Documents ASME Section VIII et Section IX traçables jusqu’aux soudeurs individuels | Un seul défaut de soudure en service à froid peut dépasser l’intégralité du budget d’inspection |
| Contrôle de fabrication | Sous-traitance importante, inspection réactive | Fabrication interne avec flux de travail d’inspection tiers documenté | La qualité est intégrée à la séquence, elle n’est pas vérifiée uniquement à la fin |
| Transparence du calendrier | Déclaration unique de livraison, sans ligne de base par jalon | Calendrier par jalons incluant la conception du procédé, la libération des éléments à long délai et les dates d’essai | Permet de déterminer si le délai de livraison est calculé ou estimé |
| Implication lors de la mise en service | Remise des clés à l’achèvement mécanique | Soutien technique jusqu’au premier essai de performance | Réduit l’écart entre les hypothèses de conception et les conditions réelles d’exploitation |
| Comportement en matière de modifications de commande | Fréquence élevée, hypothèses relatives à la portée non divulguées | Hypothèses détaillées : utilities, productivité de la main-d’œuvre, hausse des coûts des matériaux | Indique si le prix offert reflète effectivement la portée du projet |
Une façon pratique d’utiliser ce tableau consiste à demander les données sous-jacentes pour les trois premières lignes avant le début de l’évaluation technique. Un fournisseur incapable de fournir des références de projets comparables, un suivi des qualifications des soudeurs et un processus d’inspection en fabrication n’est pas prêt à exécuter un périmètre relatif à une usine de gaz naturel, quel que soit le prix.
Où se situe Jianyang GreenFir dans cette évaluation
Jianyang Greenfir New Energy Equipment exploite une base de fabrication au Sichuan, en Chine, et détient l’autorisation ASME U-Stamp pour la fabrication de récipients sous pression, ainsi que la certification ISO 9001 en gestion de la qualité. Sa gamme de produits comprend des usines de purification et de liquéfaction du gaz naturel, des unités de récupération de gaz en tête de puits, des échangeurs thermiques cryogéniques, des compresseurs alternatifs et des systèmes intégrés de traitement du gaz, avec ingénierie et fabrication regroupées sous un même toit plutôt que réparties entre plusieurs sous-traitants.
Pour les acheteurs qui évaluent un fournisseur selon les critères ci-dessus, cette intégration manufacturière constitue le point de départ pertinent. Cela signifie que la séquence d’inspections, les dossiers de qualification des soudures et la documentation des essais de pression sont contrôlés par la même organisation qui signe l’engagement de performance. La discussion peut ainsi dépasser les allégations promotionnelles pour aborder les détails propres au projet, qui déterminent réellement si une usine gazière sera mise en service dans les délais.
Table des matières
- L’historique pertinent des livraisons l’emporte sur une longue liste de projets
- La certification constitue un seuil minimal, non un facteur différenciant.
- L’atelier de fabrication raconte une histoire que la brochure ne saurait relater
- Le soutien lors de la mise en service est le moment où les fournisseurs peu coûteux deviennent coûteux
- Les mathématiques cachées de la sélection des fournisseurs
- Où se situe Jianyang GreenFir dans cette évaluation