 EN

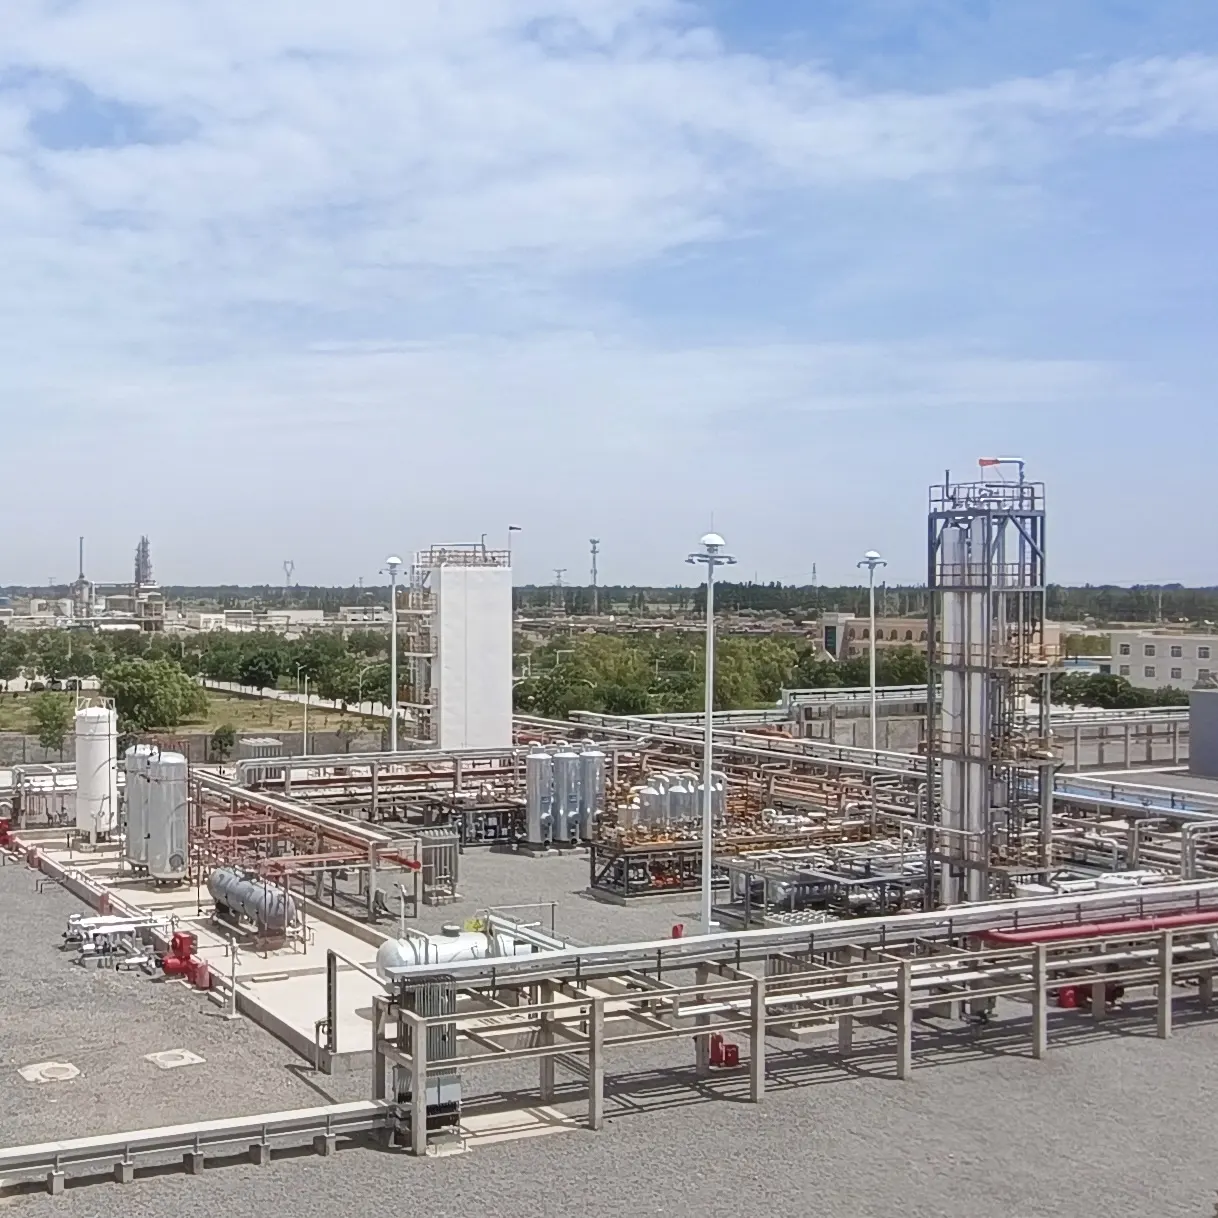
Un impianto di trattamento del gas naturale non è un acquisto da catalogo. Si tratta di un insieme strettamente integrato di scambiatori criogenici, recipienti a pressione, compressori, unità di disidratazione e logica di controllo, tutti progettati per tollerare qualsiasi componente sia presente nel gas in ingresso quel giorno. L'entità che lo costruisce tiene nelle proprie mani il destino tecnico del progetto. Eppure, in troppi cicli di approvvigionamento, la logica di selezione si riduce a una singola domanda: chi ha presentato l'offerta più bassa?
Quella domanda ha il suo posto. Non può però costituire il principio organizzativo. Un fornitore di impianti a gas naturale che vince sulla base del prezzo, ma perde sul fronte della storia di consegne rilevanti, genera costi che non compaiono mai nella scheda dell’offerta: ritardi nella messa in servizio, carenza di capacità, spese per interventi di risoluzione dei problemi da parte di terzi e mesi di produzione irrecuperabili. Il mercato globale EPC per il settore petrolifero e del gas è stato valutato circa USD 54,5 miliardi nel 2024 ed è previsto raggiungerà USD 83 miliardi entro il 2034, con i terminali di liquefazione e rigassificazione LNG che rappresentano oltre un quarto del valore globale dei contratti EPC. I capitali si muovono rapidamente. La valutazione applicata alla selezione dei fornitori non è progredita allo stesso ritmo.
La storia di consegne rilevanti batte un lungo elenco di progetti
Ogni officina di fabbricazione seria possiede un portafoglio di progetti. La distinzione utile si trova a un livello più profondo: questo fornitore ha completato, negli ultimi cinque anni, progetti di dimensioni comparabili, con composizione del gas in alimentazione comparabile e con gamma di prodotti finale comparabile?
Un fornitore che ha realizzato venti unità di trattamento del gas basate su raffineria potrebbe comunque incontrare difficoltà nella costruzione di un impianto criogenico per la liquefazione. Le competenze si sovrappongono sulla carta, ma non nei dettagli esecutivi. Il comportamento della contrazione termica, la sequenza di raffreddamento, il controllo del reintegro del refrigerante e la metallurgia richiesta per operare a temperature prossime ai meno 160 gradi Celsius distinguono nettamente un impianto criogenico da un modulo di processo per servizi a temperatura ambiente. L’International Energy Agency ha registrato, soltanto nel 2025, oltre 90 miliardi di metri cubi all’anno di nuova capacità di liquefazione LNG autorizzata: un ritmo record che ha messo a dura prova le capacità ingegneristiche e di fabbricazione lungo l’intera catena di fornitura. In tale contesto, un fornitore che ha consegnato tre impianti comparabili negli ultimi tre anni rappresenta una proposta fondamentalmente diversa rispetto a un fornitore il cui ultimo progetto pertinente è stato un’unità più piccola realizzata dieci anni fa.
La domanda più incisiva durante un colloquio non è «Quanti impianti avete realizzato?», ma «Raccontami i tre progetti più recenti di questa capacità e con questa composizione del feed, indicandomi cosa è andato storto.» I fornitori che hanno effettivamente gestito progetti risponderanno a questa domanda senza esitare.
La certificazione è un requisito minimo, non un fattore differenziante.
Marchio ASME U, marcatura CE, certificazione EAC, ISO 9001, ISO 14001, ISO 45001. L’elenco è familiare. Tuttavia, viene spesso trattato come un semplice esercizio di spuntamento, trascurando ciò che tali certificazioni verificano effettivamente.
Il Codice ASME per caldaie e recipienti a pressione, Sezione VIII, Divisione 1, stabilisce i requisiti minimi per progettazione, materiali, fabbricazione, esame, collaudo e certificazione di recipienti a pressione non riscaldati funzionanti a una pressione superiore a 15 psig. Per le apparecchiature per il trattamento dei gas, ciò significa che corpi separatori, tamburi di separazione (knockout drums) e involucri criogenici per contenimento dipendono interamente dalla rigorosità con cui viene applicato tale marchio. La Sezione IX disciplina le qualifiche per la saldatura. La differenza tra un’officina che tiene traccia della data di scadenza della certificazione di ogni saldatore e un’altra che considera la documentazione una semplice formalità si manifesta nel recipiente finito, non nel fascicolo dell’audit. Un singolo giunto saldato difettoso in servizio criogenico può costare di più da riparare rispetto all’intero budget previsto per le ispezioni del progetto.
Anche le apparecchiature rotanti meritano lo stesso livello di attenzione approfondita. API 618 stabilisce i requisiti minimi per i compressori alternativi e i relativi azionamenti nei settori petrolifero, chimico e del gas, compresi i requisiti di progettazione, approvvigionamento e protezione durante l’installazione. Un fornitore in grado di dimostrare la conformità ai requisiti API 618 per i pacchetti compressori e di spiegare come sia stata verificata la soppressione delle pulsazioni opera a un livello di maturità ingegneristica superiore rispetto a un fornitore che si limita a indicare lo standard su un depliant.
Il reparto di produzione racconta una storia che il depliant non può raccontare
Un fornitore di impianti per gas naturale che possiede e gestisce direttamente il proprio laboratorio di fabbricazione, anziché affidare il lavoro a subappaltatori, ha un rapporto diverso con la qualità. Il controllo sull’intera sequenza produttiva implica il controllo sui punti di ispezione: tracciabilità dei materiali, mappatura delle saldature, verifica dimensionale e prove di pressione.
Un utile test da effettuare durante una visita in fabbrica consiste nel chiedere come viene gestita l’ispezione da parte di terzi. Un costruttore affidabile avrà un flusso di lavoro consolidato per gli ispettori indipendenti, non una corsa contro il tempo all’ultimo minuto quando il cliente annuncia un audit. In un progetto LNG di medie dimensioni nel Sud-Est asiatico, un proprietario di impianto scelse un appaltatore con solida esperienza nel settore delle raffinerie a valle, ma senza referenze criogeniche, ritenendo che la tecnologia di processo con licenza avrebbe assorbito il rischio tecnico. Il progetto terminò con 22 mesi di ritardo e con un sovraccosto del 47 percento; la tecnologia di processo con licenza funzionava, ma l’appaltatore non possedeva la necessaria competenza ingegneristica criogenica per integrare il pacchetto con il resto dell’impianto. La lezione non è che la tecnologia con licenza sia inaffidabile. Piuttosto, la competenza nell’integrazione risiede nel team di ingegneria e produzione del costruttore, non nella sola licenza del processo.
La selezione dei materiali per servizi a bassa temperatura è un altro ambito in cui la disciplina operativa sul campo riveste importanza. Acciai per basse temperature, materiali di apporto per saldatura e procedure di trattamento termico influenzano tutti la capacità di un recipiente di rimanere ermetico per anni, nonostante i cicli termici. Un fornitore in grado di mostrare registrazioni interne di verifica dei materiali, con validazione da parte di un ente terzo indipendente, dimostra qualcosa di più prezioso di un semplice certificato: un atteggiamento fondato sulla verifica.
Il supporto durante la fase di messa in servizio è il momento in cui i fornitori economici diventano costosi.
I termini commerciali che contano di più nella fase di offerta non sono spesso quelli stampati in grassetto. Tempi di consegna, supporto all’avviamento e strategia per i ricambi compaiono discretamente nel testo in carattere piccolo, per poi dominare l’esperienza operativa.
Il tempo di consegna indicato da un fornitore ha un valore molto limitato se non è supportato da un cronoprogramma articolato in tappe. Devono essere chiaramente indicati la data di approvazione del progetto di processo, la data di rilascio degli articoli con tempi di approvvigionamento prolungati, la data della prova di pressione, la data del trasferimento della documentazione e la data di spedizione. Una semplice affermazione come «consegna entro otto mesi» non costituisce un cronoprogramma: è soltanto una speranza. Quando è pianificata una fermata per manutenzione e l’impianto di trattamento del gas rimane fermo in attesa di uno scambiatore di calore di ricambio, il costo derivante da un impegno vago sul tempo di consegna diventa molto concreto, e molto rapidamente.
La messa in servizio rappresenta un altro punto critico. Un fornitore che produce e poi si ritira lascia all’operatore il compito di verificare le ipotesi di progetto rispetto alla reale composizione del gas. Un fornitore che invece supporta l’avviamento fino al primo test di prestazione, con ingegneri che conoscono bene la sequenza di disidratazione e liquefazione, riduce sensibilmente il tempo necessario per passare dal completamento meccanico alla produzione stabile. Tale supporto non è una richiesta di garanzia: è continuità ingegneristica.
La matematica nascosta della selezione dei fornitori
L'offerta più bassa e il costo totale di ciclo di vita più basso raramente appartengono allo stesso fornitore. Questo divario non è teorico: si manifesta negli ordini di modifica, nel recupero dei tempi di consegna e nei compromessi operativi necessari quando uno stabilimento non riesce a raggiungere la capacità nominale.
| Area di valutazione | Modello dell'offerta più bassa | Modello del fornitore a ciclo completo | Perché è importante |
|---|---|---|---|
| Profondità comparabile del progetto | Elevato numero di progetti, sovrapposizione limitata per dimensione o gas di alimentazione | Da tre a cinque consegne strettamente confrontabili negli ultimi cinque anni | Prevede l'attuale competenza nell'esecuzione, non l'attività storica |
| Contenuto della certificazione | Certificati elencati, date di qualifica dei saldatori non gestite | Registri ASME Sezione VIII e Sezione IX tracciabili fino a singoli saldatori | Un singolo difetto di saldatura in servizio a freddo può superare l'intero budget di ispezione |
| Controllo della Produzione | Elevata subfornitura, ispezione reattiva | Fabbricazione interna con flusso di lavoro di ispezione da parte di terzi documentato | La qualità è integrata nella sequenza, non viene verificata solo alla fine |
| Trasparenza del cronoprogramma | Dichiarazione di consegna unica, senza baseline per le tappe | Cronoprogramma articolato in tappe, con date per la progettazione del processo, il rilascio dei componenti a lunga consegna e i test | Rivela se il tempo di consegna è calcolato ingegneristicamente o stimato |
| Coinvolgimento durante l'avviamento | Consegna al completamento meccanico | Supporto ingegneristico durante il primo test di prestazione | Riduce il divario tra le ipotesi di progettazione e le effettive condizioni operative |
| Comportamento relativo alle modifiche d’ordine | Alta frequenza, ipotesi sul campo non divulgate | Ipotesi specificate: servizi ausiliari, produttività della manodopera, aumento dei costi dei materiali | Indica se il prezzo offerto riflette effettivamente l’ambito di fornitura |
Un modo pratico per utilizzare questa tabella consiste nel richiedere i dati sottostanti relativi alle prime tre righe prima dell’inizio della valutazione tecnica. Un fornitore che non è in grado di fornire riferimenti a progetti comparabili, tracciabilità delle qualifiche dei saldatori e un flusso di lavoro per ispezioni in fase di produzione non è pronto ad affrontare un ambito di fornitura per un impianto a gas naturale, indipendentemente dal prezzo.
Dove si trova Jianyang GreenFir si inserisce in questa valutazione
Jianyang Greenfir New Energy Equipment opera da una base produttiva nel Sichuan, Cina, e detiene l'autorizzazione ASME U-Stamp per la fabbricazione di recipienti a pressione, nonché la certificazione ISO 9001 per la gestione della qualità. L'ambito dei prodotti comprende impianti per la purificazione e liquefazione del gas naturale, unità per il recupero del gas in testa pozzo, scambiatori di calore criogenici, compressori alternativi e sistemi integrati di trattamento del gas, con ingegneria e fabbricazione gestite internamente anziché affidate a subappaltatori.
Per gli acquirenti che eseguono una valutazione dei fornitori sulla base dei criteri sopra indicati, tale integrazione produttiva rappresenta il punto di partenza rilevante. Ciò significa che la sequenza delle ispezioni, i documenti di qualifica delle saldature e la documentazione relativa alle prove di pressione sono controllati dalla stessa organizzazione che sottoscrive l'impegno prestazionale. La conversazione può quindi spostarsi oltre le affermazioni promozionali e concentrarsi sui dettagli specifici del progetto, che determinano effettivamente se un impianto per il gas avvierà le operazioni nei tempi previsti.
Indice dei Contenuti
- La storia di consegne rilevanti batte un lungo elenco di progetti
- La certificazione è un requisito minimo, non un fattore differenziante.
- Il reparto di produzione racconta una storia che il depliant non può raccontare
- Il supporto durante la fase di messa in servizio è il momento in cui i fornitori economici diventano costosi.
- La matematica nascosta della selezione dei fornitori
- Dove si trova Jianyang GreenFir si inserisce in questa valutazione