 EN

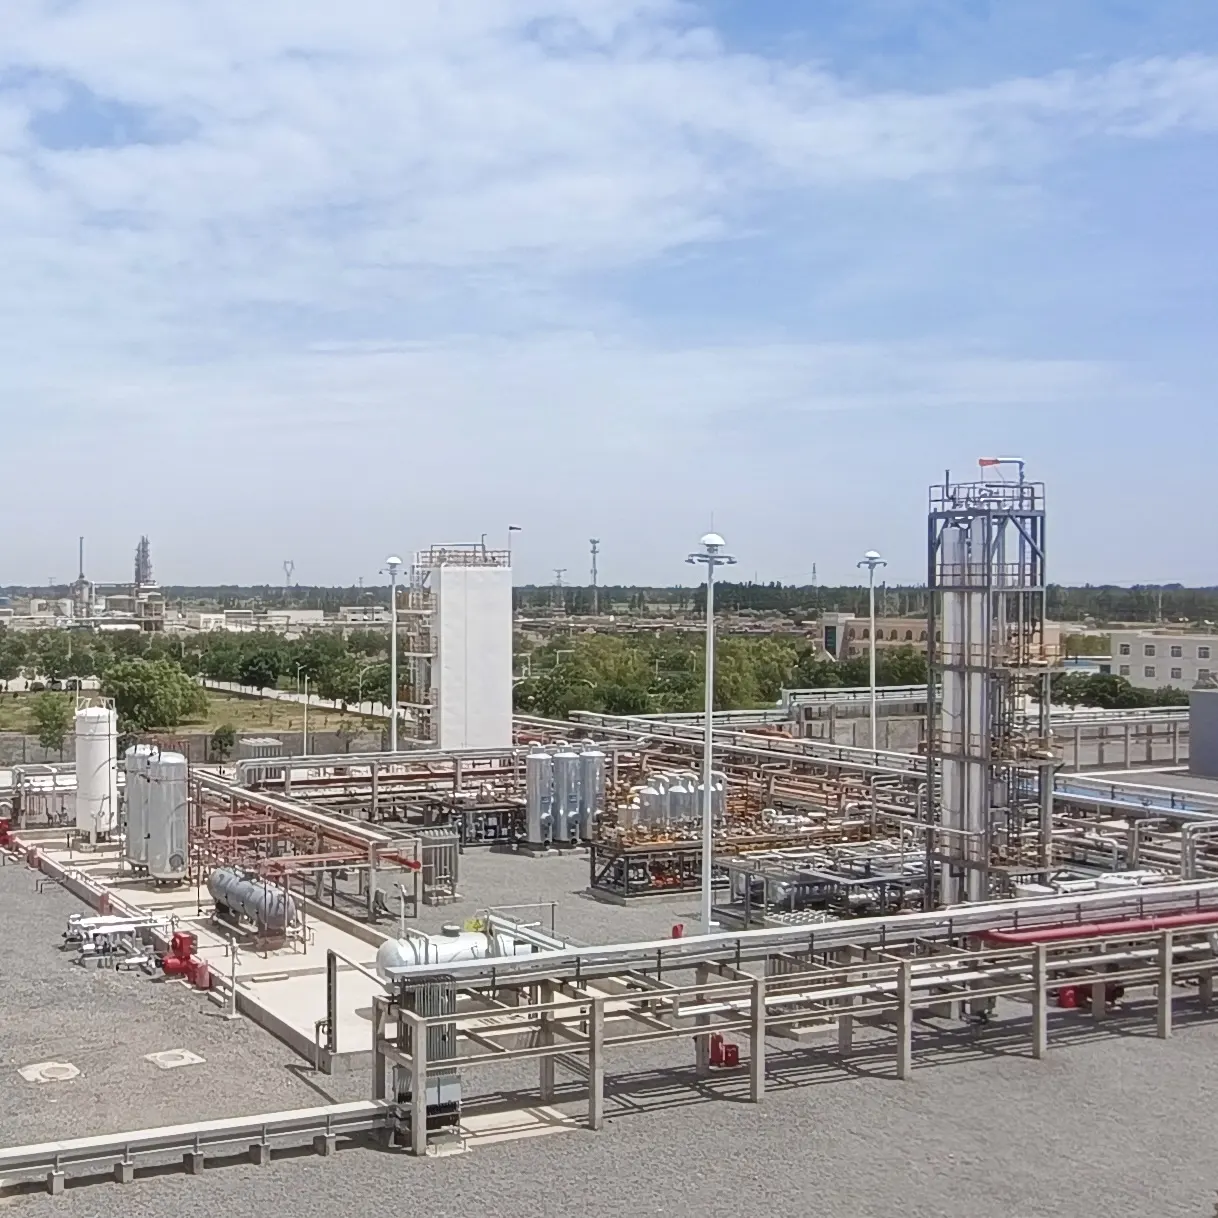
Pabrik pengolahan gas alam bukanlah pembelian dari katalog. Ini adalah perakitan terpadu yang ketat dari penukar kriogenik, bejana tekan, kompresor, unit pengeringan (dehydration skids), dan logika kontrol, semuanya direkayasa agar mampu menoleransi apa pun yang dibawa oleh gas masuk pada hari tertentu. Pihak yang membangunnya memegang nasib teknis proyek tersebut di tangannya. Namun, dalam banyak siklus pengadaan, logika penyusunan daftar pendek justru runtuh menjadi satu pertanyaan tunggal: siapa yang mengutip angka terendah?
Pertanyaan itu memang relevan. Namun, pertanyaan tersebut tidak boleh menjadi prinsip pengorganisasian utama. Sebuah pemasok pembangkit gas alam yang memenangkan tender berdasarkan harga, tetapi gagal memenuhi riwayat pengiriman yang relevan, justru menimbulkan biaya-biaya tersembunyi yang tidak tercantum dalam lembar penawaran: keterlambatan commissioning, kekurangan kapasitas, biaya pemecahan masalah pihak ketiga, serta bulan-bulan produksi yang tidak dapat dipulihkan. Pasar EPC global untuk minyak dan gas bernilai sekitar USD 54,5 miliar pada tahun 2024 dan diperkirakan akan mencapai USD 83 miliar pada tahun 2034, dengan terminal likuefaksi dan regasifikasi LNG menyumbang lebih dari seperempat nilai kontrak EPC global. Modal mengalir sangat cepat. Namun, tingkat pengawasan terhadap pemilihan pemasok belum berkembang secepat itu.
Riwayat pengiriman yang relevan lebih unggul daripada daftar proyek yang panjang
Setiap bengkel fabrikasi serius pasti memiliki portofolio proyek. Perbedaan yang bermakna terletak satu tingkat lebih dalam: apakah pemasok ini telah menyelesaikan proyek-proyek dengan ukuran yang setara, komposisi gas umpan yang setara, serta keranjang produk yang setara, dalam lima tahun terakhir?
Seorang pemasok yang telah membangun dua puluh unit pengolahan gas berbasis kilang masih bisa gagal dalam sebuah rangkaian likuifaksi kriogenik. Kompetensi-kompetensi tersebut tampak tumpang tindih secara teoretis, tetapi detail pelaksanaannya tidak demikian. Perilaku kontraksi termal, urutan penurunan suhu, pengendalian pengisian ulang refrigeran, serta metalurgi yang diperlukan untuk operasi di sekitar minus 160 derajat Celsius membedakan suatu pabrik kriogenik dari modul pengolahan beroperasi pada suhu biasa. International Energy Agency mencatat lebih dari 90 miliar meter kubik per tahun kapasitas likuifaksi LNG baru yang disetujui hanya pada tahun 2025, laju rekor yang telah menekan kapasitas rekayasa dan fabrikasi di seluruh rantai pasok. Dalam kondisi seperti itu, seorang pemasok yang telah menyelesaikan tiga rangkaian sejenis dalam tiga tahun terakhir merupakan proposisi yang secara mendasar berbeda dibandingkan pemasok yang proyek relevan terakhirnya adalah unit berukuran lebih kecil yang diselesaikan satu dekade lalu.
Pertanyaan wawancara yang lebih tajam bukanlah "berapa banyak pabrik yang telah Anda bangun?", melainkan "jelaskan tiga proyek terakhir dengan kapasitas ini dan komposisi bahan baku ini, lalu ceritakan apa yang salah." Pemasok yang benar-benar pernah menjalankan proyek akan menjawab pertanyaan itu tanpa berkedip.
Sertifikasi adalah batas minimum, bukan faktor pembeda
ASME U-Stamp, penandaan CE, sertifikasi EAC, ISO 9001, ISO 14001, ISO 45001. Daftar periksa ini sudah dikenal luas. Namun, daftar ini juga sering dianggap sekadar latihan mencoret kotak, sehingga mengabaikan hal-hal spesifik yang sebenarnya diverifikasi oleh sertifikasi-sertifikasi tersebut.
Kode Boiler dan Bejana Tekanan ASME, Bagian VIII, Divisi 1 menetapkan persyaratan minimum untuk perancangan, bahan, fabrikasi, pemeriksaan, pengujian, dan sertifikasi bejana tekan tanpa pemanas yang beroperasi di atas 15 psig. Untuk peralatan pengolahan gas, hal ini berarti badan separator, drum knockout, dan cangkang penampung kriogenik bergantung sepenuhnya pada ketelitian di balik cap sertifikasi tersebut. Bagian IX mengatur kualifikasi pengelasan. Perbedaan antara bengkel yang mencatat tanggal kedaluwarsa sertifikasi setiap tukang las dan bengkel yang hanya memperlakukan dokumen tersebut sebagai formalitas akan terlihat pada bejana jadi, bukan pada berkas audit. Satu las cacat dalam layanan kriogenik dapat menelan biaya perbaikan lebih besar daripada seluruh anggaran inspeksi yang dialokasikan untuk proyek tersebut.
Peralatan berputar layak mendapatkan tingkat pemeriksaan yang sama mendalamnya. API 618 mencakup persyaratan minimum untuk kompresor torak dan penggeraknya dalam layanan industri minyak bumi, kimia, dan gas, termasuk persyaratan perlindungan terkait desain, pengadaan, dan pemasangan. Pemasok yang mampu menunjukkan kepatuhan terhadap API 618 pada paket kompresor serta menjelaskan cara verifikasi penekanan pulsasi dilakukan beroperasi pada tingkat kematangan rekayasa yang berbeda dibandingkan pemasok yang hanya mencantumkan standar tersebut di brosur.
Lantai produksi menceritakan kisah yang tidak dapat disampaikan brosur
Pemasok pabrik gas alam yang memiliki dan mengendalikan bengkel fabrikasinya sendiri—bukan hanya menjadi perantara pekerjaan melalui subkontraktor—memiliki hubungan yang berbeda dengan kualitas. Pengendalian atas urutan manufaktur berarti pengendalian atas titik-titik inspeksi: pelacakan bahan, pemetaan las, verifikasi dimensi, dan pengujian tekanan.
Satu uji coba berguna selama kunjungan ke bengkel adalah menanyakan cara penanganan inspeksi pihak ketiga. Seorang pembuat peralatan yang kredibel akan memiliki alur kerja tetap untuk inspektur independen, bukan tindakan terburu-buru di menit-menit terakhir ketika klien mengumumkan audit. Dalam suatu proyek LNG berukuran sedang di Asia Tenggara, pemilik pabrik memilih kontraktor dengan pengalaman kuat di kilang hilir tetapi tanpa referensi kriogenik, dengan asumsi teknologi proses berlisensi akan menanggung risiko teknis. Proyek tersebut selesai 22 bulan terlambat dan 47 persen di atas anggaran; teknologi proses berlisensi berfungsi dengan baik, tetapi kontraktor tidak memiliki kedalaman rekayasa kriogenik yang memadai untuk mengintegrasikan paket tersebut dengan sisa instalasi pabrik. Pelajaran yang dipetik bukanlah bahwa teknologi proses berlisensi tidak andal. Melainkan, kompetensi integrasi berada pada tim rekayasa dan manufaktur pembuat peralatan, bukan hanya pada lisensi proses itu sendiri.
Pemilihan bahan untuk layanan dingin merupakan aspek lain di mana disiplin di lantai produksi sangat penting. Baja suhu rendah, bahan las, serta prosedur perlakuan panas semuanya memengaruhi apakah sebuah bejana tetap kedap kebocoran selama bertahun-tahun mengalami siklus termal. Pemasok yang mampu menunjukkan catatan verifikasi bahan internal—dengan persetujuan independen dari pihak ketiga—tidak hanya menunjukkan sertifikat, melainkan juga suatu kebiasaan membuktikan kualitas.
Dukungan saat commissioning adalah saat pemasok murah justru menjadi mahal
Klausa komersial yang paling berpengaruh pada tahap penawaran sering kali bukanlah yang dicetak tebal. Waktu tunggu, dukungan saat startup, serta strategi suku cadang tercantum secara diam-diam dalam cetakan kecil—namun kemudian mendominasi pengalaman operasional.
Waktu tunggu yang dikutip oleh pemasok berarti sangat sedikit tanpa jadwal tonggak di belakangnya. Tanggal untuk desain proses yang disetujui, tanggal untuk pelepasan komponen berjangka panjang, tanggal untuk uji tekanan, tanggal untuk serah terima dokumentasi, dan tanggal pengiriman harus semuanya terlihat jelas. Pernyataan tunggal seperti "pengiriman dalam delapan bulan" bukanlah jadwal. Itu hanyalah harapan. Ketika perawatan terjadwal direncanakan dan pabrik gas berhenti beroperasi sambil menunggu penukar panas pengganti, biaya dari komitmen waktu tunggu yang tidak jelas menjadi sangat nyata—dan sangat cepat.
Uji operasional (commissioning) merupakan titik tekan lainnya. Pemasok yang hanya memproduksi lalu pergi meninggalkan operator harus menyesuaikan asumsi desain dengan komposisi gas aktual. Sebaliknya, pemasok yang mendukung proses startup hingga uji kinerja pertama—dengan insinyur yang memahami urutan dehidrasi dan likuefaksi—memperpendek jarak dari penyelesaian mekanis menuju produksi stabil. Dukungan tersebut bukan klaim garansi. Itu adalah kelanjutan rekayasa.
Matematika tersembunyi dalam pemilihan pemasok
Penawaran terendah dan biaya siklus hidup terendah jarang berasal dari pemasok yang sama. Perbedaan ini bukan teoretis. Perbedaan ini muncul dalam perintah perubahan, pemulihan jadwal, serta kompromi operasional yang dilakukan ketika suatu pabrik tidak mampu mencapai kapasitas desainnya.
| Area Evaluasi | Pola penawaran terendah | Pola pemasok siklus penuh | Mengapa ini penting |
|---|---|---|---|
| Kedalaman proyek yang sebanding | Jumlah proyek luas, tetapi tumpang tindih sempit dalam ukuran atau gas umpan | Tiga hingga lima pengiriman yang sangat sebanding dalam lima tahun terakhir | Memprediksi kompetensi eksekusi saat ini, bukan aktivitas historis |
| Substansi sertifikasi | Sertifikat terdaftar, tetapi tanggal kualifikasi tukang las tidak dikelola | Catatan ASME Bagian VIII dan Bagian IX yang dapat dilacak hingga tukang las perorangan | Satu cacat las tunggal dalam layanan dingin dapat melebihi seluruh anggaran inspeksi |
| Kontrol Manufaktur | Subkontrak berat, inspeksi bersifat reaktif | Fabrikasi internal dengan alur kerja inspeksi pihak ketiga yang terdokumentasi | Kualitas dibangun ke dalam urutan proses, bukan diperiksa di akhir |
| Transparansi jadwal | Pernyataan pengiriman tunggal, tanpa baseline tonggak utama | Jadwal tonggak utama dengan desain proses, rilis komponen berjangka panjang, dan tanggal uji | Mengungkap apakah waktu tunggu dirancang secara teknis atau hanya diperkirakan |
| Keterlibatan masa awal operasi | Serah terima pada penyelesaian mekanis | Dukungan teknik selama uji kinerja pertama | Mengurangi kesenjangan antara asumsi desain dan kondisi operasional aktual |
| Perilaku perubahan pesanan | Frekuensi tinggi, asumsi ruang lingkup tidak diungkapkan | Asumsi diuraikan: utilitas, produktivitas tenaga kerja, eskalasi bahan | Menunjukkan apakah harga penawaran mencerminkan ruang lingkup aktual |
Cara praktis menggunakan tabel ini adalah dengan meminta data dasar untuk tiga baris pertama sebelum evaluasi teknis dimulai. Pemasok yang tidak mampu menyediakan referensi proyek sebanding, pelacakan kualifikasi pengelas, dan alur kerja inspeksi manufaktur tidak siap menangani ruang lingkup pabrik gas alam, terlepas dari harganya.
Di mana Jianyang GreenFir masuk dalam evaluasi ini
Jianyang Greenfir New Energy Equipment beroperasi dari basis manufaktur di Sichuan, Tiongkok, dan memiliki otorisasi ASME U-Stamp untuk fabrikasi bejana tekan, serta sertifikasi manajemen mutu ISO 9001. Ruang lingkup produknya mencakup pabrik pemurnian dan pencairan gas alam, unit pemulihan gas di kepala sumur, penukar panas kriogenik, kompresor torak, serta sistem pengolahan gas terintegrasi, dengan rekayasa dan fabrikasi dilakukan secara terpusat dalam satu atap, bukan tersebar di antara para subkontraktor.
Bagi pembeli yang menjalankan evaluasi pemasok berdasarkan kriteria di atas, integrasi manufaktur ini merupakan titik awal yang relevan. Artinya, urutan inspeksi, catatan kualifikasi las, dan dokumentasi uji tekan dikendalikan oleh organisasi yang sama yang menandatangani komitmen kinerja. Diskusi pun dapat melampaui klaim brosur dan beralih ke detail spesifik proyek yang benar-benar menentukan apakah pabrik gas dapat dioperasikan sesuai jadwal.
Daftar Isi
- Riwayat pengiriman yang relevan lebih unggul daripada daftar proyek yang panjang
- Sertifikasi adalah batas minimum, bukan faktor pembeda
- Lantai produksi menceritakan kisah yang tidak dapat disampaikan brosur
- Dukungan saat commissioning adalah saat pemasok murah justru menjadi mahal
- Matematika tersembunyi dalam pemilihan pemasok
- Di mana Jianyang GreenFir masuk dalam evaluasi ini