 EN

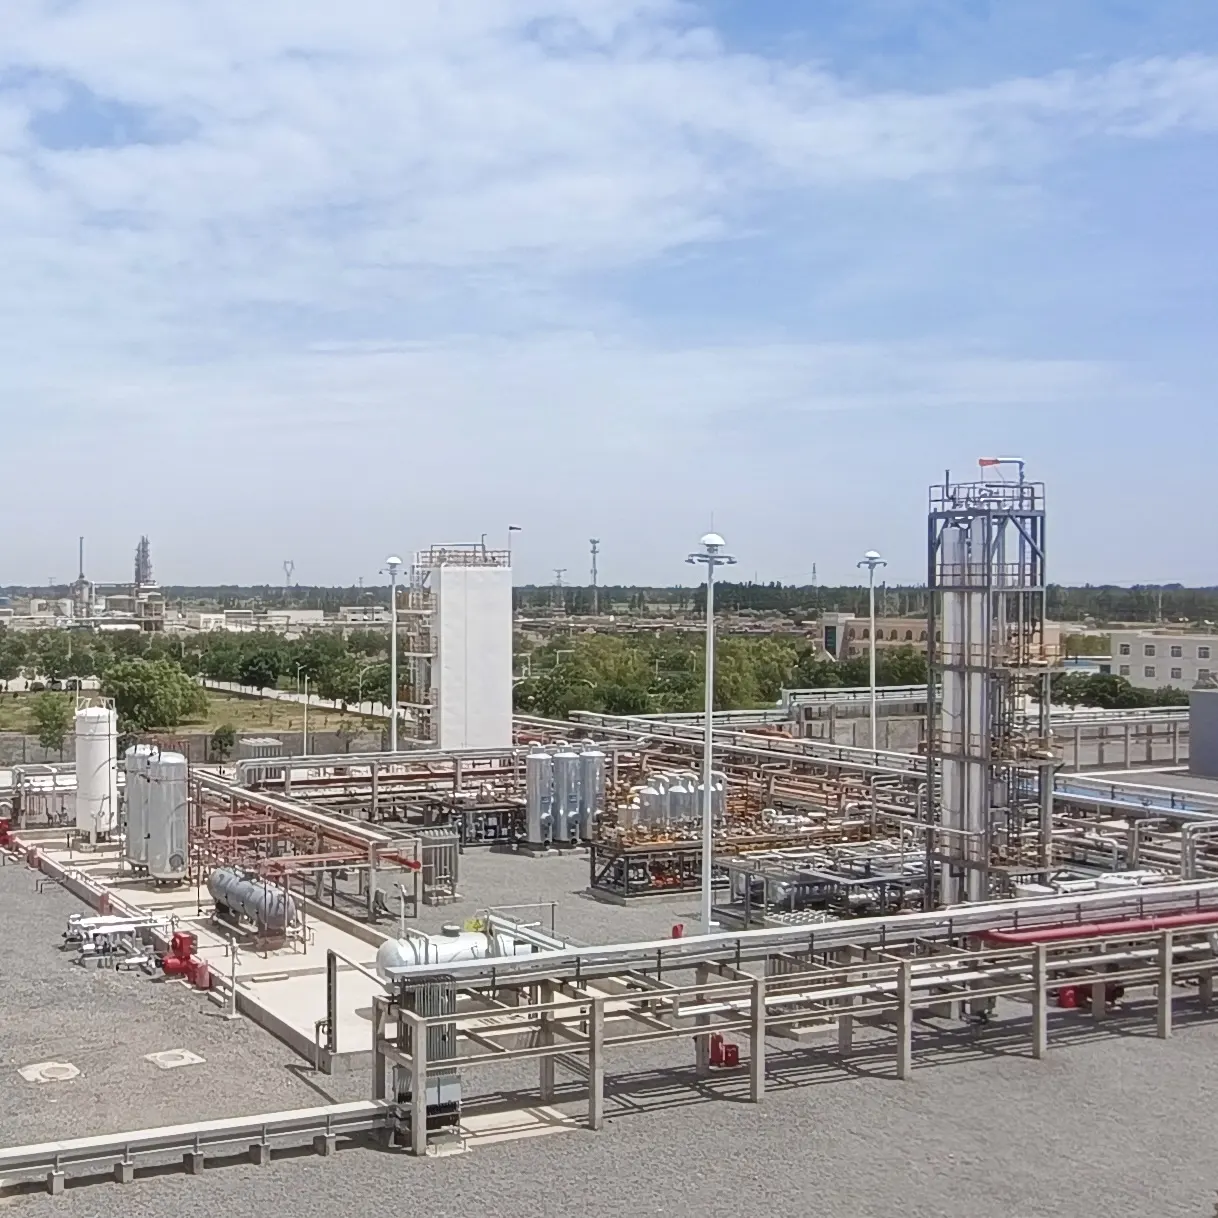
天然ガス処理プラントはカタログ品の購入とは異なります。これは、低温熱交換器、圧力容器、圧縮機、脱水ユニット、制御ロジックなどから構成される、極めて密接に連携した一式設備であり、その日の原料ガスに何が含まれているかを問わず、それらを確実に処理できるよう設計されています。このプラントを建設する事業者は、プロジェクトの技術的成否をその手に握っているのです。にもかかわらず、実際の調達プロセスでは、多くの場合、候補者選定の判断基準が単一の問いに矮小化されてしまいます——「最も低価格で見積もりを提示したのは誰か?」
その問いには確かに意味があります。しかし、それはあくまで基盤となる原則にはなりえません。価格競争で勝ち抜いた天然ガス発電所向け機器のサプライヤーが、納入実績という重要な観点で劣っていた場合、入札書には一切記載されないコストが生じます。具体的には、運転開始の遅延、設備能力の不足、第三者によるトラブルシューティング費用、そして取り戻せない数か月分の生産ロスです。2024年の世界の石油・ガス分野におけるEPC市場規模は約545億米ドルと推計され、2034年には830億米ドルに達すると予測されています。このうち、LNG液化・再気化ターミナル関連のEPC契約額は、世界全体のEPC契約総額の4分の1以上を占めています。資金は急速に動き始めていますが、サプライヤー選定に対する審査の厳しさは、それに追いついていません。
実績のある納入履歴こそが、単なるプロジェクト件数の多さより重みを持つ
真剣に取り組む製造工場であれば、誰もがプロジェクト実績一覧を有しています。ただし、本当に意味のある違いは、もう一層深いところにあります。すなわち、このサプライヤーが、過去5年間に、同程度の規模・同程度の供給ガス組成・同程度の製品ラインナップを備えたプロジェクトを、実際に完了させたかどうかです。
20基の製油所向けガス処理装置を納入実績のあるサプライヤーであっても、低温液化設備(クリオジェニック・トレイン)の建設では失敗する可能性がある。一見すると、両者の技術領域は重なるように見えるが、実際の工事段階における詳細な実行には大きな隔たりがある。例えば、低温(マイナス160℃近辺)環境下での熱収縮挙動、冷却開始順序、冷媒補充制御、およびそのような極低温環境に耐える特殊金属材料(メタロジー)に関する知識と経験こそが、低温液化プラントと常温運用のプロセス・スキッドを明確に分ける要因である。国際エネルギー機関(IEA)によると、2025年1年間だけで、新たに認可されたLNG液化能力は年間900億立方メートルを超え、これは過去最高のペースであり、サプライチェーン全体のエンジニアリング・ファブリケーション能力を逼迫させている。このような状況において、直近3年間に同規模の液化トレインを3基納入した実績を持つサプライヤーと、前回の関連案件が10年前の小規模装置にとどまるサプライヤーとでは、本質的に異なる評価が求められる。
より鋭い面接の質問は、「これまでに何基のプラントを建設しましたか?」ではなく、「この規模・この原料組成で実施した直近3件のプロジェクトについて、具体的に経緯を説明してください。その中で何が問題となりましたか?」です。実際にプロジェクトを運営経験のあるサプライヤーであれば、この質問にためらうことなく答えられます。
認証は最低限の要件であり、差別化要素ではありません。
ASME U規格マーク、CEマーキング、EAC認証、ISO 9001、ISO 14001、ISO 45001――こうしたチェックリストはもはや周知のものです。しかし実際には、単なる「チェックボックス埋め」の作業と見なされがちで、これらの認証が本来担保すべき内容が見過ごされがちです。
ASMEボイラー・圧力容器規格第VIII巻第1分冊は、15psigを超える圧力で運転される非加熱式圧力容器の設計、材料、製造、検査、試験および認証に関する最低限の要求事項を定めています。ガス処理設備の場合、これはセパレーター本体、ノックアウトドラム、低温貯蔵用シェルなどの構造部品が、この規格の認証マーク(スタンプ)に裏付けられた厳密な技術管理の有無によって、その信頼性が左右されることを意味します。同規格第IX巻は溶接作業者の資格認定に関する規定を定めています。溶接作業者一人ひとりの資格有効期限を厳密に管理する工場と、書類手続きを単なる形式と捉える工場との差は、監査用のファイルではなく、完成した圧力容器そのものに如実に表れます。特に低温用途においては、たった1か所の不良溶接を修復する費用が、プロジェクト全体の検査予算を上回ることもあります。
回転機器にも同様の厳密な検討が求められます。API 618規格は、石油・化学・ガス産業向けの往復式圧縮機およびその駆動装置について、設計・調達・据付時の保護要件を含む最低限の要求事項を定めています。圧縮機パッケージにおいてAPI 618への適合を明示でき、さらに脈動抑制の検証方法を具体的に説明できるサプライヤーは、単にカタログに規格名を記載するだけのサプライヤーとは、エンジニアリングの成熟度という点で明らかに異なるレベルにあります。
製造現場が語る物語は、カタログには決して記せません。
天然ガスプラント向け機器のサプライヤーが、下請け業者に製造を委託するのではなく、自社で製造工場を所有・管理している場合、品質に対する関わり方が異なります。製造工程全体を自ら管理できれば、材料のトレーサビリティ、溶接マップ作成、寸法検査、耐圧試験といった各検査ポイントも確実にコントロールできます。
工場訪問時の有効な確認ポイントの一つは、第三者検査がどのように対応されているかを尋ねることです。信頼できる製造業者は、独立した検査機関による審査に対し、事前に確立されたワークフローを備えており、顧客が突然監査を通告した際に慌てて対応するようなことはありません。東南アジアにおける中規模のLNGプロジェクトでは、プラントオーナーが下流の製油所分野で実績のある請負業者を選定しましたが、低温技術に関する実績は一切ありませんでした。その際、ライセンス供与されたプロセス技術が技術的リスクをカバーしてくれるだろうと想定していました。しかし、このプロジェクトは22か月の遅延と予算の47%増という結果に終わりました。ライセンス供与されたプロセス自体は問題なく機能しましたが、請負業者は低温工学に関する十分な技術力を有しておらず、パッケージ設備とプラント全体との統合に失敗したのです。この教訓は、「ライセンス供与された技術が信頼できない」ということではありません。むしろ、統合に必要な専門性は、プロセスライセンスそのものではなく、製造業者のエンジニアリングおよび製造チームにこそ存在するということです。
低温用途向けの材料選定も、現場レベルでの徹底した管理が重要となる領域の一つです。低温用鋼材、溶接消耗材、熱処理手順のいずれも、容器が長年にわたり熱サイクルにさらされても漏れを起こさないかどうかに直接影響します。自社内で材料検証記録を有し、さらに独立した第三者機関による確認済みであることを示せるサプライヤーは、単なる証明書以上の価値——すなわち、常に根拠に基づく行動を習慣化している姿勢——を示しています。
据付・試運転支援の段階で、安価なサプライヤーはかえって高コストになることがあります。
入札段階で最も重要な商業条件は、太字で印刷されたものとは限りません。納期、操業開始時の支援、スペアパーツ戦略といった項目は、細字の小文字で静かに記載されているものの、その後の実際の運用体験を大きく左右します。
サプライヤーが提示する納期は、裏付けとなるマイルストーンスケジュールがなければほとんど意味をなしません。承認済みプロセス設計の日付、長納期部品の発注日、耐圧試験の日付、ドキュメンテーション引渡しの日付、出荷日——これらすべてが明確に示されている必要があります。「8か月後の納入」という単一の記述は、スケジュールではなく、単なる希望にすぎません。保守停止期間が計画されており、ガスプラントが交換用熱交換器の到着を待って停止中である場合、あいまいな納期約束がもたらすコストは、非常に現実的かつ急速に顕在化します。
据付後の試運転(コミッショニング)もまた、大きな負荷ポイントです。製造を終えるとすぐに撤退してしまうサプライヤーの場合、オペレーターが設計時の想定と実際のガス組成との齟齬を自ら調整しなければなりません。一方、脱水・液化の工程を理解したエンジニアが初回性能試験まで立ち会い、試運転を支援してくれるサプライヤーであれば、機械的完工から安定生産への道のりを大幅に短縮できます。こうした支援は保証請求ではありません。それは、エンジニアリングの連続性そのものです。
サプライヤー選定に潜む数学
最も低い入札価格と最も低いライフサイクルコストが、同じサプライヤーから提示されるケースは稀です。この差は単なる理論上の話ではありません。設計変更の発生、工期の遅延回復作業、および工場が名目能力に達しないことによる操業上の妥協といった形で、現実に表れます。
| 評価項目 | 最低入札方式 | 全工程対応型サプライヤー方式 | なぜ重要なのか |
|---|---|---|---|
| 同程度のプロジェクト深さ | 多数の実績があるが、装置規模や供給ガスの面では重複が少ない | 過去5年間に、3~5件の類似度の高い納入実績 | 過去の活動実績ではなく、現在の実行能力を予測する指標 |
| 認証の実質的中身 | 認証書は掲載されているが、溶接士の資格有効期限管理は行われていない | ASME第VIII巻および第IX巻に基づく、個別の溶接作業者に遡及可能な記録 | 低温サービスにおける単一の溶接欠陥が、検査予算全体を上回る可能性がある |
| 製造制御 | 下請け依存度が高く、検査は対応的に行われる | 自社製造+第三者検査の手順が文書化された体制 | 品質は最終工程での検査ではなく、製造工程そのものに組み込まれている |
| スケジュールの透明性 | 納期一括提示(マイルストーンベースなし) | プロセス設計、長納期品発注、試験日を含むマイルストーン型スケジュール | リードタイムが設計に基づくものか、単なる見積もりに基づくものかを明らかにする |
| 操業開始段階への関与 | 機械的完工時の引渡し | 初回性能試験までのエンジニアリング支援 | 設計時の想定と実際の運転条件とのギャップを縮小する |
| 変更依頼の対応姿勢 | 頻度が高く、範囲に関する前提が明示されていない | 前提条件を明確に分類:公共施設(ユーティリティ)、作業員の生産性、資材価格の上昇 | 入札価格が実際の工事範囲を正確に反映しているかどうかを示す |
本表を実用的に活用する方法の一つは、技術評価開始前に、上記最初の3項目に該当する基礎データ(実績プロジェクト情報、溶接士資格管理記録、製造工程における検査手順)をあらかじめ要求することである。天然ガス発電所向けの工事範囲に対応できるかどうかは、価格とは無関係に、こうした基本的な実績や管理体制を提示できないサプライヤーには到底不可能である。
簡陽市において GreenFir 本評価に位置づけられる
簡陽グリーンファイア・ニュー・エナジー・エクイップメントは、中国四川省に製造拠点を置き、圧力容器の製造に関するASME U規格認証(U-スタンプ)およびISO 9001品質マネジメントシステム認証を取得しています。取り扱い製品の範囲には、天然ガスの精製・液化プラント、油井口ガス回収装置、極低温熱交換器、往復式圧縮機、および統合型ガス処理システムが含まれ、設計・製造工程すべてを自社内で一貫して行っています(外部サブコントラクターへの分散発注は行っていません)。
上記の評価基準に基づきサプライヤーを審査するバイヤーにとって、この「一貫製造体制」こそが検討の出発点となります。これは、検査手順、溶接資格認定記録、耐圧試験関連文書といった品質保証資料すべてを、性能保証書に署名する同一の事業者が管理・統制していることを意味します。つまり、カタログ上の宣伝文句を越えて、実際のプロジェクトに即した具体的な検討へと議論を進めることができ、それが最終的にガスプラントの計画通りの運転開始を左右するのです。