 EN

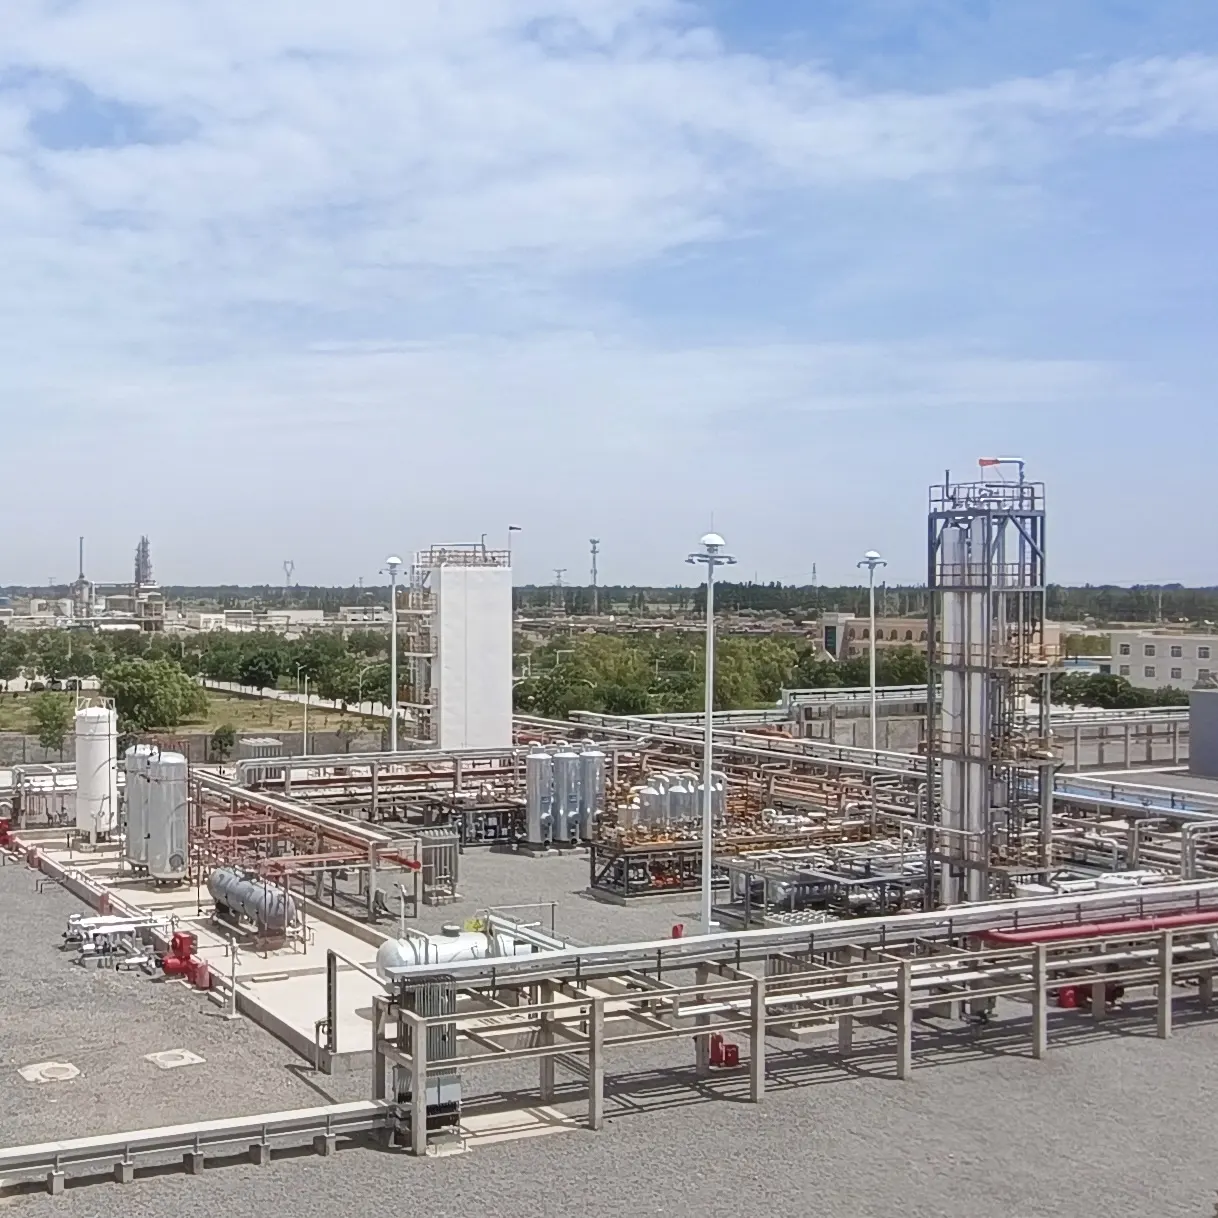
Uma unidade de processamento de gás natural não é uma compra de catálogo. Trata-se de um conjunto fortemente integrado de trocadores criogênicos, vasos de pressão, compressores, módulos de desidratação e lógica de controle, todos projetados para suportar qualquer coisa que o gás de entrada possa conter naquele dia. A empresa que a constrói assume, em suas mãos, o destino técnico do projeto. E, no entanto, em muitos ciclos de aquisição, a lógica de pré-seleção se reduz, infelizmente, a uma única pergunta: quem apresentou o valor mais baixo?
Essa questão tem seu lugar. Simplesmente não pode ser o princípio organizador. Um fornecedor de usinas a gás natural que vence na questão do preço, mas perde em histórico relevante de entregas, gera custos que nunca aparecem na aba de licitação: atrasos na comissionamento, déficits de capacidade, taxas de solução de problemas por terceiros e meses de produção que não podem ser recuperados. O mercado global de empresas de engenharia, aquisições e construção (EPC) para petróleo e gás foi avaliado em aproximadamente USD 54,5 bilhões em 2024 e projeta-se que atinja USD 83 bilhões até 2034, com terminais de liquefação e regaseificação de GNL representando mais de um quarto do valor global dos contratos EPC. O capital está se movendo rapidamente. No entanto, a análise aplicada à seleção de fornecedores não acompanhou esse ritmo.
Histórico relevante de entregas supera uma longa lista de projetos
Toda oficina de fabricação séria possui um portfólio de projetos. A distinção útil situa-se um nível mais a fundo: esse fornecedor concluiu projetos de tamanho comparável, com composição de gás de alimentação comparável e com escopo de produtos comparável nos últimos cinco anos?
Um fornecedor que construiu vinte unidades de tratamento de gás baseadas em refinarias pode ainda enfrentar dificuldades em um trem de liquefação criogênica. As competências se sobrepõem, teoricamente. Os detalhes de execução, não. O comportamento de contração térmica, a sequência de resfriamento, o controle do suprimento de refrigerante e a metalurgia exigida para operação a temperaturas próximas de menos 160 graus Celsius distinguem uma unidade criogênica de um módulo de processamento para serviço em temperatura ambiente. A Agência Internacional de Energia registrou mais de 90 bilhões de metros cúbicos por ano de nova capacidade de liquefação de GNL autorizada apenas em 2025, um ritmo recorde que sobrecarregou a capacidade de engenharia e fabricação em toda a cadeia de suprimentos. Nesse contexto, um fornecedor que entregou três trens comparáveis nos últimos três anos representa uma proposta fundamentalmente distinta daquela de um fornecedor cujo último projeto relevante foi uma unidade menor há dez anos.
A pergunta mais incisiva numa entrevista não é 'quantas instalações você já construiu?'; é 'descreva-me os últimos três projetos desta capacidade e com esta composição de alimentação, e diga-me o que deu errado.' Fornecedores que realmente executaram projetos responderão a essa pergunta sem hesitar.
Certificação é um requisito mínimo, não um diferencial
Selo ASME U, marcação CE, certificação EAC, ISO 9001, ISO 14001, ISO 45001. A lista de verificação é familiar. Contudo, ela é rotineiramente tratada como um exercício de simples marcação de caixas, o que ignora o que essas credenciais realmente atestam.
O Código ASME para Caldeiras e Vasos de Pressão, Seção VIII, Divisão 1, estabelece os requisitos mínimos para projeto, materiais, fabricação, exame, ensaios e certificação de vasos de pressão não aquecidos operando acima de 15 psig. Para equipamentos de processamento de gás, isso significa que corpos de separadores, tambores de separação (knockout drums) e cascas de contenção criogênica vivem ou morrem conforme a disciplina por trás dessa marca. A Seção IX rege as qualificações para soldagem. A diferença entre uma oficina que acompanha a data de expiração da certificação de cada soldador e outra que trata a documentação como mera formalidade torna-se evidente no vaso acabado, não na pasta de auditoria. Uma única solda defeituosa em serviço criogênico pode custar mais para reparar do que todo o orçamento alocado ao projeto para inspeção.
Equipamentos rotativos merecem o mesmo nível de escrutínio aprofundado. A norma API 618 estabelece os requisitos mínimos para compressores alternativos e seus acionadores em serviços das indústrias petrolífera, química e de gás, incluindo requisitos de projeto, aquisição e proteção durante instalação. Um fornecedor capaz de demonstrar conformidade com a API 618 em pacotes de compressores e explicar como a supressão de pulsações foi verificada opera num nível distinto de maturidade de engenharia em comparação com aquele que simplesmente lista a norma num folheto.
A fábrica conta uma história que o folheto não consegue
Um fornecedor de usinas de gás natural que possui e controla sua própria oficina de fabricação — em vez de intermediar trabalhos por meio de subcontratados — mantém uma relação distinta com a qualidade. O controle sobre a sequência de fabricação implica controle sobre os pontos de inspeção: rastreabilidade de materiais, mapeamento de soldas, verificação dimensional e ensaios de pressão.
Um teste útil durante uma visita à oficina é perguntar como é tratada a inspeção por terceiros. Um fabricante confiável terá um fluxo de trabalho estabelecido para inspetores independentes, não uma improvisação de última hora quando o cliente anuncia uma auditoria. Em um projeto de GNL de médio porte no Sudeste Asiático, um proprietário de planta selecionou um empreiteiro com forte experiência em refinarias a jusante, mas sem referência em criogenia, assumindo que a tecnologia de processo licenciada assumiria o risco técnico. O projeto foi concluído 22 meses atrasado e 47 por cento acima do orçamento; a tecnologia de processo licenciada funcionou, mas o empreiteiro não possuía profundidade suficiente em engenharia criogênica para integrar o pacote ao restante da planta. A lição não é que a tecnologia licenciada é pouco confiável. É que a competência de integração reside na equipe de engenharia e fabricação do fabricante, não apenas na licença do processo.
A seleção de materiais para serviço em baixa temperatura é outro local onde a disciplina no chão de fábrica faz diferença. Aços para baixas temperaturas, consumíveis de soldagem e procedimentos de tratamento térmico influenciam todos se um recipiente permanece estanque por anos de ciclagem térmica. Um fornecedor que consegue apresentar registros internos de verificação de materiais, com aprovação independente de terceira parte, está demonstrando algo mais valioso do que um certificado: um hábito de comprovação.
O suporte à colocação em operação é onde fornecedores baratos se tornam caros
Os termos comerciais que mais importam na fase de licitação muitas vezes não são os que aparecem em negrito. Prazo de entrega, suporte à inicialização e estratégia de peças de reposição ficam discretamente na letra miúda e, depois, dominam a experiência operacional.
O prazo de entrega indicado por um fornecedor significa muito pouco sem um cronograma de marcos subjacente. As datas para a aprovação do projeto do processo, para a liberação dos itens de longo prazo, para o teste de pressão, para a entrega da documentação e para o embarque devem estar todas visíveis. Uma única declaração como 'entrega em oito meses' não é um cronograma. É uma esperança. Quando uma parada programada para manutenção é planejada e a unidade de gás permanece ociosa aguardando um trocador de calor de reposição, o custo de um compromisso vago quanto ao prazo de entrega torna-se muito real — e muito rápido.
A colocação em operação é o outro ponto crítico. Um fornecedor que fabrica e, em seguida, se retira deixa ao operador a tarefa de conciliar as suposições de projeto com a composição real do gás. Um fornecedor que apoia a inicialização até o primeiro ensaio de desempenho, com engenheiros que compreendem a sequência de desidratação e liquefação, encurta o caminho entre a conclusão mecânica e a produção contínua. Esse apoio não é uma reclamação sob garantia. É continuidade de engenharia.
A matemática oculta na seleção de fornecedores
A proposta mais baixa e o menor custo ao longo do ciclo de vida raramente pertencem ao mesmo fornecedor. A diferença não é teórica. Ela aparece em ordens de mudança, recuperação de cronogramas e compromissos operacionais feitos quando uma unidade não consegue atingir sua capacidade nominal.
| Área de Avaliação | Padrão de menor proposta | Padrão de fornecedor de ciclo completo | Por que isso é importante |
|---|---|---|---|
| Profundidade comparável de projeto | Grande número de projetos, sobreposição estreita em tamanho ou gás de alimentação | Três a cinco entregas estreitamente comparáveis nos últimos cinco anos | Preve a competência atual de execução, não a atividade histórica |
| Substância da certificação | Certificados listados, datas de qualificação de soldadores não gerenciadas | Registros da Seção VIII e Seção IX da ASME rastreáveis até soldadores individuais | Um único defeito de solda em serviço frio pode exceder todo o orçamento de inspeção |
| Controle de Fabricação | Subcontratação intensiva, inspeção reativa | Fabricação interna com fluxo de trabalho de inspeção por terceiros documentado | A qualidade é incorporada à sequência, não é inspecionada apenas no final |
| Transparência de cronograma | Declaração única de entrega, sem linha de base de marcos | Cronograma de marcos com projeto de processo, liberação de itens de longo prazo e datas de teste | Revela se o prazo de entrega é calculado ou estimado |
| Envolvimento na inicialização | Entrega na conclusão mecânica | Apoio de engenharia durante o primeiro ensaio de desempenho | Reduz a lacuna entre as premissas de projeto e as condições operacionais reais |
| Comportamento relativo a ordens de mudança | Alta frequência, premissas de escopo não divulgadas | Premissas detalhadas: utilidades, produtividade da mão de obra, escalonamento de materiais | Indica se o preço proposto reflete efetivamente o escopo |
Uma forma prática de utilizar esta tabela é solicitar os dados subjacentes para as três primeiras linhas antes do início da avaliação técnica. Um fornecedor que não consiga apresentar referências de projetos comparáveis, rastreamento de qualificações de soldadores e um fluxo de trabalho de inspeção de fabricação não está preparado para assumir o escopo de uma planta de gás natural, independentemente do preço.
Onde Jianyang GreenFir se insere nesta avaliação
A Jianyang Greenfir New Energy Equipment opera a partir de uma base fabril em Sichuan, na China, e detém a autorização ASME U-Stamp para fabricação de vasos de pressão, além da certificação de gestão da qualidade ISO 9001. O escopo de produtos abrange instalações de purificação e liquefação de gás natural, unidades de recuperação de gás na cabeça do poço, trocadores de calor criogênicos, compressores alternativos e sistemas integrados de processamento de gás, com engenharia e fabricação realizadas sob um mesmo teto, em vez de serem distribuídas entre subcontratados.
Para compradores que realizam uma avaliação de fornecedor com base nos critérios acima, essa integração fabril é o ponto de partida relevante. Isso significa que a sequência de inspeção, os registros de qualificação de soldagem e a documentação dos ensaios de pressão são controlados pela mesma organização que assina o compromisso de desempenho. A conversa pode avançar além das declarações promocionais e focar nos detalhes específicos do projeto, que realmente determinam se uma planta de gás entrará em operação conforme o cronograma.
Sumário
- Histórico relevante de entregas supera uma longa lista de projetos
- Certificação é um requisito mínimo, não um diferencial
- A fábrica conta uma história que o folheto não consegue
- O suporte à colocação em operação é onde fornecedores baratos se tornam caros
- A matemática oculta na seleção de fornecedores
- Onde Jianyang GreenFir se insere nesta avaliação